Игла за дување доводи ваздух у парисон и, у неким дизајнима екструзионог дувања, помаже у калибрацији или завршетку врата контејнера. Дијагностикујте дефекте врата тако што ћете лоцирати квар, проверити комплетан систем алата и затварача, а затим проверити исправку у складу са захтевима производа.
Пре него што промените клин за издувавање
- Идентификујте где се врат прво оштети или је ван спецификације.
- Нека узорци буду следљиви до станице, шупљине и ревизије алата.
- Одвојите поравнање и хабање од питања испоруке ваздуха, времена и хлађења.
- Потврдите резултат са наведеном боцом, затварањем и условима испитивања.
Шта ради игла за дување у екструзионом калуповању?
Игла за дување припада распореду дувања. Снабдева ваздух који шири ухваћени парисон против калупа. На системима дизајнираним за калибрисану завршну обраду, склоп за удувавање такође ради са алатом за врат. Резни прстен, пролаз за хлађење или друга завршна карактеристика зависи од стварног дизајна; само име не идентификује испоручене функције.
Еастман описује методе дувања игле за калибрацију завршне обраде навоја и подрезивањеводич за екструзионо дување за кополиестер. То је користан пример односа алата. Његове вредности подешавања специфичне за смолу треба да остану са распоредом материјала и опреме описаним у том водичу.
Идентификујте карактеристику пре него што одредите узрок
Завршна обрада флаше укључује функције са различитим пословима. Отвор врата, спољни навој и површина заптивног контакта захтевају сопствене референце за цртеж. Затварач може заптивати на облогу или другу дизајнирану контактну површину. Забележите стварни распоред заптивања пре него што опишете ознаку као узрок цурења.
Спољна завршна обрада долази од комплетног низа алата и обликовања. Додељивањем свега тога на иглу за ударце прескаче се алати за парење. Димензиона рекламација стога треба да идентификује карактеристике, метод мерења и алате који утичу на то.
Матрица и ИБМ штап са језгром су различите референце
Матрица или трн припада алату за формирање талине на глави калупа. Бркање те компоненте са иглом за издувавање може довести до захтева за одржавањем према погрешном склопу. Користите цртеж дела и идентификацију склопа, а не надимак радионице.
Ињекционо дување користи другачији распоред предформе и језгра. Овај водич се бави провером врата екструзионим дувањем. За карактеристике калупа изван врата,водич за дизајн калупа за екструзију дувањемобјашњава шири однос између формирања, хлађења и одзрачивања.
Лоцирајте дефект на врату пре него што промените иглу
Сачувајте неуспелу боцу пре прилагођавања рецепта. Означите дефект и његову оријентацију. Идентификујте станицу и шупљину, а затим задржите упоредиви прихватљив узорак. Извештај који каже само "проблем са вратом" оставља отвореним неколико веома различитих истрага.
Одвојите цурење кроз зид врата од цурења на интерфејсу боце и затварача. Такође проверите да ли је утичница за испитивање цурења у контакту или заптивка на истој особини као и коначни затварач. Проблем са причвршћивањем и цурење амбалаже могу захтевати различите корективне радове.
Упоредите део у узастопним фазама
Тамо где процедура квалитета дозвољава безбедно узорковање, упоредите врат после обликовања, после обрезивања и после руковања низводно. Додајте затворени пакет када се грешка појави након затварања. Прикупити преко одобрених тачака за узорковање; приступ покретном алату није метода узорковања.
Ако се контактна ознака први пут појави након сечења, прегледајте распоред сечења и подршке пре него што промените поравнање игле. Ако врат промени облик током наведеног периода кондиционирања, укључите термалну историју у преглед. Ова запажања воде следећу проверу; они сами не успостављају узрок.
Користите образац без претварања у дијагнозу
Једна погођена станица заслужује пажљив поглед на њену алатку и руковање. Проблем у неколико шупљина такође захтева ревизију заједничких услова. Ниједан образац не искључује узрок везан за алат: више склопова може имати исти дизајн, упутство за подешавање или недавну замену.
Забележите шта се променило пре првог одбијеног узорка. Корисни уноси укључују инсталацију калупа, материјал или шаржу за затварање, рад на одржавању и ревизију рецептура. Нека првобитно стање буде видљиво у запису како би каснија промена могла разликовати запажање од сумњивог објашњења.
Када је квар заправо у телу или доњем завару, користитешири водич за решавање проблема са екструзионим дувањем. Инспекција врата не би требало да апсорбује сваки недостатак контејнера у поправку.
Четири дефекта врата и докази за прикупљање
Корисна табела за решавање проблема говори техничару шта треба да испита пре него што одабере подешавање. Дефекти сличног изгледа могу укључивати различите фазе. Држите сумњиву компоненту одвојено од уочене карактеристике све док мерења или контролисано поређење не подрже везу.
Формоса'сВодич за дување од полиетилена и полипропилена, ревидиран априла 2025, идентификује неколико могућих узрока цурења из затварача. Такође третира раздвајање горњег блица и овалност врата као различите теме за решавање проблема. Та разлика је кориснија од општег упутства за замену игле за ударце.
| Уочен недостатак | Доказе које треба прво прикупити | Питања за одвајање | Проверите након исправке |
|---|---|---|---|
| Овални или искривљени врат | Димензије цртежа, оријентација мерења и стање узорка у свакој фази | Геометрија формирања, термичка промена, отпуштање и руковање | Исте димензије у договорено време кондиционирања |
| Оштећење или оштећено подручје заптивања | Означите положај, контактни образац и прву фазу која показује оштећење | Контакт алата, сечење, подупирачи и низводни контакт | Стање површине и релевантна функција пакета |
| Горњи блиц остаје причвршћен или се покида | Сечена ивица, идентитет алата и стање стварног пара за сечење | Истрошеност, геометрија спајања и одобрени редослед сечења | Чисто раздвајање и неоштећена завршна обрада |
| Паковање цури након затварања | Локација цурења, идентитет боце и затварача, услови састављања и испитивања | Геометрија врата, заптивни контакт, компатибилност затварања и подешавање теста | Наведено затворено паковање под договореним тестом |
Овалности је потребан услов мерења
Измерите дефинисану карактеристику у оријентацијама које захтева његов цртеж или план инспекције. Задржите време мерења и стање узорка. Упоређивање топле боце директно из машине са условљеном референцом може прикрити да ли је разлика настала током формирања или каснијег хлађења.
Врат који изгледа овално је разлог за истраживање. Није довољан доказ да би се прописао нови положај игле. Проверите релевантне термичке услове и услове руковања заједно са референцама алата пре него што изаберете корективну акцију.
Ознаке на површини и причвршћени блиц захтевају различите записе
Фотографишите партитуру са видљивим смером и локацијом. За оштећену област заптивања, идентификујте предвиђену контактну површину помоћу цртежа боца и затварача. За прикључени блиц, сачувајте исечену ивицу и снимите компоненте које чине пар за сечење. То су различита питања чак и када се оба дефекта појављују у близини уста.
Пре оштрења или замене компоненте за сечење, проверите да ли склоп дозвољава тај рад и да је упарени алат прикладан. Поправка једне ивице без прегледа њене компоненте парења може оставити истрагу непотпуном.
Поклопац за цурење спада у комплетан пакет
Потврдите који затварач је постављен и како је примењен. Врат може проћи једнодимензионалну проверу док комплетан пакет и даље не испуњава своју одређену функцију. Супротно томе, неприхватљив резултат теста може произаћи из самог аранжмана за тестирање. Поновите проверу са одобреним подешавањем пре него што резултат третирате као доказ грешке алата.
За затварање са континуалним навојем,АСТМ Д2063/Д2063М-24бави се задржавањем обртног момента помоћу опреме за ручно тестирање. Његов објављени обим се односи на момент уклањања под дефинисаним условима. Резултат обртног момента треба да се забележи као тај резултат; не замењује специфицирани тест цурења у паковању.
Посебно проверите поравнање, хабање, довод ваздуха и време
За фразу "проверите иглу за ударце" потребан је план инспекције иза ње. Грешка положаја, оштећена контактна површина и ограничена испорука ваздуха су различити налази. Њихово комбиновање у једно упутство за одржавање отежава објашњење зашто је изабрана одређена поправка или промена подешавања.
Усклађивање почиње са одобреним референцама
Потврдите склоп игле за дување, алат за врат и референце за монтажу према њиховим цртежима. Идентификујте која карактеристика даје датум и која позиција се мери. Линија нацртана на фотографији не може успоставити однос између скривених површина.
Користите методу инспекције произвођача машине и процедуру безбедног приступа. Упоредите релевантна мерења са одобреним границама за тај склоп. Када се алат за монтажу или усклађивање промени, прегледајте цео сноп компоненти пре него што претпоставите да је претходни положај остао применљив.
Одвојите видљиве трагове од измереног хабања
Видљива ознака треба да буде забележена, али њен значај зависи од тога где компонента долази у контакт са производом или алатом за спајање. Упоредите ознаку са локацијом дефекта и важећим захтевима за цртеж. Сам изглед површине не успоставља универзални праг замене.
Проверите идентитет уметака, прстенова и других упарених компоненти тамо где су део дизајна. Два комада која се физички уклапају могу и даље припадати различитим ревизијама. Захтев за замену треба да садржи однос монтаже, а не само фотографију уклоњене игле.
Прегледајте цео пут ваздуха
Користите одобрену дијагностику да бисте разликовали услове напајања, ограничења, рад вентила и цурење у близини алата. Приказ притиска узводно је један од доказа. Истрага тек треба да утврди да ли потребан ваздух доспева у процес планираним путем и редоследом.
Очитавања треба да идентификују локацију мерења и стање циклуса. Немојте искључивати вод под притиском или импровизовати приступ да бисте добили очитавање. Шира питања о снабдевању биљкама припадајузахтеви за коришћење машина; локална провера алата треба да остане следљива до стварне машине.
Тајминг и хлађење захтевају своје поређење
Прегледајте применљиве догађаје убацивања, дувања, сечења, издувавања и извлачења. Неке од тих функција могу користити другачији механизам или можда уопште не припадају иглици за издувавање. Упарите називе догађаја на ХМИ-у са стварним документима опреме пре него што предложите прилагођавање.
Сачувајте рецепт и разликовати команду од потврде да се нека радња догодила. ТхеХМИ подешавања и водич за алармобјашњава вредност снимања стварних услова са секвенцом догађаја. Укључите хлађење врата и стање узорка где их примећена деформација чини релевантним.
Користите одобрена ограничења за машину и алат. Општи артикал не може утврдити безбедан ход игле, зазор, притисак, силу резања или временско повећање за неидентификовани склоп.
Контролисани радни ток решавања проблема и верификације
Запажање и предложени тест посебно запишите. „Бур видљив након обрезивања“ је запажање. "Треба заменити резни прстен" је хипотеза док је инспекција не потврди. Чување те разлике у запису чини примопредају кориснијом и спречава да рано нагађање постане прихваћено објашњење.
- Дефинишите неуспели захтев.Означите локацију, задржите узорак и потврдите инспекцију или методу испитивања. Идентификујте да ли се рекламација односи на димензије, стање површине, обрезивање или затворено паковање.
- Закључајте идентитет узорка за подешавање.Машина за снимање, станица, шупљина, ревизија алата и серија материјала. Сачувајте рецепт и идентитет затварача када квар укључује затварање.
- Прегледајте под наведеним безбедним условима.Користите одобрене процедуре приступа и изолације пре одржавања или контакта са алатом. Контролисана дијагностичка операција захтева сопствену ауторизовану процедуру.
- Тестирајте најјачу подржану хипотезу.Изаберите овлашћену промену у оквиру одобрених ограничења. Одржавајте друге услове који се могу контролисати довољно стабилним да протумаче поређење и документујте све услове који се не могу одржати.
- Поновите одговарајуће провере.Прегледајте исту функцију и поновите наведени функционални тест. Примените исти услов мерења тако да поређење остане смислено.
- Забележите одлуку о ослобађању.Сачувајте резултате са ревидираним подешавањем. Пратите план квалитета за континуирану верификацију и идентификујте ко је одобрио производњу.
Сервисирање уводи опасности изван проблема квалитета.ОСХА упутство за опасну енергијуидентификује неочекивано покретање и ослобађање ускладиштене енергије као озбиљне ризике одржавања. Изолација специфична за машину мора да се бави релевантним изворима енергије. Сама ХМИ наредба за заустављање не би требало да се третира као замена за потребну процедуру изолације.
Водите кратак запис који подржава закључак
За поређење је потребан дефинисан прозор за инспекцију. Забележите испитани број и број који није задовољио исти наведени критеријум. Означите поновљене провере на истом узорку одвојено, тако да их евиденција не рачуна као додатне боце.
| Рецорд | Оно што у њему припада |
|---|---|
| Идентитет | Машина, станица/шупљина, калуп, монтажа игле и ревизија цртежа |
| Баселине | Локација дефекта, најранија захваћена фаза, рецепт и стање узорка |
| Инспекцијски докази | Фотографије, измерене карактеристике, метод и применљива ограничења прихватања |
| Контролисана промена | Одобрена акција, одговорна особа и услови одржани или промењени |
| Верификација | Контролисана количина, кварови, услови испитивања, сталне провере и одобрење за ослобађање |
Ако је пријављена стопа, дефинишите је као неуспеле прегледане боце подељене са свим прегледаним боцама у том прозору. Нека критеријум и основа узорковања буду доследни између поређења. Мали узорак без уочених грешака је резултат узорка, а не обећање да ће будућа производња бити без цурења.
Ескалирајте нерешени резултат са нетакнутим оригиналним доказима. Слање неуспешних и прихватљивих узорака са идентитетом алата корисније је од прослеђивања само коначног рецепта. Добављач или тим за квалитет онда може да прегледа шта је заиста примећено и шта је сваки покушај исправке променио.
Одржавајте и замените исправан склоп затика
Идентификујте склоп пре него што наручите замену. Чувајте серијски број машине, идентификацију калупа и ревизију цртежа са дувањем. Укључите одговарајући уметак за врат и компоненте за сечење где је применљиво. Име заједничке компоненте или сличан спољашњи пречник не успоставља заменљивост.
Чишћење, прерада и замена захтевају различите одлуке. Користите одобрена упутства за одржавање и ограничења прихватљивости. Радови на рестаурацији површине, оштрењу или премазивању могу да промене функционални интерфејс, тако да прибавите одговарајуће одобрење произвођача уместо да сваку видљиву ознаку третирате као упутство за поправку.
Након инсталације, поновите провере које захтева стварни посао. Потврдите релевантне димензије врата и подручје заптивања, а затим проверите специфицирани затварач и функционални тест. Задржите резултујућу ревизију подешавања са записником о инспекцији. Тхеконтролна листа превентивног одржавањаставља ове записе у шири план специфичног за машине.
Две Кинггле референце машине за флаширање
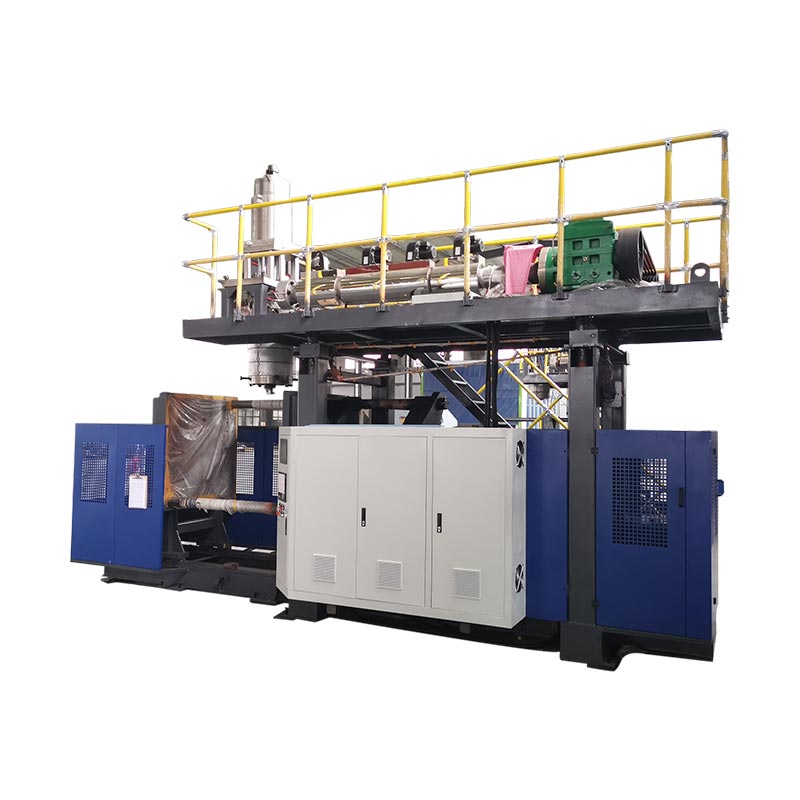
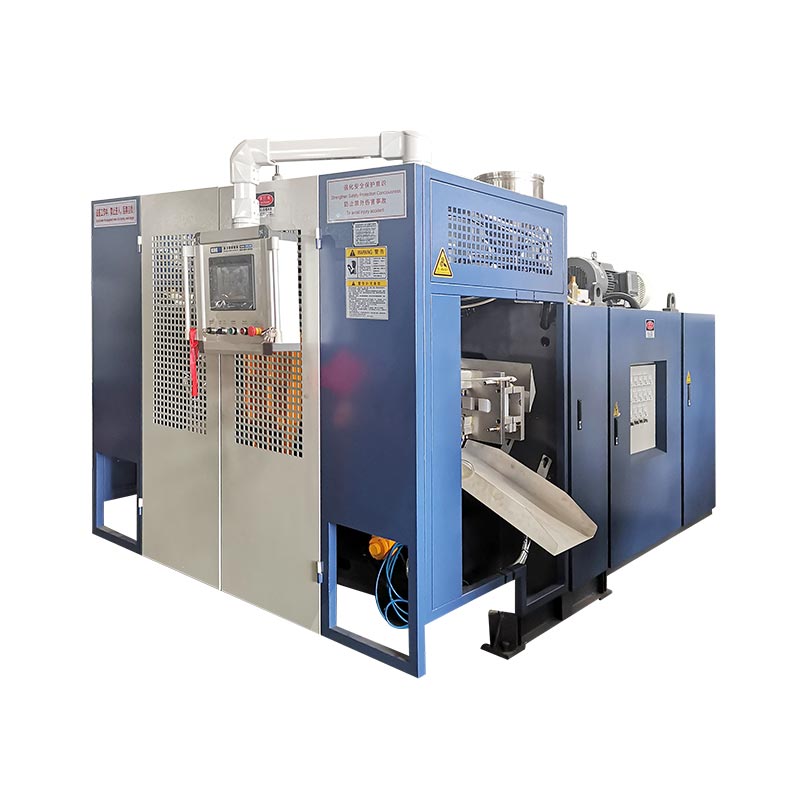
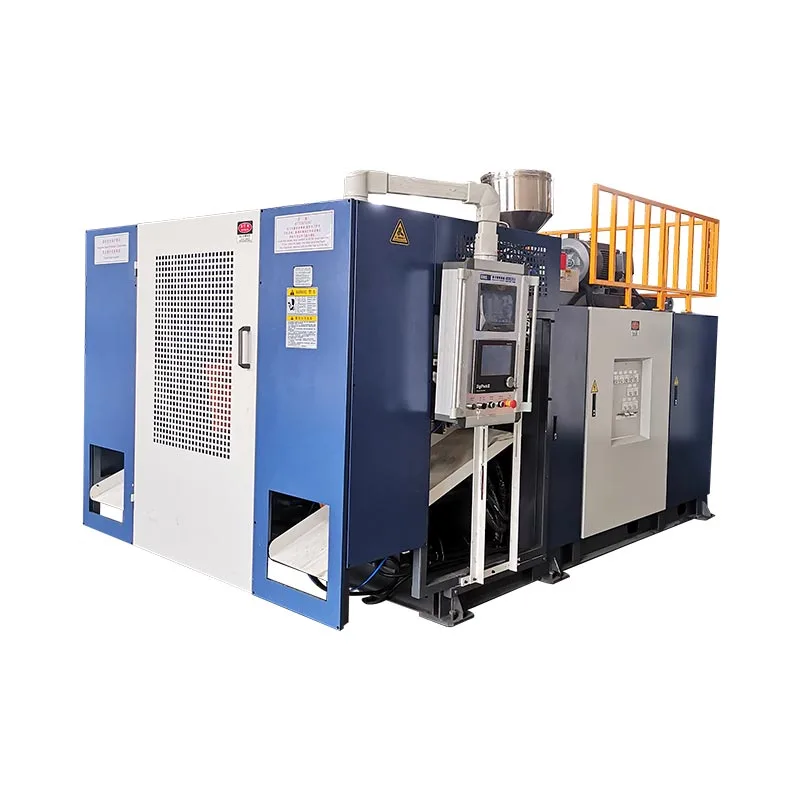
КГБ5Л и КГБ5Д пружају релевантне примере машина за боце за континуирано екструзију. Њихови објављени распореди станица помажу у организовању инспекцијских записа: очувању идентитета станице и, где је применљиво, идентитета главе и шупљине. Каталог не идентификује универзалну иглу за издувавање за сваку боцу произведену на било којој платформи.


| Објављено поље | КГБ5Л | КГБ5Д |
|---|---|---|
| Уређење станице | Сингле | Двоструко |
| Максимални капацитет контејнера | 5 Л | 5 Л |
| Пречник завртња | 60 мм | 70 мм |
| Капацитет топљења ХДПЕ | 55 кг/х | 80 кг/х |
Извори: повезане странице производа КГБ5Л и КГБ5Д. Капацитет топљења је објављено поље протока материјала, а не прихваћена брзина боце или резултат квалитета врата.
Користите те бројке да идентификујете платформу и уоквирите дискусију о производњи. Избор игле за дување и даље зависи од завршне обраде боце, калупа, монтаже и стварног распореда дувања. Пречник матрице наведен у спецификацији главе матрице није замена за цртеж са ударном иглом.
За пројекат нове машине, обезбедите цртеже боце и затварача пре него што одобрите обим алата. За постојећу инсталацију додајте тренутну идентификацију склопа и доказе о инспекцији. ТхеВодич за избор машине за ХДПЕ флашупокрива ширу производну спецификацију.
Често постављана питања о ударним иглама и дефектима врата
Да ли је игла за дување исто што и игла за матрање?
Не. Матрица или трн су део алата за формирање талине. Игла за издувавање испоручује ваздух за издувавање и може имати функције везане за врат у одређеном дизајну. Идентификујте било коју компоненту на њеном монтажном цртежу. Заједничка реч "пин" не чини њихове интерфејсе или димензије заменљивим.
Да ли свака машина за екструзионо дување користи исти дизајн дувања?
Не. Начини дувања и завршне обраде зависе од производа и алата. Карактеристике калибрације, хлађења и сечења су специфичне за конфигурацију. Потврдите стварну монтажу и кретање пре него што изаберете замену или примените упутство за подешавање са друге машине. Сама запремина контејнера не може да идентификује тачну компоненту.
Може ли боца да цури када је игла за дување у добром стању?
Да. Истражите комплетан интерфејс боце и затварања, укључујући наведени поклопац, заптивни контакт и распоред тестирања. Утврдите да ли се оштећења појављују током обликовања или каснијег руковања. Резултат цурења идентификује неуспелу проверу; он сам по себи не идентификује који алат, компонента или стање процеса је изазвало квар.
Које информације су потребне за преглед заменске игле?
Наведите модел машине и серијски број, идентитет калупа, монтажни цртеж и ревизију. Додајте алат за спајање врата и релевантне цртеже боца и затварача. За испитивање квара, укључите идентитет узорка, фотографије, мерења и редослед у коме се проблем први пут појављује. Користите одобрени контакт канал за техничку документацију.
Шта треба проверити након поправке или замене игле за ударце?
Потврдите идентитет склопа и подешавање према одобреним документима, а затим прегледајте захваћене карактеристике врата под договореним условима мерења. Поновите одговарајући тест паковања са наведеним затварачем. Забележите количине и кварове, задржите ревидирану поставку и пратите план квалитета за континуиране провере и пуштање производње.
Пошаљите детаље о машини, алату и дефектима врата
Почните са моделом и серијским бројем, идентификацијом алата и означеном фотографијом дефекта. Укључите захтеве за флашу и затварање, прву фазу производње на коју утиче и све измерене резултате. Ови детаљи дају техничкој дискусији дефинисану полазну тачку.
Разговарајте о алатима и захтевима за производњуНингбо Кинггле Мацхинери Цо., Лтд. ·Подаци о компанији