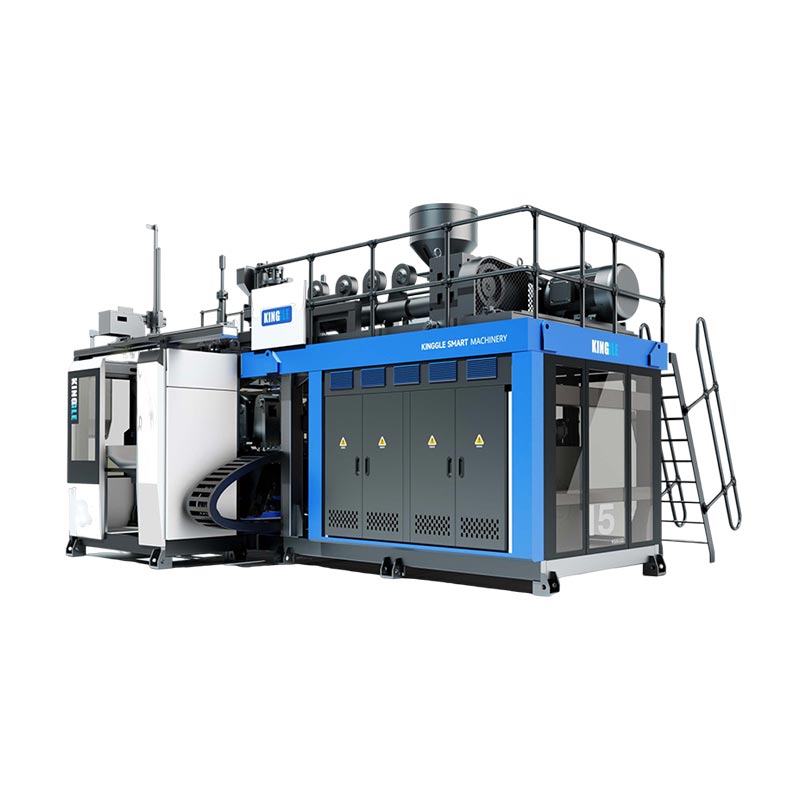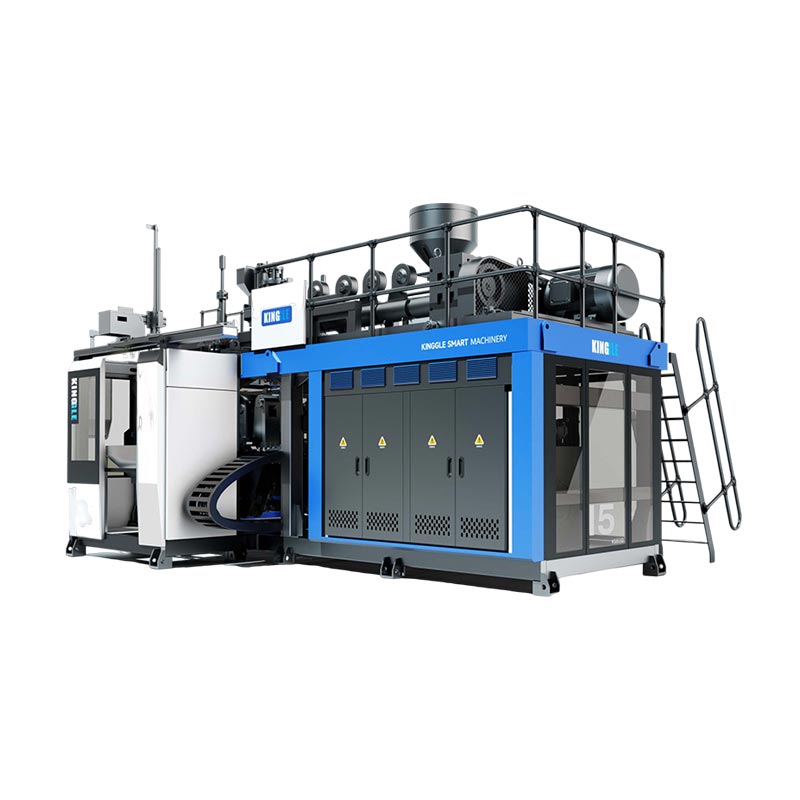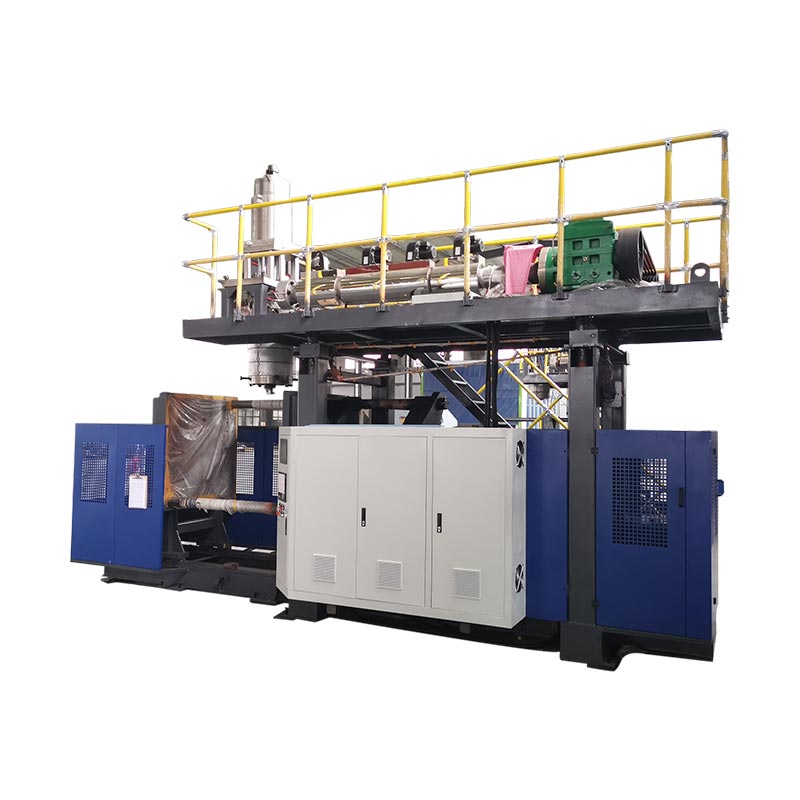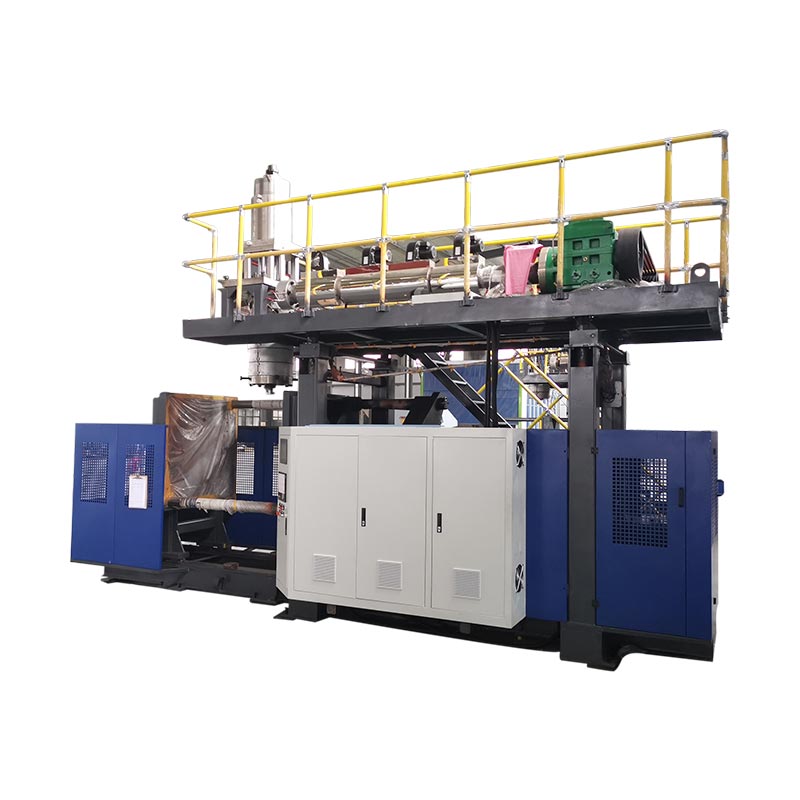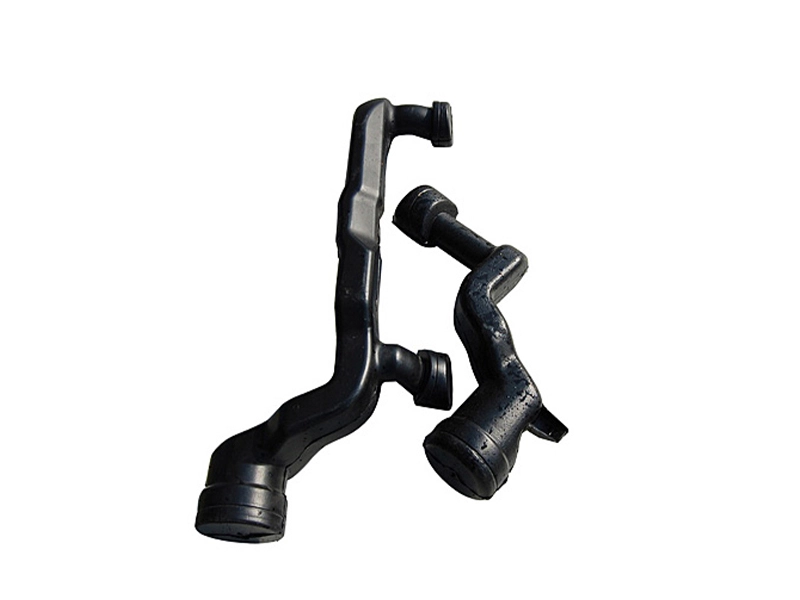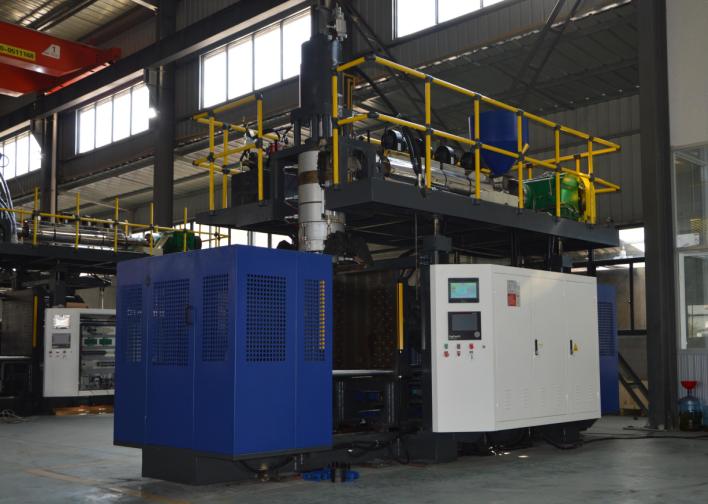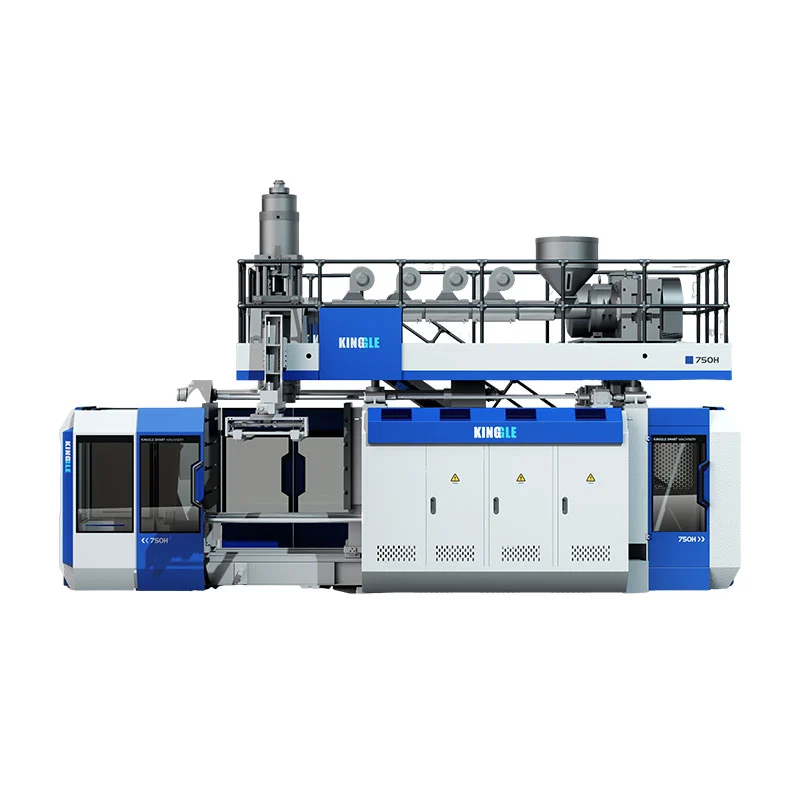
Аутомобилско дување може да произведе шупље делове као што су ваздушни канали и резервоари за течност. Избор опреме почиње са цртежом дела, специфицираном смолом и захтевима прихватања. Сама рекламирана запремина контејнера машине не може утврдити да ли ће она формирати одређени канал, прихватити свој калуп или испоручити потребну готову производњу.
Користан преглед куповине прати део кроз комплетан процес: формирање, уклањање, обрезивање, монтажа и инспекција. Решите обавезне захтеве за производе и алате пре него што упоредите номинални учинак или цену. У супротном, брзи циклус обликовања може сакрити производну ћелију која још увек промашује циљ испоруке.

Аутомобилски делови за дување: примене и прикладност процеса
Групишите аутомобилске делове према томе шта морају да раде, а не по чињеници да су шупљи. Канал за ваздух у кабини, компонента за усис ваздуха мотора и резервоар за течност захтевају различите прегледе. Њихови радни услови и интерфејси одређују питања на која предлог машине мора да одговори.
| Део породице | Уноси за успостављање | Питања о опреми и алатима |
|---|---|---|
| Кабина ХВАЦ канали | Ваздушни пут, геометрија прикључка, простор за уградњу и одређене функционалне провере | Може ли предложена рута формирати тело и оставити приступачне локације за подрезивање и инспекцију? |
| Делови за усис ваздуха мотора | Наведени услови температуре, притиска или вакуума, изложеност медија и захтеви за повезивање | Да ли смола, пут формирања и комплетна ћелија одговарају тим посебним условима? |
| Резервоари за течност | Течност, услови рада, прикључци, карактеристике монтаже и критеријуми прихватања | Како ће тело, интерфејси и било који накнадни склоп бити произведен и верификован? |
| Остали шупљи технички делови | Кућишта оптерећења, димензије, карактеристике монтаже и предвиђена употреба | Да ли је дување погодно или треба да се упореди други начин формирања или спајања? |
Држите пројекте система горива на посебном путу одобрења. на пример,РИСЕ описује испитивање пожара у пластичним резервоарима за горивопрема Правилнику УН 34, Анекс 5, клаузула 5. То је специфичан опсег испитивања, а не потпуна листа за проверу одобрења. Успоставити применљиво тржиште, захтеве и одговорности за одобрење за стварни пројекат система горива; каталог машина који наводи „цистерне за аутомобиле“ не успоставља усклађену производњу резервоара за гориво.
ХВАЦ канали ливени дувањем: геометрија, интерфејси и захтеви машина
За ХВАЦ канале изливене дувањем, прегледајте пут ваздуха и сваку везу заједно. Тело које се може формирати и даље треба отворе који се могу подрезати, лоцирати и проверити. Прилагођени пластични канали би стога требало да дођу до фазе понуде са дефинисаном и обликованом геометријом и предвиђеном завршном геометријом.
Одвојите вентилацију кабине од захтева за усис ваздуха мотора
Немојте преносити материјал за усис ваздуха мотора или услове испитивања у канал кабине само зато што оба носе ваздух. Забележите окружење инсталације, одобрени материјал и потребне провере за одређени део. Ако су притисак, вакуум, циклуси температуре или изложеност течностима важни, идентификујте релевантне услове у спецификацији пројекта.
Прегледајте готову везу, а не само профилисани отвор
Означите на цртежу крајеве прикључака, датуме за монтажу, промене пресека и предложене локације сечења. Затим проверите како ће део стајати у завршној или инспекцији. Корисно питање за преглед је да ли исти систем података може конзистентно да лоцира део током сечења, мерења и склапања.
Наведите све потребне провере протока, пролаза, уклапања или заптивања пре дефинисања ћелије. За ове провере ће можда бити потребна посебна опрема или одвојене станице. Требало би да имају додељеног добављача и метод прихватања, уместо да се претпоставља да долазе са машином за дување.
Изаберите руту процеса пре него што изаберете величину машине
Разговарајте о томе како ће парисон доћи до шупљине калупа пре него што одаберете већу машину. Паризон је врућа шупља цев коју процес формира и надувава. Његово руковање и постављање морају одговарати геометрији.
Конвенционално екструдирање у односу на 3Д усисавање дувањем
Тораиево техничко објашњење 3Д обликовања усисним дувањемописује усисавање увођењем парисона у шупљину калупа за дугачке, сложене шупље облике. Ово је посебан аранжман процеса. Конвенционална машина за екструзионо дување са роботом за уклањање делова не треба да се третира као еквивалентан доказ те способности.
За незгодан пут, затражите преглед руте формирања користећи стварну геометрију и смолу. Упоредите конвенционално екструзионо обликовање дувањем, специјализовани пут за постављање или усисавање и спојене профилисане делове где је то прикладно. Поређење треба да се бави изводљивошћу формирања, интерфејсима и низводним радом, а не претпоставком да једна рута одговара сваком аутомобилском каналу.
Држите испоруку талине и конфигурацију погона одвојено
Континуирана екструзија и рад акумулаторске главе описују испоруку талине. Постављање Парисона описује другачији део процеса. Хидраулички, серво-хидраулични и електрични погони описују активирање. Упоређивање ових на одвојеним осовинама чини цитате лакшим за тумачење и спречава да налепница аутоматизације замени могућност формирања.
Изаберите смоле за дување за стварну примену у аутомобилској индустрији
Наведите класу, а не само породицу полимера. „ПА” или „ПП” оставља отворена питања о ојачању, модификацији, понашању обраде и прикладности за предвиђени део. Енвалиор'сДуретхан ПА6 портфолио, на пример, разликује типове за ливење дувањем и ојачане класе за цеви и ваздушне канале. Презиме не идентификује заменљиви рецепт.
Припрему материјала и пластификацију ускладити са класом
Набавите тренутна упутства за обраду специфичних за разред. Проверите предложени распоред сушења и храњења, мерење влаге где је потребно, погодност завртња и главе, контролу температуре и све спецификације отпорне на хабање потребне за смешу. Ово су ставке за техничку потврду, а не разлози за објављивање једне температуре сушења за све инжењерске пластике.
Тораи идентификује вискозитет растопа и стабилност задржавања облика као релевантне за погодност смоле за ливење дувањем. Забележите стање материјала и подешавања процеса током пробе како би се проблем формирања могао истражити у односу на познати рецепт. Не прихватајте објављену брзину екструзије ХДПЕ машине као доказ брзине испоруке са другом смолом.
Држите млевење у оквиру одобреног рецепта
Забележите извор, историју обраде и предложени удео поновног млевења, заједно са дозволом купца и проверама потребним за квалификовање рецепта. Тестирајте намеравану производну мешавину. Проба која користи само девичанску смолу не успоставља перформансе са каснијим додатком поновног млевења.
Преведите цртеж дела у захтеве опреме за дување
Користите табелу захтева за доказима да прегледате опрему за дување. За сваки обавезни захтев потребна је одговарајућа спецификација, цртеж или записник о испитивању. Нерешене ставке треба да остану видљиве све док их одговорна страна не затвори.
| Рекуиремент | Проверите предлог | Докази и затварање |
|---|---|---|
| Потражња за материјалом и бруто шутом | Пластификација специфична за степен, употребљив ударац и испорука; укључити процесни отпад, а не само готову тежину | Материјални записник и суђење за формирање представника |
| Монтажа калупа | Коверта, монтажа, дебљина и маса калупа, комуналије и приступ сервису | Цртеж интерфејса калуп-машина |
| Отварање и уклањање | Отварање простора, потребни покрети калупа, путања хватаљке и простор за врући део | Преглед покрета и секвенца уклањања сведока |
| Подручја критичног зида | Алат за главу, контрола и предложене локације за инспекцију | Мапирана мерења у односу на границе цртања |
| Завршени интерфејси | Обрезивање, спајање, монтажа и позиционирање уређаја | Провера димензија и функционалности готовог дела |
| Прихваћени излаз | Комплетна ћелија, тачка бројања, правила прекида и руковање одбијањем | Временски тест са прихваћеним количинама и записима о заустављању |
Како бих прегледао пројекат аутомобилског дувања
За аутомобилски пројекат дувања, прегледао бих цртеж дела пре него што разговарам о капацитету машине. Моја почетна питања би се тицала квалитета материјала, радног окружења, тачака повезивања и услова прихватања. Номинална запремина контејнера машине би остала референца за скрининг, а не основа за одобравање канала или неправилног резервоара.
Ако је пробни део испунио циљну тежину, али није прошао локалну проверу дебљине зида, истражио бих дистрибуцију материјала пре повећања укупне тежине дела. Упоредио бих наведене инспекцијске локације са парисонским профилом, припремом материјала, алатима и снимљеним процесним поставкама. Додавање материјала свуда би остало као предложена промена све док провере релевантних делова не покажу да је то решило проблем.
Преглед алата би обухватио више од тога да ли се калуп уклапа између плоча. Проверио бих монтажу, дебљину калупа, простор за отварање, потребне покрете и комплетан пут уклањања делова. Прикључцима и монтажним карактеристикама би такође био потребан јасан план за обрезивање, позиционирање и инспекцију након обликовања.
За одређени степен инжењерске пластике, тражио бих његово упутство за обраду и верификовао предложено сушење, пуњење, распоред вијака и главе. Не бих користио ХДПЕ пропусност као доказ перформанси са другом смолом. Сваки предложени рецепт за поновно млевење остаје подложан применљивим материјалима и захтевима купаца.
Пре него што одобрим производну ћелију, укључио бих низводно рад у пробни план. Обликовани канал још увек треба да прође договорене фазе обрезивања, монтаже и инспекције. Забележио бих прихваћене резултате, прекиде и ручна подешавања, а затим одвојио усвојене захтеве од ставки којима је потребна исправка или додатни доказ.
Моја препорука би зависила од тих налаза. Већа машина не би била мој аутоматски одговор на мањак производње; Прво бих утврдио да ли је ограничење дошло због обликовања, руковања, дораде или инспекције.
Дизајн калупа за дување, дистрибуција зидова и критични интерфејси
Тежина готовог дела је једно мерење целог објекта. Не може да идентификује дебљину на савијању, споју или одвајању. Одредите локације инспекције на цртежу и функцији, а затим упоредите мерења урађена у дефинисаном стању дела.
Одвојена уздужна и ободна контрола
Прегледајте уздужно програмирање парисона одвојено од дистрибуције зида по обиму дела. Тораи описује контролу дебљине зида радијуса у својој дискусији о 3Д процесу усисавања. Потврдити стварне контролне функције предложеног система; само велики број програмских тачака не показује да ће свака критична локација достићи своје ограничење.
За локални квар, пресликајте мерење на његову позицију на делу и истражите релевантне варијабле процеса и алата. Нека промене буду следљиве како би се могли проверити њихови ефекти. Постојећипарисон водич за програмирањедетаљније објашњава контролну тему.
Носите податке кроз завршну обраду и монтажу
Дефинишите како ће се портови, обрезане ивице и карактеристике монтирања мерити у односу на наведене датуме. Договорите се о подршци за део и стању мерења. Прегледајте ове интерфејсе са добављачима калупа и прибора користећидизајн калупа и провере машинског интерфејса, уместо да третирамо завршну обраду као засебно питање након одобрења калупа.
Дефинишите комплетну ћелију за дување аутомобила
Нацртајте пут од припреме смоле до тачке бројања прихваћених делова. Укључујте уклањање, сечење, отварање, спајање, састављање и инспекцију само тамо где су делу потребни. За сваку операцију наведите добављача, доказе о прихватању и одговорност за интеграцију.
Проверите интерфејсе станица: како се део преноси, како се налази, шта се дешава када се низводна станица заустави и како се одбачени делови одвајају. Понуда треба да разликује опрему коју је испоручио произвођач машина од опреме коју је испоручио други. Тхеводич за конфигурацију аутоматизоване линијепокрива ове границе снабдевања.
Изаберите инспекције на основу функције и спецификације дела. Испитивање цурења, где је потребно, не замењује доказе о димензијама, пролазу, склапању или издржљивости. Избегавајте једну генеричку листу тестова за сваку аутомобилску примену.
Доказати део и производни процес посебно
Планирајте репрезентативно испитивање око ревизије цртежа, одобреног материјала и намераваног рецепта. Забележите калуп, подешавање, партију материјала и план мерења. Чувајте прихваћене количине, разлоге одбијања, застоје и ручне интервенције уз евиденцију циклуса.
Испитивање машина добављача и купчево одобрење производног дела служе у различите сврхе.АИАГ-ов јавни ППАП прегледповезује одобрење производног дела са доследним испуњавањем података о дизајну и спецификацијама током стварне производње по производним стопама. Тај обим је шири од демонстрирања кретања машине или производње једног прихватљивог узорка.
| Активност | Питање на које се односи | Докази које треба дефинисати | Сам по себи не успоставља |
|---|---|---|---|
| Машина или ћелијска МАСНОСТ | Да ли испоручена опрема задовољава уговорени обим прихватања? | Уговорне провере, конфигурација, пробни услови и евиденција отворених ставки | Све функције готових делова или одобрење производње од стране купца |
| Делом функционална валидација | Да ли готови део испуњава наведене захтеве за употребу? | Применљиви подаци о димензијама, монтажи, функцији и издржљивости | Одржане перформансе производње изван процењених услова |
| Одобрење производног дела купца | Да ли предвиђени производни процес испуњава важеће захтеве купца за одобрење? | Кориснички дефинисани поднесци и докази производње, укључујући ППАП где је потребно | Одобрење за промењени материјал, цртеж или процес без потребног прегледа |
Подесите количине узорака, трајање испитивања, методе мерења и све статистичке критеријуме у плану прихватања пројекта. Не позајмљујте универзални циљ Цпк или трајање покретања из генеричког машинског чланка. За део опреме користитеВодич за планирање ФАТ-ада се утврде договорене провере.
Затворите сваки захтев као што је прошао, који захтева корективне радове и поновно тестирање, или још увек није верификован. Доделите власника и доказе о затварању у последње две категорије. Одржавање ових статуса одвојено спречава да некомплетна пробна верзија постане очигледно производно издање.
Упоредите излаз и цену на граници прихваћеног дела
Рачунајте готове аутомобилске делове који пролазе договорене провере. Наведите да ли циљ укључује промене, прекиде и низводне операције и користите исту временску основу за сваку станицу. Видитеводич за израчунавање стопе производњеза разлику између номиналних циклуса и прихваћеног излаза.
Процена ћелије ХВАЦ канала након њеног циклуса обликовања
За хипотетички пројекат ХВАЦ канала за аутомобиле, почео бих са захтевом од 95 прихваћених делова по предвиђеном сату. Претпоставимо да је калуп са једним шупљином, циклус калуповања од 32 секунде, 90% доступности у фази калуповања и коначни прихваћени принос од 96% у целом процесу.
Номинална брзина пресовања би била 3.600 ÷ 32, или 112,5 делова на сат. Примена претпостављене доступности рада оставила би капацитет фазе обликовања од 101,25 делова по предвиђеном сату.
Та бројка не би утврдила готов резултат. Такође бих упоредио капацитет тримовања, руковања и инспекције. Табела испод приказује два сценарија планирања, под претпоставком да нема додатних губитака у преносу или интеракција између заустављања станица. Обе бројке о капацитету низводно користе планиране сате и већ дозвољавају претпостављене прекиде станице; принос од 96% се примењује једном на крају.
| Планска мера | Почетни низводни сценарио | Ревидирани низводни сценарио |
|---|---|---|
| Капацитет калупне фазе | 101,25 делова/час | 101,25 делова/час |
| Капацитет прераде на нижем току | 90 делова/сат | 105 делова/сат |
| Претпостављени коначни прихваћени принос | 96% | 96% |
| Пројектовани прихваћени излаз | 86,4 делова/час | 97,2 делова/сат |
| Обавезно прихваћени излаз | 95 делова/сат | 95 делова/сат |
У почетном сценарију, низводни капацитет би ограничио ћелију на 90 делова на сат пре коначног приноса. Предвиђени прихваћени излаз би стога био 90 × 0,96 = 86,4 делова на сат, испод захтева.
Затим бих проценио низводни аранжман који може да обради 105 делова на сат. Са фазом обликовања која тада ограничава снабдевање, пројектовани прихваћени излаз би постао 101,25 × 0,96 = 97,2 делова на сат.
Ревидирани прорачун би премашио циљ за само 2,2 дела на сат. Ја бих то третирао као ограничен простор за планирање, а не као доказ о одобреној стопи производње. Репрезентативно испитивање ћелије би и даље требало да утврди стварни циклус, прекиде, низводне перформансе и прихваћени принос.
Ово поређење би усмерило инжењерски преглед ка уређењу завршне обраде и инспекције пре него што се затражи већа машина за дување.
Упоредите исти обим производње
Одвојите машину, калуп, припрему материјала, завршну опрему, инспекцију, интеграцију и пробне трошкове у сваком предлогу. Цена само машине се не може директно поредити са ценом комплетне ћелије. Процијенити додатни капацитет у односу на прихваћене резултате и потражњу пројекта; немојте претпостављати да ће већа машина уклонити низводно уско грло.
Припремите РФК за аутомобилске делове за Кинггле
Кинггле-ове објављене акумулаторске платформе пружају референце спецификација за почетну дискусију. Они нису аутоматски избори за пример хипотетичког канала или за сваки аутомобилски део. Предложени материјал, калуп и комплетан обим производње још увек захтевају технички преглед.
| Референтно поље | КГБ80А | КГБ100Б |
|---|---|---|
| Оглашени максимални капацитет контејнера | 30 Л | 120 Л |
| Сила стезања | 215 кН | 440 кН |
| Величина плоче калупа, Ш × В | 750 × 860 мм | 1.200 × 1.200 мм |
| Максимална величина калупа, Ш × В | 520 × 860 мм | 920 × 1200 мм |
| Дебљина калупа | 360 до 420 мм | 510 до 600 мм |
| Наведена веза апликације | Цевоводи за ауто делове | Ауто делови и ауто цистерне |
Табела репродукује изабрана поља са повезаних страница производа Кинггле. Величина плоче и максимална величина калупа су различита поља. Ни једно ни друго не потврђује потпуни оквир кретања, излазну снагу специфичну за класу, специјализовани процес усисавања или одобрење система горива. Затражите цртеж интерфејса и конфигурацију за предложену верзију.

Пошаљите пакет за преглед, а не само захтевани волумен машине
- 3Д и 2Д цртежи делова са ревизијама, завршеном геометријом, датумима и критичним захтевима за зид или интерфејс.
- Наведена класа смоле, одобрени производни рецепт и релевантна упутства за обраду.
- Тежина дела, планирани распоред калупа, информације о постојећим алатима и предложени редослед завршне обраде.
- Захтевани прихваћени резултати са његовом временском основом, годишњом потражњом, миксом производа и захтевима за инспекцију.
- Услови на локацији и јасна листа ко испоручује калупе, помоћне материјале, завршну обраду, инспекцију и интеграцију.
Ови улази омогућавају да адреса техничког прегледа одговара, нерешени захтеви и пробни услови пре него што се конфигурација машине заврши.
Често постављана питања
Може ли се сваки аутомобилски ваздушни канал направити на конвенционалној машини за дување?
Не. Прегледајте геометрију, специфицирану смолу, интерфејсе и приступ алатима. Неки облици захтевају процену специјализованог постављања парисона, обликовања усисним дувањем или спојених делова. Конвенционална машина са роботом за вађење не успоставља сама по себи те способности формирања.
Да ли је запремина акумулатора довољна да се изабере машина за аутомобилски део?
Не. Потреба за употребљивим ударцима, испорука специфична за материјал, инсталација калупа, простор за отварање, потребна померања, уклањање делова и рад низводно такође захтевају ревизију. Оглашена запремина контејнера је референца за скрининг, а не потпуна метода одабира за неправилан технички део.
Да ли ХДПЕ машина може да обради одређени степен инжењерске пластике?
То захтева преглед припреме материјала, пластифицирања, алата за главу, контрола и предложеног процеса, специфичан за разред. Објављена брзина екструзије ХДПЕ не доказује излаз са другом смолом. Потврдите конфигурацију и покрените репрезентативно испитивање са предвиђеним материјалом.
Зашто део може да испуни своју циљну тежину, али прође проверу дебљине зида?
Тежина описује цео део, док провера дебљине мери локацију. Материјал се може различито распоредити између региона без одговарајуће промене укупне тежине. Мапирајте неуспелу локацију и истражите релевантне материјале, алате и услове процеса пре него што одлучите како да то исправите.
Да ли полагање машине ФАТ довршава одобрење производног дела купца?
Бр. ФАТ покрива договорени обим прихватања опреме. Валидација готовог дела и одобрење производње од купаца захтевају сопствене применљиве доказе. Тамо где се захтева ППАП, потврдите захтеве купца за подношење и производни циклус уместо да испоруку опреме третирате као одобрење.
Да ли је куповина аутомобилске машине за обликовање дувањем исто што и набавка делова израђених дувањем по мери?
Не. Набавка опреме се односи на машинерију, интерфејсе алата, интеграцију и обим прихватања за производни процес. Набавка готових делова тиче се одговорности произвођача за производњу и снабдевање тих делова. Појасните који обим се тражи пре него што упоредите добављаче.
За преглед опреме за аутомобилске делове, пошаљите цртеж и захтеве материјалаКинггле-ова контакт страницаили е-поштомсалес@кинггле.цом. Телефон:+86-574-87103665. Информације о компанији су доступне наСтраница Кинггле Абоут.
Одобрете производни пут пре него што се посветите машини
Почните са делом и материјалом, одредите руту формирања и претворите цртеж у експлицитне захтеве за опрему и валидацију. Затим упоредите комплетне предлоге на граници прихваћених делова. Проблем обавезног уклапања захтева решење; бржи циклус или нижа набавна цена не може да га затвори.