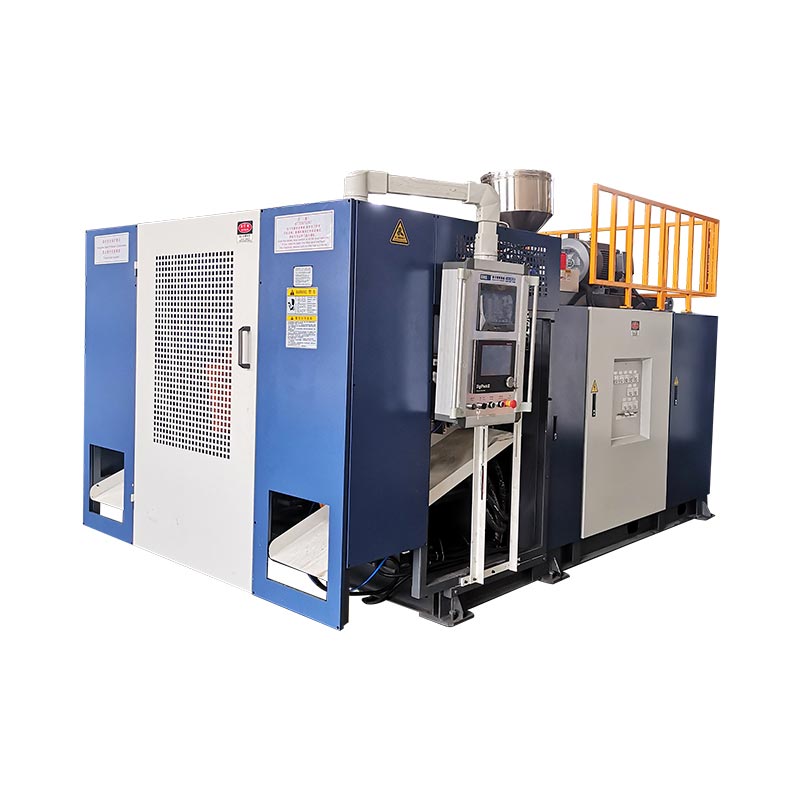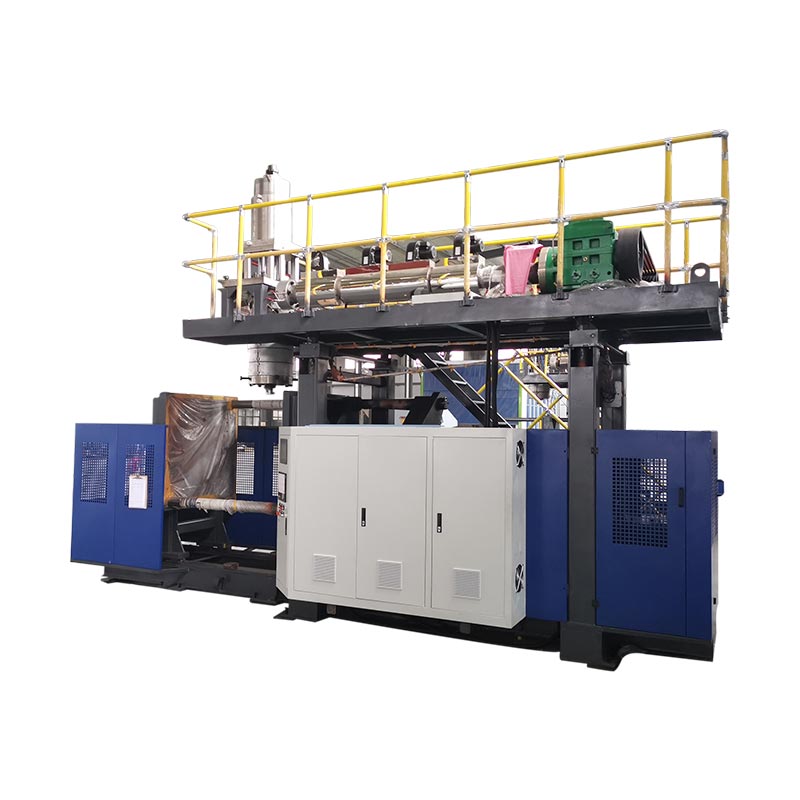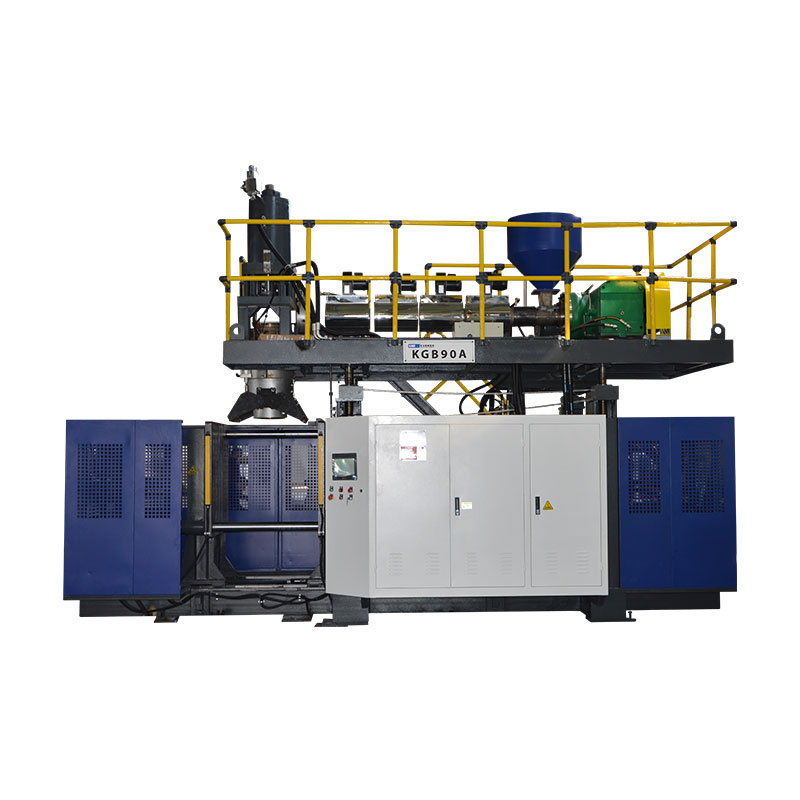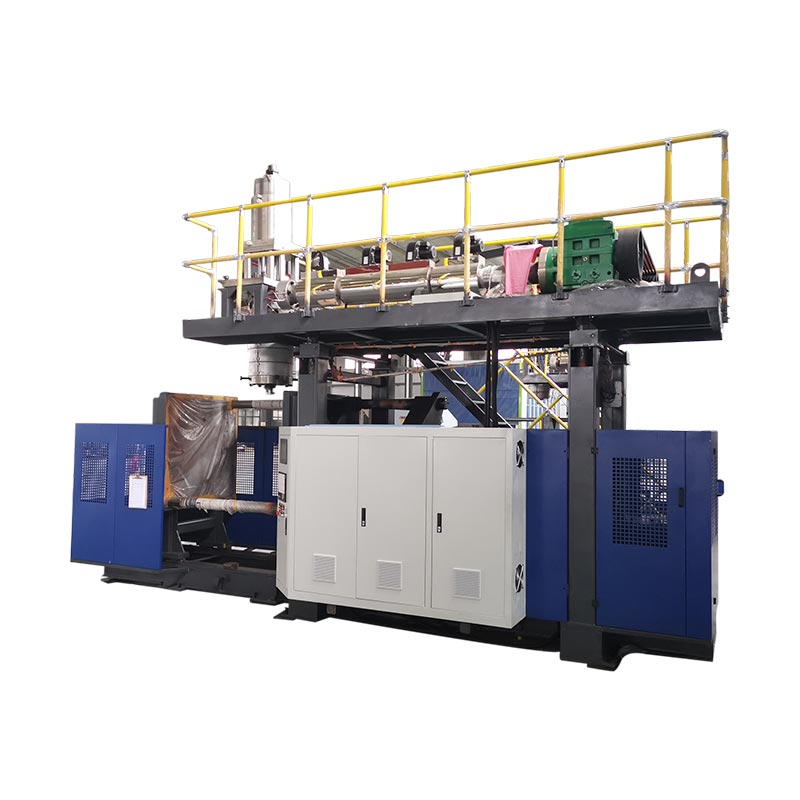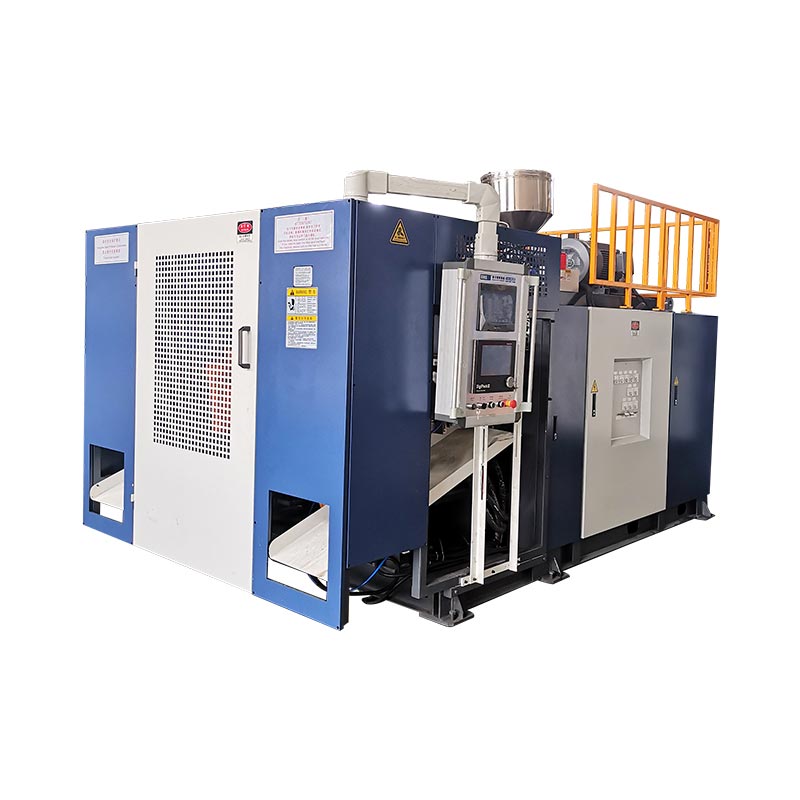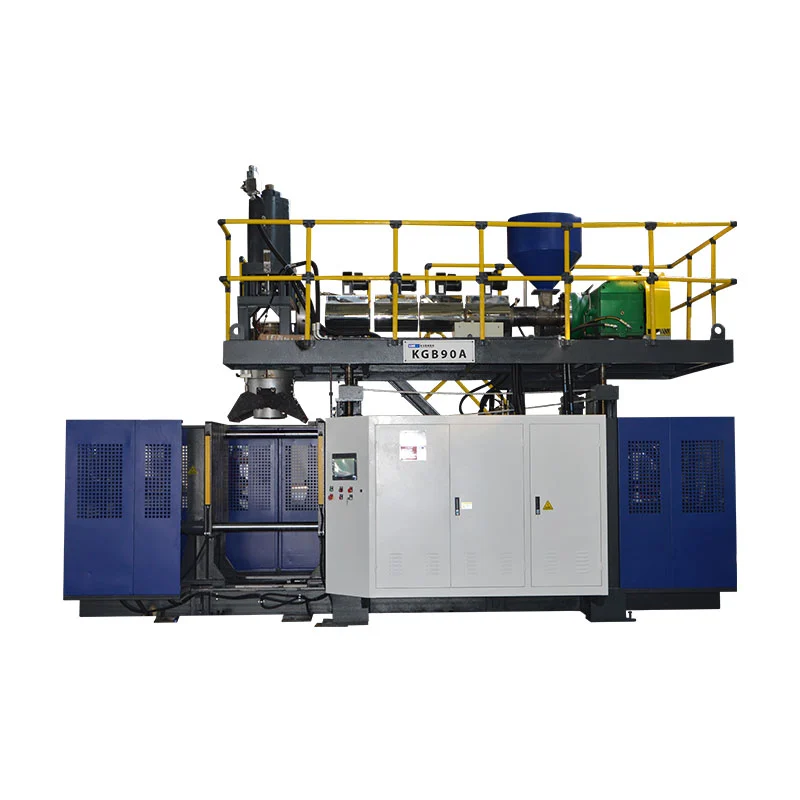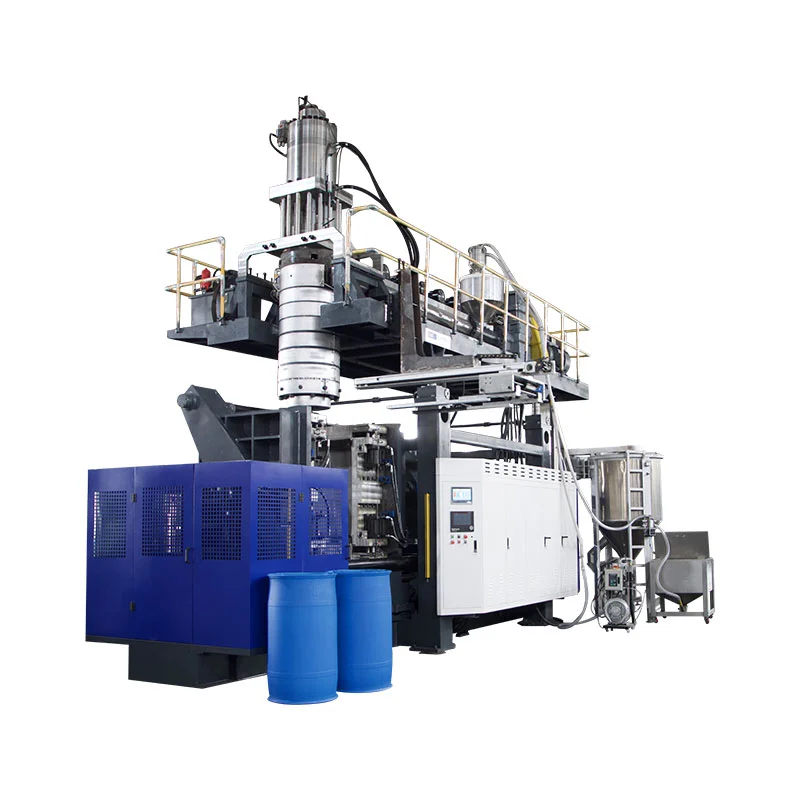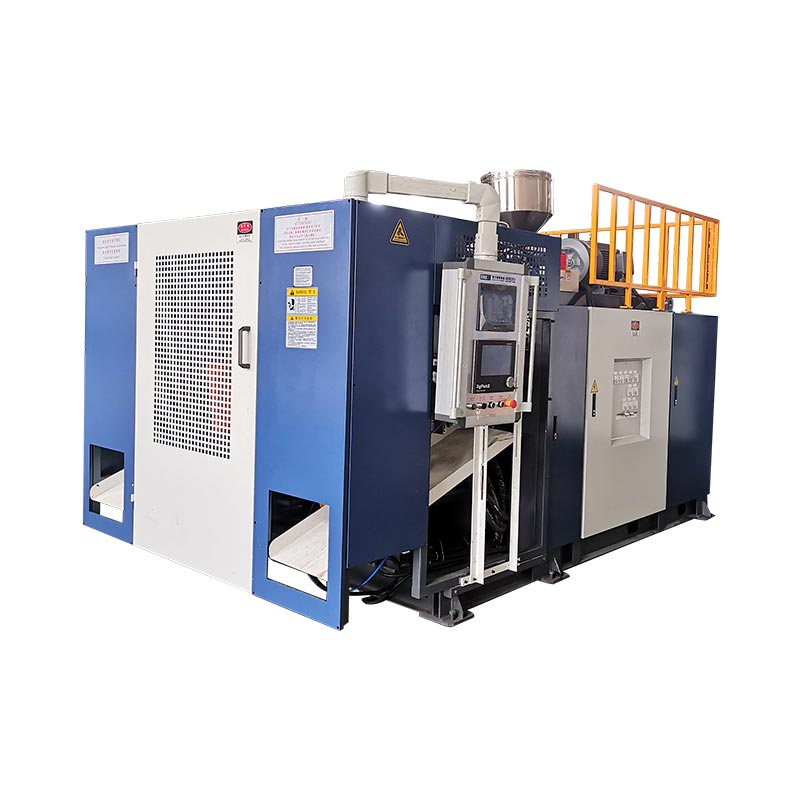
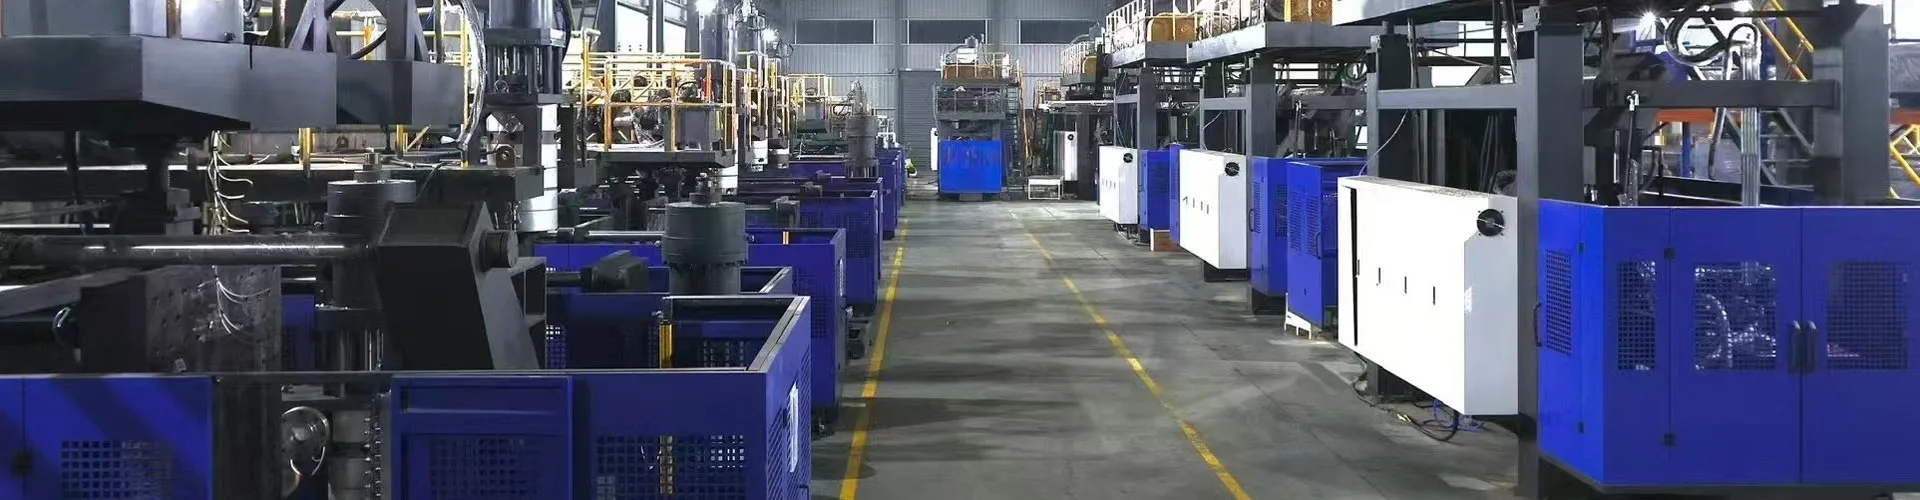
A машина за континуално дувањеекструдира нон-стоп парисон док се калупне станице крећу да га ухвати и надува. Екструдер се никада не зауставља, што га чини најбржим путем за ХДПЕ и ПП контејнере од око 0,5 до 30 литара. Три варијабле постављају ваш излаз: број станица, шупљине главе матрице и време циклуса. Још три одређују вашу цену: енергија по делу, одржавање и отпад. Овај водич покрива обе стране, са стварним спецификацијама наших машина.
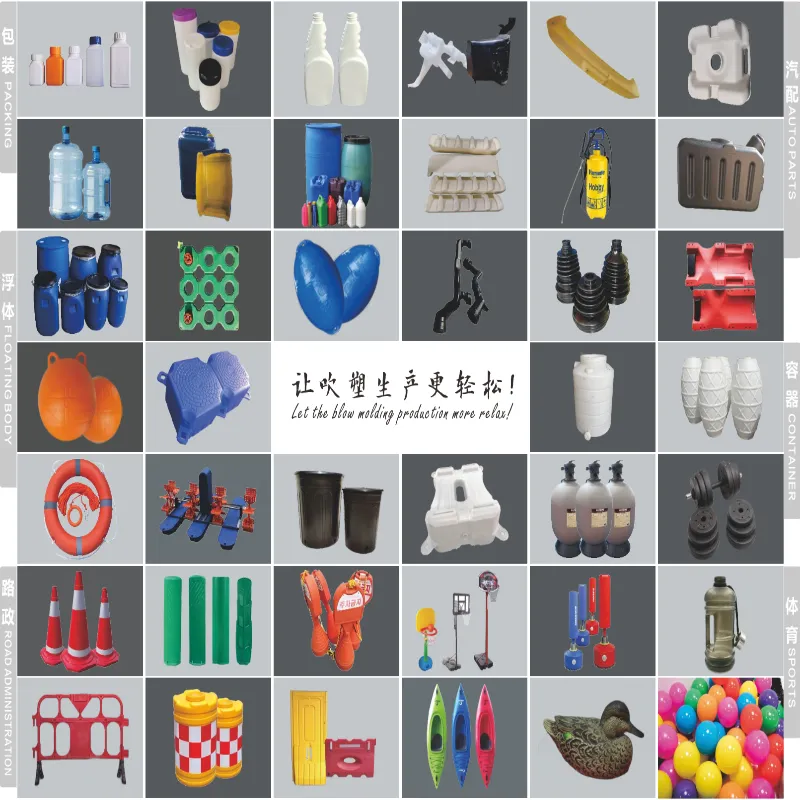
Континуирано екструдирање покрива већину пластичних контејнера којима рукујете у једном дану. Боце за детерџент, боце за моторно уље, канте за смеће, агрохемијска амбалажа — скоро све се скида са оваквих машина.
Једно појашњење пре детаља. Прозирне ПЕТ боце за воду потичу из другог процеса, убризгавања растезљивим дувањем, на различитим машинама. Овај водич покрива континуирано екструзионо обликовање дувањем за ХДПЕ, ПП, ПВЦ и ПА. Ако је ваш производ ПЕТ боца за пиће, опрема у нашојконтинуирани опсег машинанеће успети.
Конфигурације машина: како се калупи сусрећу са парисоном
Свака континуална машина решава исти проблем. Паризон тече без престанка, тако да буђ мора доћи до њега, затворити се, издувати и очистити пре следећег ударца. Како машина ради то дефинише конфигурацију.
Машине за померање калупапребаците калуп хоризонтално до парисона. Конструкција је једноставна, доказана и исплатива. Покрива контејнере од 2 до 15 литара.
Машине са закривљеним рукамаокрените калуп кроз лук, што скраћује путовање и убрзава циклус. Такође носе коекструзионе главе за 1 до 6 слојева. Ово је класа за боце велике количине и слојевите боце.
Затим долази бројање станица.Једна станица (Л)покреће један сет калупа.Двострука станица (Д)покреће два калупа са једног екструдера, тако да једна страна дува док друга избацује.
| Конфигурација | Распон контејнера | Најбоље за | Компромис |
|---|---|---|---|
| Померање калупа, једна станица | 2–15 Л | Скромне количине, честе промене производа | Најнижи учинак по машини |
| Померање калупа, дупла станица | 2–15 Л | Велике количине на једној породици производа | Виша цена; потребна је стална потражња |
| Закривљена рука, једна станица | 5–30 Л | Брзина, слојевити зидови, веће канте | Већа потрошња енергије |
| Закривљена рука, дупла станица | 5–30 Л | Максимални излаз, вишеслојни при запремини | Највећи капитал и подна површина |
Погодност биљке, рано проверено:потврдите четири ствари пре него што извршите обавезивање — простор у односу на површину машине, висину плафона за главу матрице и утоваривач у резервоар, трофазно напајање за прикључено оптерећење и капацитет охлађене воде. Тежина машине се креће од 2,5 тона на једној станици од 2 Л до 28,5 тона на станици са закривљеном руком од 30 Л, па проверите и подно оптерећење.
Купци из САД би требало да додају још једну рану проверу. Контејнери за храну, пиће или фармацеутске контакте доносе захтеве ФДА за материјале који обликују вашу смолу и било коју политику поновног млевења. Правила за рециклирани садржај се такође разликују у зависности од стања и често се мењају, па потврдите тренутне захтеве за категорију производа пре него што закључате спецификацију смоле.
Производни учинак: претварање спецификација у боце на сат
Сваки каталог штампа излазни број. Прочитајте га исправно или ћете претерати са испоруком.
Ови бројеви показујусуви циклус— машина ради празна пуном брзином, без пластике, без хлађења. Користите их да поштено упоредите машине. Никада их не користите као прогнозу производње.
Ово су стварне бројке сувог циклуса у нашем континуираном асортиману, са спецификацијама које их покрећу.
| Модел | Мак контејнер | Суви циклус | Стезање | Сцрев | ХДПЕ капацитет | Авг. енергије |
|---|---|---|---|---|---|---|
| КГБ2Л | 2 Л | 600 ком/сат | 40 кН | 50 мм, Л/Д 25 | 30 кг/х | 12–18 кВ |
| КГБ2Д | 2 Л | 600 × 2 | 40 кН | 60 мм, Л/Д 25 | 55 кг/х | 12–18 кВ |
| КГБ5Л | 5 Л | 500 ком/сат | 65 кН | 60 мм, Л/Д 25 | 55 кг/х | 16–25 кВ |
| КГБ5Д | 5 Л | 500 × 2 | 65 кН | 70 мм, Л/Д 25 | 80 кг/х | 16–25 кВ |
| КГБ15Л | 15 Л | 450 ком/сат | 165 кН | 75 мм, Л/Д 25 | 100 кг/х | 25–34 кВ |
| КГБ15Д | 15 Л | 450 × 2 | 165 кН | 90 мм, Л/Д 25 | 120 кг/х | 25–34 кВ |
| КГХ15Л | 15 Л | 500 ком/сат | 200 кН | 80 мм, Л/Д 25 | 150 кг/х | 40–50 кВ |
| КГХ15Д | 15 Л | 500 × 2 | 200 кН | 90 мм, Л/Д 25 | 180 кг/х | 40–50 кВ |
| КГХ30Л | 30 Л | 450 ком/сат | 300 кН | 90 мм, Л/Д 25 | 180 кг/х | 70–80 кВ |
| КГХ30Д | 30 Л | 450 × 2 | 300 кН | 100 мм, Л/Д 25 | 300 кг/х | 70–80 кВ |
Сада математика која претвара те бројке у план производње.
Два правила чине то дерате поштеним. Дебљи зидови се спорије хладе, па тешки делови теже опадају од лаких. А промене једу сате који се никада не појављују у броју времена циклуса.
Измерите сопствени пад након инсталације. Пустите машину да буде празна да бисте потврдили циклус сушења, а затим покрените пуну смену производње и поделите добре делове по сатима. Тај однос постаје ваш фактор планирања и остаје стабилан када се процес смири.
Ускладите линију, а не само машину:Одмерите свој излаз дувањем у односу на линију за пуњење, а не изоловано. Машина која превазилази ваш пунилац прави инвентар и неред на поду. Помножите планиране комаде по сату са сатима смене, поделите са боцама по кутији и проверите тај број у односу на вашу кутију и проток палете пре куповине.
Материјали и дизајн делова
Континуирано екструдирање ради ПЕ, ПП, ПВЦ и ПА. ХДПЕ носи већину флаша и кесе које могу да раде, а његов прозор за обраду који опрашта објашњава зашто доминира овом категоријом.
Шраф ради прави посао. Његов пречник и однос дужине и пречника одређују колико се смоле топи на сат, а то затвара излаз пре било чега другог. Наше машине покрећу шрафове од 50 до 100 мм на Л/Д 25, са 3 до 5 грејних зона на цеви и 3×5 до 3×8 грејних делова у глави матрице.
| Материјал | Типични производи | Шта гледати |
|---|---|---|
| ХДПЕ | Боце за детерџент, канте, боца за моторно уље, млечни производи | Највише опрашта. Ускладите индекс топљења са тежином дела — мањи МФИ за веће делове |
| ПП | Амбалажа са врућим пуњењем и на већој температури | Ужи прозор за обраду; хлади се спорије, па се циклуси продужавају |
| ПВЦ | Прозирне боце, специјална хемијска амбалажа | Осетљив на топлоту. Деградира ако седи вруће; очистити пре било каквог заустављања |
| Регринд блендс | Смањење трошкова за већину производа | Блендајте у контролисаном односу; контаминирано поновно млевење носи мрље у растоп |
Дизајн делова поставља границе које машина не може да превазиђе. Дубоки подрези се боре против штипања. Оштри углови тањи зид тамо где се парисон највише протеже. Ручкама је потребан довољан пречник главе матрице да би се формирале чисто — наше главе имају 90 до 220 мм на моделима са једном иглом.
Однесите цртеж свом добављачу пре него што исечете калуп. Према нашем искуству, већина притужби на дебљину зида потиче од дизајнерске одлуке, а не од подешавања машине — а сат времена на цртежу спречава недеље покушаја и грешака.
Слојеви отварају више опција. Глава за коекструзију додаје обојену кожу, провидну траку за преглед или закопано рециклирано језгро — све у истом кадру. Наше машине са закривљеним краком раде од 1 до 6 слојева, потпуно прекривеневишеслојни водич.
Аутоматизација, контроле и енергија
Контролна група одлучује да ли се квалитет одржава током смена. Питајте било ког добављача шта се налази унутра и очекујте имена, а не придеве.
Наше машине покрећу Митсубисхи ПЛЦ, МООГ серво контролу, Веинвиев ХМИ и ОМРОН, Сцхнеидер и ГЕФРАН компоненте. Програмирана контрола дебљине зида мења размак матрице кроз сачму, што ставља материјал тамо где је потребан и извлачи га тамо где није.
За линијску интеграцију, поставите три конкретна питања: које протоколе ПЛЦ излаже за МЕС или СЦАДА везу, да ли се аларми извозе као структурирани подаци и да ли добављач нуди даљинску дијагностику. Пружамо ИоТ даљински надзор тако да наши инжењери могу да прегледају машину у реалном времену и да обележе проблеме пре него што зауставе производњу.
Енергија заслужује сопствену анализу. Доминирају три оптерећења: грејање бурета, погонски систем и хлађење. Горња табела наводи просечну потрошњу по моделу, а расхладна вода ради 50 до 180 Л/мин у зависности од величине машине.
Упоредите добављаче на тој цифри по делу, а не на извлачењу по сату. Бржа машина шири исте киловате на више боца, што често чини машину са вишем оценом јефтинијом за рад.
Економија животног циклуса: колико кошта поседовање машине
Купопродајна цена је једна уплата. Власништво траје деценију. Пет фактора утиче на капиталне трошкове, а четири на оперативне трошкове.
| Возач трошкова | Категорија | Напомене |
|---|---|---|
| Величина машине и број станица | Капитал | Највећа појединачна варијабла |
| Број слојева | Капитал | Сваки слој додаје сложеност екструдера и главе |
| Калупи и шупљине | Капитал | Обично се наводи одвојено — буџет за њих |
| Низводна аутоматизација | Капитал | Дефласхинг, испитивање цурења, преношење |
| Енергија | Оперативни | Користите горњу слику по делу |
| Рад | Оперативни | Оштар пада са аутоматским отпуштањем и руковањем |
| Откуцај и поново самљети | Оперативни | Затварање петље поновног брушења враћа флеш који сте већ платили |
| Резервни делови и одржавање | Оперативни | Буџет на годишњем нивоу; складиштити артикле који се брзо носе на лицу места |
Изградите свој модел поврата на делти, а не на укупној. Упоредите нову линију са оним што данас користите: добијени делови по сату, уштеђени радни сати, смањени отпад, промењена енергија по делу. Поделите трошкове машине и алата са тим годишњим добитком, и добићете период отплате у сопственим бројевима, а не у продавцу.
Начини одржавања и кварова
Радно време долази из распореда, а не из среће. Планирајте три нивоа рада.
| Интервал | Задаци |
|---|---|
| Даили | Проверите грејаче главе и температуре; очистите подручје одвајања; проверите проток и притисак расхладне воде |
| Недељно | Прегледајте стезне површине и клинове за лоцирање; проверити серво и хидрауличне притиске; прегледајте стопу отпада за дрифт |
| квартално | Покрените дијагностику перформанси; прегледати систем за подмазивање; калибрисати критичне компоненте |
| Годишње | Проверите истрошеност завртња и цеви; сервис матрице; прегледајте комплетан инвентар резервних делова |
Уобичајени режими квара прате обрасце: истрошене ивице које се стисну слабе основне заварене шавове, лебдеће зоне грејача мењају дистрибуцију зидова, а затамљене површине стезања омогућавају да се појави бљесак. Сваки се прво појављује као недостатак на делу.
Обука оператера се враћа брже од било ког резервног дела. Потврдите шта ваш добављач укључује и потврдите да инсталација покрива процедуре заштите машина и закључавања у складу са вашим локалним безбедносним захтевима — у САД, то значи да је усаглашеност са ОСХА-ом потписана пре него што линија покрене производњу.
Питајте о гаранцији у писаној форми:наш ради једну годину на целој машини од доласка у вашу фабрику, са главним компонентама као што су МООГ контролер дебљине зида и серво мотори који се продужавају на две године. Питајте било ког добављача шта покрива њихова гаранција, шта она искључује и колико брзо резервни делови стигну у вашу земљу.
Избор ваше конфигурације
Радите овим редоследом: запремина контејнера и материјал сужавају класу машине, годишња запремина одређује једну или двоструку станицу, а захтеви слоја одлучују о покретној или закривљеној руци. Шупљине затим скалирају излаз према вашој прогнози.
Нашеводич за избор у пет коракадетаљно обилази тај пут одређивања величине. За контејнере веће од 30 литара, парисон постаје претежак за континуирано истискивање, а одлука се пребацује на акумулаторске машине — покривене нашимакумулатор у односу на континуирано поређење.
Често постављана питања
Шта је машина за континуално дување?
Машина за континуално дување екструдира непрекидну цев од растопљене пластике, названу парисон, док се једна или две калупне станице крећу унутра да би је ухватиле, затвориле и надувале део. Екструдер се никада не зауставља. Ово одговара малим и средњим контејнерима од ХДПЕ, ПП и ПВЦ-а — боцама, кантама и амбалажи за мазива. За велике делове се користе акумулаторске машине, јер се тешки висећи парисон протеже пре него што се калуп затвори.
Како да израчунам боце по сату из времена циклуса и шупљина?
Помножите циклусе на сат са шупљинама по глави матрице по броју станица. Машина са 600 сувих циклуса на сат са главом са 2 шупљине на двострукој станици достиже 2.400 комада на сат у теорији. Затим примените реално смањење за хлађење, руковање и замену, јер каталошке оцене показују да машина ради празна. Планирајте капацитет на смањеном броју.
Који материјали раде на машини за континуално дување?
ХДПЕ, ПП, ПВЦ и ПА добро раде на машинама за континуирано екструзионо дување. ХДПЕ доминира у производњи флаша и лименки. Ускладите шраф са материјалом: чвршћим типовима је потребан већи капацитет топљења, због чега су пречник вијка и однос дужине и пречника важни. Прозирне ПЕТ боце за пиће користе другачији процес — бризгање растезљивим дувањем — и различите машине.
Колико енергије користи машина за континуално дување?
Скала просечне потрошње енергије са величином машине. Кинггле континуалне машине раде од 12 до 18 кВ на класи 2 Л, 16 до 25 кВ на класи 5 Л, 25 до 34 кВ на класи 15 Л и 40 до 80 кВ на моделима са закривљеним краком велике брзине. Упоредите добављаче у погледу енергије по готовом делу, а не по сату, пошто бржа машина распоређује исту потрошњу на више комада.
Какво одржавање је потребно линији за континуирано дување?
Планирајте дневни, недељни и квартални рад. Свакодневно: проверавајте грејаче главе, очистите подручје за одсецање, проверите проток расхладне воде. Недељно: прегледајте стезне површине и хидрауличне или серво притиске. Тромесечно: покрените дијагностику перформанси, прегледајте систем за подмазивање и калибришите критичне компоненте. Чувајте резервне делове који се брзо троше на лицу места, јер део који недостаје кошта више током застоја него у инвентару.
Следећи корак зависи од тога где се налазите
Пошаљите детаље о вашем контејнеру — запремину, материјал, дебљину зида, циљни излаз — и наши инжењери ће одговорити правим путем за вашу позорницу:
- Пробате нови производ?Препоручићемо почетну конфигурацију и покренути ваш део у пробном огледу.
- Додавање капацитета?Направићемо излазну математику према вашој линији за пуњење и цитирати одговарајући модел.
- Замена старе машине?Упоредићемо енергију по делу и отпаду са вашом тренутном линијом, тако да надокнада долази из ваших бројева.
Свака понуда наводи модел, компоненте, трговинске услове и време испоруке — редовни модели трају 30 до 40 дана, а прилагођени модели 60 до 120 дана. Прегледајтепун континуални опсег машинадок скупљате своје бројеве.
Затражите конфигурацију и понуду →Машина за континуално дување добија своје место кроз ритам — екструдер који никада не стаје, калупи који иду у корак и линија величине вашег пунила. Набавите конфигурацију, број шупљина и десну дерате, а излазна математика остаје у производњи. Погледајте моделе и спецификације уасортиман машина за континуално дување.