На овој страници
Шта је машина за дување пластике?
Обликовање дувањем је производни процес за шупље пластичне делове. Машина топи пластичну смолу, обликује је у мекани облик и користи компримовани ваздух да надува тај облик на зидове калупа; када се охлади, део задржава облик калупа. Четири фазе дефинишу сваку машину —загревање (пластификација), обликовање (парисон или преформ), дување и хлађење— а разлике између типова машина се своде на то како се ствара меки облик пре увођења ваздуха.
Машине за дување пластике производе велики избор свакодневних и индустријских производа: пића и фармацеутских производабоце, мазива и хемикалијеџери лименке, индустријскибубњеви и ИБЦ резервоари, резервоари за гориво и ваздушни канали за аутомобиле, путне баријере и безбројни контејнери. Материјал зависи од дела:ПЕТза бистре боце за пиће,ХДПЕи ХМВ-ХДПЕ за лименке, бубњеве и резервоаре,ППза амбалажу отпорну на топлоту и паковање са танким зидовима, и ПВЦ или инжењерске смоле као што је ПА за специјалне и баријере.
Врсте машина за дување пластике
Постоје три основна типа процеса, плус брзорастућа категорија погона коју купци сада посебно одмеравају 2026.
Машина за екструзионо дување (ЕБМ)
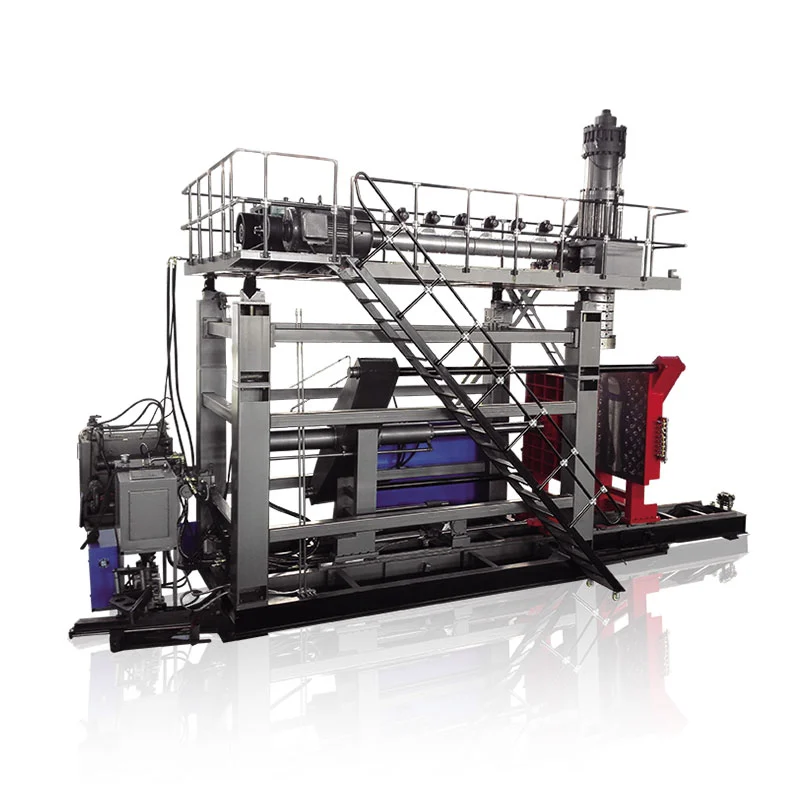
Како то ради:екструдер топи смолу и гура је кроз главу калупа да би се формирала висећа цев, парисон; калуп се затвара око њега и ваздух га надувава о шупљину. Пошто се тело, дршка и врат формирају у једном ударцу, екструзионо дување је процес за руковане и велике делове.Предности:ниска цена алата, брзе промене и најшири распон величина — од боца од 100 мл до бачви од 220 Л и више.Пријаве:канте за смеће, хемијске бубњеве, резервоари за воду и гориво, кутије за алате, ограде за путеве, играчке. То је природно погодно за индустријске контејнере велике запремине и процес за који смо специјализовани; види нашеконтинуираноиакумулатормашине за екструзију.
Машина за бризгање дувањем (ИБМ)
Како то ради:прецизна предформа се убризгава на шипку са језгром, а затим се преноси на станицу за дување где га ваздух надувава. Пошто је врат бризган, ИБМ даје одличну тачност врата и глатку завршну обраду. Одговарамале, прецизне боце и тегле— фармацеутске бочице, козметичке амбалаже — у малим количинама са врло мало отпада. Не производи контејнере са којима се рукује и није погодан за велике делове.
Машина за бризгање растезљивим дувањем (ИСБМ)
Како то ради:ПЕТ предформа се убризгава, а затим растеже аксијално док се дува. Ова биаксијална оријентација поравнава полимер, стварајући зид који је јаснији, јачи и лакши за дату тежину. ИСБМ је стандард заПЕТ флаше за воду и безалкохолна пића, где су лака тежина и транспарентност одлучујући. То је друга породица производа од ХДПЕ индустријских делова.
2026: Потпуно електричне и серво покретане машине за дување
Осим типа процеса, купци у 2026. све више упоређујупогонска технологија. Традиционалне машине користе хидраулику фиксног померања која ради пуном снагом без обзира на оптерећење.Потпуно електричнимашине замењују хидраулику са серво моторима, ихидраулични са серво погономмашине покрећу главну пумпу на захтев — обе нагло смањују потрошњу енергије и побољшавају поновљивост. Потпуно електрични дизајни су уобичајени на малим, високо прецизним машинама; за велике индустријске делове којима је потребна веома велика сила стезања, ахидраулични са серво погономмашина обично даје најбољи баланс уштеде енергије и тонаже. Наше машине користе серво главну пумпу са контролом конверзије фреквенције управо из тог разлога.
Табела 1 · Тип машине у односу на материјал, капацитет, примена и предност до 2026. године
| Тип | Материјали | Типичан капацитет | Најбоље апликације | Предност 2026 |
|---|---|---|---|---|
| Екструзија (ЕБМ) | ХДПЕ, ХМВ-ХДПЕ, ПП, ПВЦ, ПА | 100 мл – 2.000 л | Канте, бубњеви, резервоари, ауто делови | Вишеслојне главе покрећу ПЦР/поновно млевење слојева |
| убризгавање (ИБМ) | ПЕ, ПП, ПС | ≤ ~0,5 Л | Фармацеутске и козметичке мале бочице | Веома мали отпад, прецизни вратови |
| Ињекционо истезање (ИСБМ) | ПЕТ | 0,2 – 10 Л | Боце воде и безалкохолних пића | Лаганост, јасноћа |
| Серво / потпуно електрични | Било који (дриве тецх) | Варира | Енергетски критичне линије велике запремине | Највећа полуга енергетске ефикасности |
Кључне компоненте и како оне утичу на излаз
Две машине могу да деле главни капацитет, али раде веома различито, јер квалитет и излаз живе у компонентама. Јефтинија машина са слабом контролом зида обично се испостави да је скупа — смола коју троши на сваки део превазилази јаз у цени у року од неколико месеци.
- Јединица за шраф / пластификацију.Топи и одмерава смолу. Пречник завртња (обично 50–100 мм) и однос Л/Д (24–25) одређују хомогеност и пропусност растопа; нестабилна талина се појављује као недоследни делови низводно.
- Дие хеад и парисон цонтрол.Формира паризон и профилише његов зид по дужини. Регулатор дебљине зида високе резолуције (на пример МООГ систем од 100 тачака) је највећа полуга и за цену смоле и за снагу делова.
- Стезна јединица.Затвара и држи калуп од унутрашњег притиска. Синхроно стезање са закључавањем директним притиском одржава плоче паралелним; премала тонажа производи блиц и слабе делове.
- Систем за хлађење.Поставља део на калуп. Хлађење је обично најдужи корак у циклусу, тако да дизајн хлађења - не екструдер - поставља стварни учинак и контролише искривљење.
- Систем управљања и аутоматизације.Покреће и аутоматизује линију. Поуздан ПЛЦ/ХМИ (Митсубисхи, Веинвиев) плус робот за вађење и отпуштање штита конзистентност и ОЕЕ при вожњи без посаде.
Табела 2 · Компонента наспрам функције, метрика квалитета и шта треба питати приликом куповине
| Компонента | Функција | Утицао на метрику квалитета | Питајте добављача |
|---|---|---|---|
| Завртње / пластифицирање | Растопите и измерите смолу | Хомогеност топљења, излаз | Пречник завртња, Л/Д, ХДПЕ кг/х? |
| Дие хеад / парисон цонтрол | Форма и профил парисон | Уједначеност дебљине зида, употреба смоле | Колико има тачака дебљине зида? |
| Стезна јединица | Затворите и држите калуп | Блиц, интегритет дела | Сила стезања и тип закључавања? |
| Систем за хлађење | Поставите део | Време циклуса, искривљење | Дизајн хлађења и спецификација воде? |
| Контрола / аутоматизација | Покрени и аутоматизуј | Конзистентност, ОЕЕ | ПЛЦ/ХМИ бренд, робот за изношење? |
Трендови у дувању за 2026
ПЦР и компатибилност са рециклираном смолом
Бренд и регулаторни циљеви потичу рециклирани садржај (ПЦР) на паковање. Покретање променљиве, понекад контаминиране рециклиране талине захтева строжу контролу и контролу температуре, а често ивишеслојна глава матрицетако да се регрунд или ПЦР језгро може ставити у сендвич између необрађених кожа. Машине са прецизном контролом дебљине зида и стабилним температурним зонама рукују рециклираном смолом далеко попустљивије.
АИ и паметно праћење
Линија је све више инструментирана.ОЕЕ контролне табле, предиктивно одржавање, даљинска дијагностика и аутоматско подешавање параметара прелазе са премиум опција на очекивања. Чак и основни уграђени алармни систем који омогућава добављачу да дијагностикује грешке на даљину може претворити вишедневни застој у поправку истог дана — што, на линији 24/7, вреди више од скромне разлике у цени машине.
Енергетска ефикасност
Енергија је стални трошак који траје током животног века машине, тако да све више утиче на одлуке о куповини. Главне полуге су асерво главна пумпа, оптимизована употреба компримованог ваздуха (ваздух је један од најскупљих уређаја у постројењу) и ефикасно хлађење. Пошто је енергија стварна компонента цене по боци, ефикасан погон се често враћа брже од било које друге надоградње на линији велике количине.
Табела 3 · Тренд 2026. наспрам утицаја фабрике, тачке куповине и РОИ
| Тренд | Утицај на фабрику | Куповна тачка | Вредност РОИ |
|---|---|---|---|
| ПЦР / рециклирана смола | Мора да ради променљиво, контаминирано топљење | Вишеслојна глава + јака контрола зида | Испуњава циљеве бренда/рециклирања |
| АИ / паметно праћење | Мање застоја, брже подешавање | ОЕЕ инструмент табла, даљинска дијагностика, алармни систем | Веће време рада, мањи отпад |
| Енергетска ефикасност | Текућа енергија = текући трошак | Серво пумпа, оптимизован ваздух, ефикасно хлађење | Мањи трошак по делу, бржа отплата |
Како одабрати праву машину за дување пластике
Најпоузданији начин да се одреди машина је да се ради од дела ка споља и да се суди о укупној цени власништва, а не о цени налепнице:
- Прво дефинишите производ.Највећа величина, без обзира да ли има ручку, смолу, спецификацију зида и било какву сертификацију (тест пада, УН).
- Затим дефинишите излаз.Претворите суви циклус у стварну снагу и дневну запремину пре него што изаберете једноструку или двоструку станицу или акумулатор.
- Одговара типу машине.Руковано/велико → екструзија; мала прецизна → ињекција; чисти ПЕТ → растегнути.
- Одмерите енергију и аутоматизацију.Серво погон и робот за изношење подижу цену, али смањују трошкове рада.
- Проверите сервис, резервне делове, инсталацију и обуку.Машина је деценијска веза; подршка одлучује о времену непрекидног рада.
- Судите о ТЦО, а не о цени.Смола, енергија, отпад и време застоја умањују разлику у цени између две машине током њиховог века трајања.
Табела 4 · Контролна листа купца
| Критеријум | Шта потврдити |
|---|---|
| Капацитет | Максимална запремина дела + реалан дневни учинак |
| Енергија | Серво погон, инсталирани кВ, употреба ваздуха и воде |
| Компатибилност материјала | ХДПЕ / ПП / ПВЦ / ПА / ПЦР садржај |
| Брзина промене | Време промене калупа, једноструко наспрам више матрица |
| Подршка након продаје | Гаранција, монтажа, обука, резервни делови |
| Сигурност и усклађеност | Светлосна завеса, ЦЕ, тест пада / УН где је потребно |
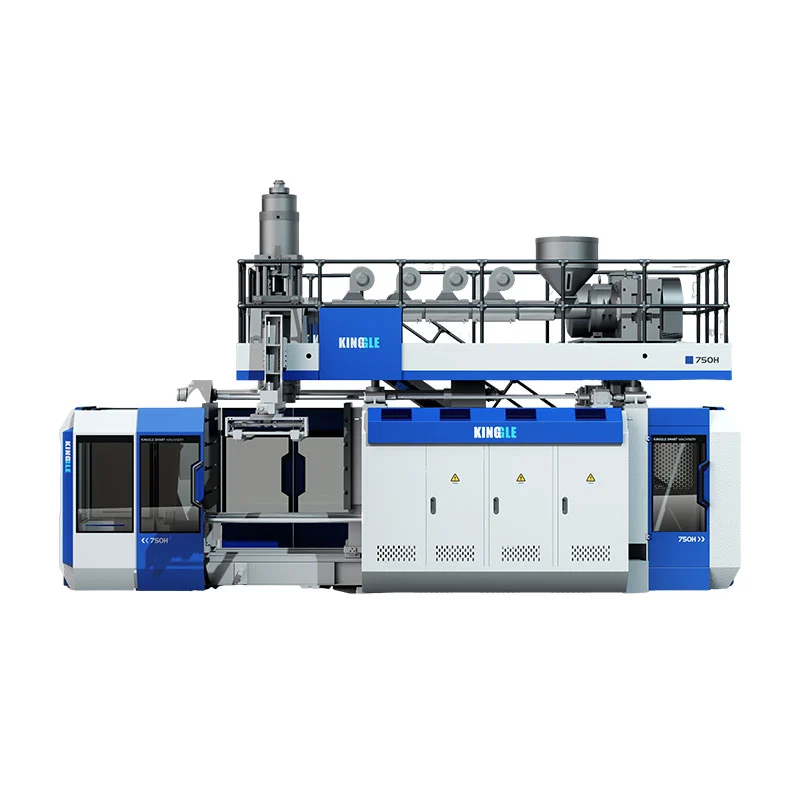
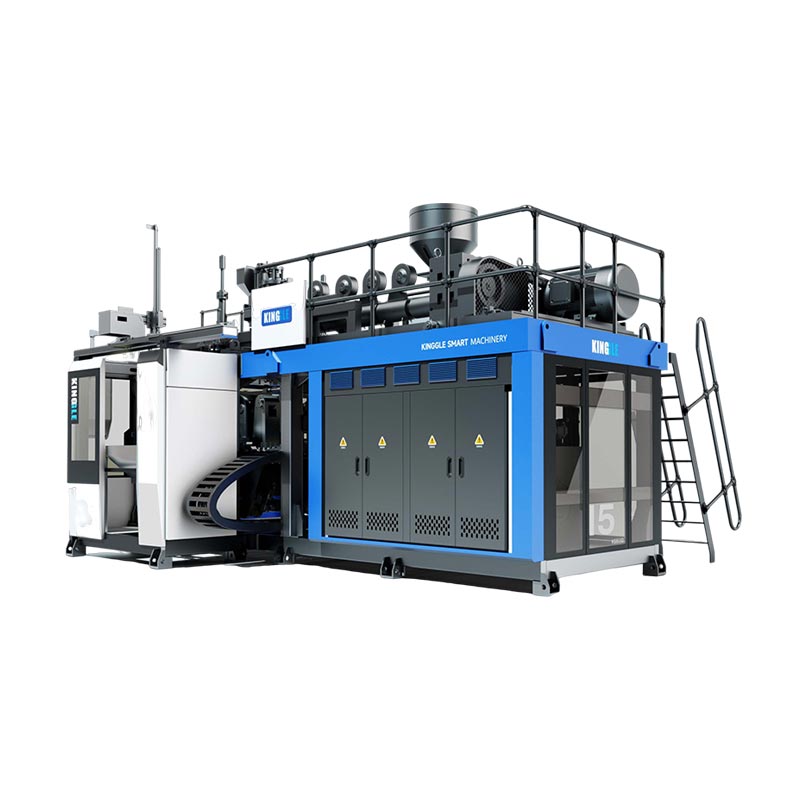
 Континуирано — 5Л појединачна станица
 Континуирано — 15Л појединачна станица
 Акумулатор — 60Л за велике делове
Инсталација, ожичење и пуштање у рад
Линија за ливење дувањем је инсталација која захтева много комуналних услуга, а већина кашњења у покретању долази због спремности локације, а не због саме машине. Потврдите основне ствари пре него што машина стигне:
- Комуналне услуге.Исправно напајање и ожичење, чист компримовани ваздух на потребном притиску, проток расхладне воде и притисак и хидрауличне везе где је применљиво.
- Сајт и фондација.Раван под са номиналним оптерећењем за тежину машине, плус слободан простор око плоче, екструдера и извода за рад и одржавање.
- Редослед пуштања у рад.Покрените пумпу за уље, загрејте машину на температуру (омогућава неколико сати са укљученом расхладном водом), покрените екструзију и контролер дебљине зида, затим покрените ручне циклусе пре него што пређете на аутоматски.
- Прихватање (пробни рад).Проверите излаз у сувом циклусу, уједначеност дебљине зида, тежину и завршну обраду дела, као и безбедносне функције пре потписивања.
Наши инжењери путују у вашу фабрику да би инсталирали, пустили у рад и обучили оператере, тако да линија достиже стабилну производњу брже од самосталног инсталирања.
Уобичајени проблеми и решавање проблема
Већина дефеката у калупу дувањем се везује за четири полуге — профил дебљине зида, температура топљења, сила стезања и хлађење. Ова табела приказује недостатке о којима купци највише питају у њихове уобичајене узроке и поправке.
Табела 5 · Дефект наспрам вероватног узрока и отклањања
| Дефект | Вероватно узрок | Прва исправка коју треба испробати |
|---|---|---|
| Цурење | Слабо одвајање / танак зид на заваривању | Подесите зидни профил и време одсецања, дувања |
| Неуједначена дебљина зида | Парисон профил искључен/умри није центриран | Поново профилишите парисон, центрирајте главу матрице |
| Нестабилан парисон | Температура топљења / ход складиштења | Проверите температурне зоне и ход складиштења |
| Замагљивање / избељивање | Температура топљења или превише агресивно хлађење | Подесите температуру топљења и брзину хлађења |
| Роцкер боттом | Базно хлађење / притисак дувања | Подесите хлађење базе и притисак дувања |
| Вишак блица | Недовољна стезаљка / истрошен калуп | Проверите силу стезања, проверите калуп |
| Искривљење / деформација | Недовољно хлађење | Продужите време хлађења, снизите температуру воде |
Када излаз опадне, а не квалитет, узрок је чешће ход складиштења или хлађење него екструдер — то је прво место које треба потражити. Стални отпад и непланирана заустављања су такође највећа скривена препрека за ОЕЕ, због чега се стабилна контрола на зиду и поуздана аутоматизација враћају далеко изнад својих главних трошкова.
Изгледи тржишта 2026–2030
Потражња је стабилна и широка. Према Гранд Виев Ресеарцх-у, глобално тржиште машина за дување пластике је било око3,2 милијарде УСД у 2024. и предвиђа се да ће достићи отприлике 4,0 милијарде УСД до 2030. године, ЦАГР од око 4,2%. Раст је вођен паковањем, аутомобилским компонентама, индустријским контејнерима и здравством, саАзијско-пацифички регион је највећи регион са око 39% тржишта. Екструзија остаје највећи сегмент процеса за индустријске шупље делове, док ПЕТ растезљиво дување води у паковању пића.
За купце, практичан сигнал је да је ово тржиште модернизације, а не бум: раст је концентрисан тамо где машине додају ефикасност, могућност рециклираног садржаја и аутоматизацију. Зато се одлука о куповини 2026. мање односи на основне спецификације, а више на енергетску ефикасност, ПЦР компатибилност, време непрекидног рада и укупне трошкове власништва.
Добијте понуду машине за дување пластике
Реците нам свој производ, величину, смолу и дневну снагу — ми ћемо препоручити прави тип и конфигурацију, са стварним спецификацијама и бројкама циклуса.
Затражите понуду Ћаскајте на ВхатсАпп-уЧесто постављана питања
Шта је машина за дување пластике?
Прави шупље пластичне производе загревањем смоле, формирањем је у мекани облик, надувавањем компримованим ваздухом унутар калупа и хлађењем - производећи боце, канте, бубњеве, резервоаре и контејнере. Главне врсте су екструзија, бризгање и бризгање истезањем дувањем.
Које су главне врсте машина за дување?
Екструзија (ЕБМ) за руковане и велике ХДПЕ делове, убризгавање (ИБМ) за мале прецизне боце и ињекционо истезање (ИСБМ) за прозирне ПЕТ боце. Машине се такође описују као континуалне, акумулаторске, вишеслојне и серво/потпуно електричне.
Који материјали се могу користити?
ХДПЕ и ХМВ-ХДПЕ, ПП, ПВЦ и ПА на машинама за екструзију; ПЕТ на машинама за ињектирање. ХДПЕ је стандардан за лименке, бачве и резервоаре; ПЕТ за прозирне боце.
Колико кошта машина за дување пластике?
Цена зависи од величине дела и силе стезања, броја глава матрице, једнослојних зидова у односу на вишеслојне и аутоматизације. Мале машине са једном станицом су најприступачније; велике линије акумулатора коштају много више. Укупни трошкови власништва — енергија, отпад и одржавање — обично су важнији од цене налепнице.
Која је разлика између екструзије и бризгања дувањем?
Екструзија екструдира шупљи парисон и дува га, правећи руковане и велике делове. Ињекциони калуп прво обликује прецизну предформу, а затим је дува — идеално за мале, прецизне боце, али не и за ручке или велике делове.
Како да изаберем праву величину машине?
Почните од највеће количине дела и дневне производње. Помножите излаз сувог циклуса са фактором ефикасности од 0,75–0,85 и вашим радним сатима да бисте проверили стварни капацитет, а затим изаберите једноструку у односу на двоструку станицу или акумулатор за велике делове.
Како да смањим недостатке и отпатке?
Већина дефеката прати профил дебљине зида, температуре топљења, силе стезања или хлађења. Прецизна контрола дебљине зида, исправна тонажа стезаљки и адекватно хлађење уклањају већину проблема са цурењем, флеком, неравним зидовима и савијањем.
Да ли су потпуно електричне машине за дување вредне тога 2026.
Потпуно електричне и серво покретане машине смањују потрошњу енергије и побољшавају поновљивост, тако да се најбрже враћају на енергетски интензивним линијама велике запремине. За велике индустријске делове, хидраулична машина на серво погон често даје најбољи баланс уштеде енергије и велике силе стезања.
Закључак
Избор машине за дување пластике је низ, а не једна спецификација: дефинишите део, величину излаза, ускладите са типом процеса, затим измерите енергију, аутоматизацију и подршку. Екструзија покрива већину индустријских контејнера, бризгање одговара малим прецизним боцама, а растезљиво дување поседује ПЕТ напитке — са серво и потпуно електричним погонима који сада секу преко сва три на енергију. 2026. одлуке које раздвајају добру куповину од скупеенергетска ефикасност, ПЦР компатибилност, аутоматизација, ОЕЕ и укупни трошкови власништва— уз подршку стварног сервиса. Исправите то и машина ће зарадити своју деценију.