Тестирање цурења пластичне боце проверава дефинисани контејнер или паковање према договореном критеријуму цурења. Изаберите методу за стварну боцу, потврдите услове тестирања и учвршћење, а затим проверите откривање и руковање одбијањем. Пропуст за празну боцу сам по себи не верификује коначно затварање поклопца или перформансе дистрибуције.
Четири одлуке пре одобрења инспекције
- Дефинишите да ли тест покрива празну боцу или затворено паковање.
- Одржавајте границу прихватања са условима испитивања и јединицама.
- Изазовите систем са независно окарактерисаним узорцима.
- Потврдите да неуспеле и непроверене боце не могу непримећено ући у прихваћени ток.
Где се испитивање цурења уклапа у процес дувања?
У процесу екструзионог дувања, боца се формира, хлади, ослобађа и завршава пре него што достигне договорену тачку контроле. Изаберите ту тачку око операција које се верификују. Тестом пре обрезивања не може се утврдити да боца остаје неоштећена након обрезивања. Руковање након инспекције заслужује исти преглед.
Дуване боце и контејнери: дефинисати границу инспекције
За контејнере обликоване дувањем, тест са празним боцама затвара отвор помоћу испитног уређаја. Стварно затварање може да користи другачију контактну површину или заптивање. Идентификујте које карактеристике врата уређај оцењује, а које заобилази. Цртеж боце, цртеж затварача и геометрија уређаја треба да описују исти задатак инспекције.
Тест затвореног паковања укључује специфициране услове затварања и склапања. Валидација дистрибуције додаје сопствене захтеве за учитавање и кондиционирање. Држите те закључке одвојено: резултат добијен на једној граници не би требало прећутно да постане доказ за другу.
Задржите цурење, димензије и снагу као посебне захтеве
Боца може да задовољи критеријум цурења док не испуњава захтеве димензија или чврстоће. Насупрот томе, задовољавајућа тежина или мерење зида не даје резултат цурења. Наведите провере које захтева производ уместо да третирате један инструмент као комплетан систем квалитета.
За зидну дистрибуцију користитеПарисон програмирање и водич за контролу дебљине зида. Када се жалба тиче формирања, обрезивања или самог врата, задржите неуспели узорак за посебно испитивање процеса. Инспекција идентификује неусаглашени одговор; проналажење његовог узрока захтева додатне доказе.
Методе испитивања цурења боца: упоредите опције за стварни контејнер
Упоредите методе са пакетом и грешком који су важни, а не цифру осетљивости одвојену од услова тестирања. Корисно поређење наводи шта је запечаћено, где се мери притисак, како је контејнер подупрт и које недостатке испитивање мора да разликује.
Смањење притиска за прикладне примене у празним контејнерима
Испитивање опадања притиска посматра промену притиска након што се успостави дефинисани услов позитивног притиска. Снабдевач мора да објасни како испитивање одваја цурење од других промена у распореду испитивања. Пуњење, стабилизација и мерење су различити делови низа, чак и када их контролер представља као један програм.
АСТМ Е2930-26описује праксу опадања притиска користећи измерени притисак, температуру и време за одређивање губитка масе. Његов објављени обим експлицитно искључује деформабилне судове. То ограничење не утврђује да је инспекција заснована на притиску немогућа за флексибилну боцу; то значи да се стандард не може аутоматски тражити за ту апликацију.
За танку или флексибилну ХДПЕ боцу, затражите доказе специфичне за примену од изабраног система инспекције. У том доказу спадају фиксирање, одговор боце и валидирано правило одлуке. Немојте преносити прорачун притиска до цурења из другог контејнера без прегледа његових претпоставки.
Вакуумском распаду је потребна дефинисана комора и распоред паковања
АСТМ Ф2338-24описује детекцију распадања вакуума у евакуисаној комори која садржи паковање. Гас или пара који излазе из паковања доприносе порасту притиска у комори. Овај аранжман се разликује од једноставног евакуације унутрашњости отворене боце.
Објављена метода покрива неколико типова паковања, али њена пријављена осетљивост долази из одређених студија о паковању производа. Ове бројке нису универзалне границе детекције за другу ХДПЕ боцу, затварач или прибор. Процените стварну конфигурацију пре него што изаберете ограничење.
| Приступ | Шта се оцењује | Шта треба потврда |
|---|---|---|
| Опадање позитивног притиска | Одзив на притисак затворене испитне запремине током дефинисаног интервала | Деформација боце, температурно стање, заптивање арматуре и валидирано правило одлуке |
| Вакуумски распад коморе | Реакција притиска у комори са наведеним пакетом унутра | Припрема пакета, распоред уређаја/комора и демонстриране перформансе детекције |
| Ванмрежна евалуација затвореног пакета | Наведени систем боца и затварања према дефинисаној процедури | Примена затварања, кондиционирање, пуњење и тачан закључак који поступак подржава |
Тестови ванмрежних пакета одговарају на другачије питање
Неки захтеви се односе на цурење течности из готовог система контејнера и затварача у условима дистрибуције. на пример,АСТМ Д5094/Д5094М-24бави се великим цурењем течности за одређене затвараче са навојем или ушицом на крутим и полукрутим контејнерима до 4 Л. Његов опсег такође идентификује ограничења за транспорт опасног материјала.
Користите такву процедуру само у оквиру њеног применљивог обима. То није подразумевани рецепт за тестирање на мрежи за сваку боцу или замена за све друге захтеве дистрибуције.
Дефинишите границе тестирања пре постављања рецепта
Почните са кваром коме пакет мора да се одупре и доказима потребним за прихватање. Затим се договорите како ће систем инспекције идентификовати неприхватљив одговор. Најмања величина отвора добављача не може да дефинише комплетан захтев без свог паковања, распореда испитивања и услова рада.
Сачувајте пријављену количину са њеним условима
Граница пада притиска и запреминска стопа цурења су различите пријављене величине. Забележите шта инструмент заправо мери и основу за било какву конверзију. Сачувајте јединице, референтне услове и интервал мерења са ограничењем. Број копиран из другог рецепта је непотпун без тог контекста.
Приказана нула такође треба тумачење у оквиру правила о резолуцији и одлучивању инструмента. Не би требало да се поново пише као доказ апсолутно нула цурења под свим условима. Наведите дефинисани критеријум прихватања и задржите резултат који је стварно добијен.
| Поље | Дефинишите га за стварну апликацију |
|---|---|
| Идентитет производа | Ревизија боца и затварача, квалитета смоле и релевантна геометрија или распон тежине |
| Граница инспекције | Празна боца или затворено паковање; процењени контакт површине и учвршћења |
| Резултат и граница | Измерена количина, јединице, правило прихватања и третман неважећих резултата |
| Учитавање и тајминг | Стање притиска/вакума, фаза пуњења или евакуације, стабилизација и интервал мерења |
| Стање узорка | Температурни услови, време од обликовања и релевантно кондиционирање или руковање |
| Идентитет опреме | Тестер, глава за испитивање, учвршћење, печат, ревизија програма и статус провере референце |
| Верификација и диспозиција | Сет узорака, провере, правило поновног тестирања, потврда одбијања и ослобађање одговорности |
Решите границу фиксирања пре него што одобрите ограничење
Питајте да ли глава за заптивање додирује функцију која је битна у сервису. Проверите да ли његов контакт може да покрије отвор који тест треба да открије. Прегледајте варијације у висини боце и презентацији грла код добављача прибора уместо да надокнађујете лоше седење променом границе одбијања.
Одобрени програм треба да путује са одговарајућим деловима за промену. Сачувани рецепт не утврђује да је инсталиран исправан алат за заптивање или врат. Третирајте програм, уређај и дефиницију производа као једно контролисано подешавање.
Зашто добре флаше пропадају док неисправне пролазе?
Препоручујемо да сачувате доказе пре него што промените рецепт за обликовање или границу одбијања. Означите боцу, забележите њену шупљину и идентитет тестне главе и задржите оригинални резултат. Неуспело читање покреће истрагу; не идентификује неисправну компоненту.
Сачувајте доказе о промени
За скок одбацивања након замене боце, проверите распоред тестирања пре него што извршите корекцију процеса. Потврдите изабрани програм, алат за врат, стање заптивке и презентацију боце у односу на одобрено подешавање. Затим упоредите независно окарактерисане прихватљиве и дефектне узорке под истим условима инспекције.
За поређење је потребна дефинисана температура узорка и време од обликовања до тестирања. Промена притиска се не може тумачити независно од модела и услова који стоје иза мерења. Топла боца која је тестирана одмах након обрезивања не би требало да се успоређује са референцом која се охладила поред машине. Чувајте те услове у евиденцији.
Одвојите налаз уређаја од налаза процеса
Ако докази упућују на фиксирање, позабавите се тим налазом радије него компензујте лабавијим ограничењем. Ако тестер ради исправно са верификованим узорцима, пратите одбијене контејнере до њихових записа о обликовању, обрезовању и руковању. Промените само овлашћену променљиву коју докази подржавају, а затим поновите релевантне провере.
Образац ограничен на једну тестну главу даје истрази корисну полазну тачку. Као и образац повезан са једном шупљином калупа. Ни једно ни друго не утврђује сам узрок. Усмеравање боца може да повеже одређену шупљину са одређеном главом; сачувајте оба идентитета пре него што одлучите коју страну интерфејса да прилагодите.
Такође препоручујемо да одвојите откривање од верификације одбијања. Тачан сигнал за грешку је недовољан ако се погрешна боца уклони или се одбијена боца врати у прихваћени ток. Укључите праћење, физичко уклањање и отклањање грешака у план верификације. Држите ревидирану поставку и резултате заједно како би друга смена могла да понови провере.
Користите овлашћени приступ и процедуре изолације за сервисирање.ОСХА упутство за опасну енергијурешава неочекивано покретање и ослобађање ускладиштене енергије. Проблем инспекције не оправдава посезање у покретну опрему или импровизацију приступа компонентама под притиском.
Потврдите детекцију са познатим добрим и познатим неисправним узорцима
Очекивани резултат мора произаћи из доказа независно од теста који се оцењује. У супротном, називање боце „добром“ јер ју је исти тестер положио ствара кружну проверу. Дајте сваком узорку за верификацију идентитет и забележите како је утврђено његово прихватљиво или неисправно стање.
АСТМ Ф2338-24илуструје овај принцип за своју методу распадања вакуума: критеријуми прихватања упоређују основна мерења из паковања без цурења са пакетима који цуре и симулираних цурења уведених коришћењем калибрисаног мерача протока. Референтна провера и изазов пакета доприносе различитим доказима; ни једно ни друго не треба прећутно заменити другим.
| Узорак или провера | Независна основа | Шта снимати |
|---|---|---|
| Прихватљив контејнер | Утврђено према договореном производу и референтној процедури | ИД узорка, стање, презентације, резултати и свако лажно одбијање |
| Релевантан физички недостатак | Документовани идентитет квара, локација и карактеризација | Очекивани неуспех, стварна одлука, идентитет главе и потврда одбијања |
| Готово гранични случај | Карактерише се у односу на критеријум договорене одлуке | Варијације, доследност одлука и потребно праћење |
| Референца инструмента | Применљив референтни идентитет и статус верификације | Одговор инструмента и резултат под његовом прописаном провером |
Пребројите презентације као и физичке узорке
Поновљене презентације једног узорка помажу у испитивању поновљивости, али нису додатне независне боце. Забележите одвојено број узорака и број презентација. Укључите релевантне тестне главе, формате и нормалне услове производње у договорени план.
Раздвојите лажно прихватање и лажно одбацивање. Дефектан узорак за испитивање који је систем прихватио је другачији налаз од прихватљивог узорка који је одбио. Пријавите сваки према одговарајућој изазовној групи. Немојте их комбиновати са уобичајеном стопом одбијања производње и позовите потпуну тачност инспекције.
Поставите правило поновног тестирања пре него што дође до неуспешног резултата
Дефинишите ко може да одобри поновно тестирање, која процедура се примењује и шта се дешава са оригиналним резултатом. Понављање теста док се не појави пролаз није правило ослобађања. Нерешен квар захтева контролисану диспозицију, укључујући производни опсег на који се утиче, где план квалитета то захтева.
Скуп изазова без уочених промашаја остаје резултат за тај сет и те услове. Континуирана верификација, стање узорка и релевантне промене у инспекцијским уређајима или програмима и даље спадају у план инспекције.
Изаберите инлине систем за испитивање цурења боца за производну линију
Најприкладнији је систем који испуњава стварне захтеве инспекције са потребном долазном брзином и условима руковања. Почните са боцом, а затим процените положаје теста и пренесите. Брзи контролер не може да надокнади уређај који неуједначено седи или механизам за одбацивање који губи идентитет производа.
Избројте комплетну секвенцу теста
Укључује утовар, заптивање, пуњење или евакуацију, стабилизацију, мерење, отпуштање и истовар. Идентификујте који догађаји могу да се преклапају, а који деле ресурс. Наведени интервал мерења сам по себи није време комплетног циклуса станице. Тхеводич за конфигурацију аутоматске производне линијеповезује ове провере са тримовањем, преношењем и паковањем.
Пример планирања: тестер од осам секунди на линији од 600 боца/сат
Претпоставимо да линија за боце од ХДПЕ од 1 Л испоручује 600 контејнера на сат на инспекцију. Такође претпоставите да је једној позицији за тестирање потребно осам секунди за комплетан низ, укључујући утовар и истовар.
Теоретски капацитет у једној позицији = 3.600 с/х ÷ 8 с/боца = 450 боца/х
Претпостављена станица је кратка за 150 флаша на сат, чак и пре прекида. Пуфер може да апсорбује привремени талас; не може елиминисати ову трајну неусклађеност.
Ако два независна положаја паралелно заврше исту секвенцу од осам секунди, без заједничког руковања или пнеуматског уског грла, њихов комбиновани теоретски капацитет постаје 900 боца на сат. Тај прорачун подржава процену паралелног аранжмана уз задржавање услова инспекције. Не успоставља стварни прихваћени излаз.
Одобрети изабрани аранжман тек након што инсталирани систем покаже потребну дискриминацију, руковање преносом и одбијањем са стварним контејнерима. Горе наведене бројке су претпоставке планирања, а не резултат производње Кинггле.
Потврдите физичку руту сваког резултата
Индикација квара треба да остане повезана са одговарајућом боцом док се одлагање не заврши. Дефинишите праћење производа, одбијте активирање и потврду. Нетестирана боца или неважећи резултат захтева сопствени контролисани пут; ни једно ни друго не би требало да постане пролаз само зато што транспортер наставља да ради.
Изазовите наведену реакцију на боце које недостају, неуспешно седење, поремећаје у снабдевању, грешке одбацивања, пуну канту за одбацивање и заустављање линије. Договорите се како се захваћени производ идентификује и задржи. Отклањање квара мора сачувати разлику између прихваћених, одбијених и нерешених боца.
Користите записе о инспекцији за контролу квалитета калуповања дувањем
Повежите резултате са временом, форматом боце, шупљином, тестном главом и ревизијом рецепта где систем подржава та поља. Додајте серију материјала и релевантне записе процеса када истражујете промену. Ово чини инспекцију корисном за контролу процеса обликовања дувањем без третирања узорка резултата као дијагнозе.
Такође проверите да ли на путу руковања постоји оштећење изазвано вођицама, преносом или одбацивањем. Инлине инспекција паковања може проверити дефинисани квар; смањење формирања тог квара захтева корекцију и верификацију узводно. Задржите перформансе детекције и захтеве за смањење кварова као засебне резултате.
Наведите и прихватите опсег испитивања цурења са линијом за обликовање
Захтев за "аутоматско испитивање цурења" оставља главне одлуке о прихватању нерешеним. Дајте добављачима исту дефиницију боце, границу инспекције, стање узорка и потребан излаз. Укључите микс производа и промене тако да предлог покрива нормалну производњу, а не једну непрекидну демонстрацију.
| Унос купца | Одговор добављача да се добије |
|---|---|
| Цртежи боца, грла и затварача; материјал и асортиман производа | Граница инспекције, распоред учвршћења и потребни делови за промену |
| Дефинисани отказ, узорци и захтев за прихватање | Предложени метод, правило одлуке и план верификације апликације |
| Долазна стопа, размак, оријентација и стање контејнера | Основа комплетног циклуса, аранжман трансфера и подржани услови рада |
| Захтеви за одбијање, неважећи резултат и опоравак | Одговорности за праћење, потврду, задржавање и интерфејс |
| Захтеви за снимање, замену и издавање | Контрола програма, задржани резултати, докази о прихватању и обим примопредаје |
Две Кинггле референце машине за флаширање
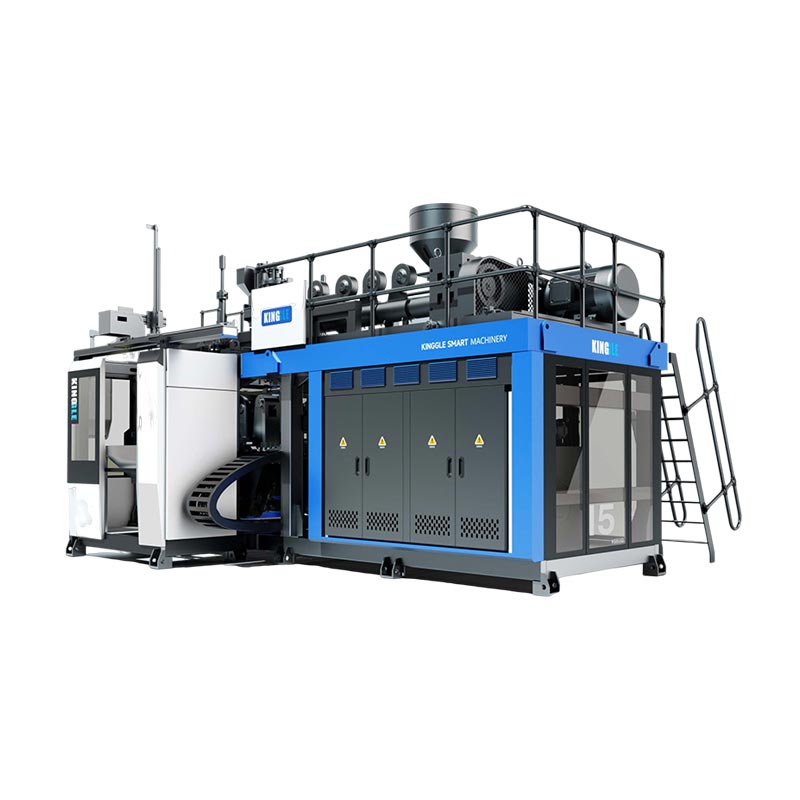
ТхеКГБ5Л платформа са једном станицомиКГБ5Д платформа са две станицеобјављене су референце машина од 5 Л. Они пружају примере платформе за формирање за пројекат боце. Систем за инспекцију још увек треба да се изабере у односу на стварну боцу, распоред калупа, образац пражњења и захтеве испитивања.

Наведите интерфејс, а не претпостављени додатак
Идентификујте која страна испоручује модул за инспекцију, опрему, пренос, контролу интеграције и одбацивање опреме.
Држите објављене спецификације формирања сваке машине одвојено од договорених услова инспекције. Притисак дувања у спецификацији за обликовање није притисак за испитивање цурења боце.
За шири захтев формирања, користитеВодич за избор машине за ХДПЕ флашу.
Прихватите инструмент, апликацију и линију
Записник о прихватању треба да разликује референтне провере, дискриминацију стварног контејнера и комплетну секвенцу одбијања. Укључите нормалне формате и договорене провере прекида или опоравка. Наведите количине, услове, кварове и корективне радње уместо да се ослањате на видео снимак неколико боца које пролазе.
Унети ревизије производа, уређаја и програма у записник о примопредаји. Идентификујте ко одобрава објављивање након релевантне промене. Тхефабрички водич за тестирање прихватањаобухвата ширу процену машина; чувати доказе специфичне за инспекцију приложене том пројекту.
Често постављана питања о тестирању цурења боца
Да ли тест цурења празне боце потврђује коначно заптивање поклопца?
Не само по себи. Испитни уређај може доћи у контакт са површином која се разликује од стварног затварача. Потврдите проверене карактеристике, а затим наведите сваку додатну процену затвореног паковања која захтева дизајн боце и затварача. Са тим резултатом задржите идентитет затварања и услове примене.
Да ли је пад притиска погодан за сваку ХДПЕ боцу?
Ниједан метод не треба бирати само из назива смоле. Геометрија боце, деформација, температура, учвршћење и потребна дискриминација квара су битни. Захтевајте верификацију за стварни контејнер. Немојте претпостављати да стандард за смањење притиска који покрива недеформабилне посуде успоставља усаглашеност за флексибилну боцу.
Да ли камера или ЦТ скенирање могу заменити наведени тест цурења?
Димензионални и сликовни докази могу подржати анализу дефекта, али их не треба поново означавати као резултат функционалног цурења. Задржите специфицирани тест цурења осим ако се покаже да алтернатива испуњава исте услове прихватања и није одобрена кроз применљиву процедуру квалитета.
Може ли се одбијена боца поново тестирати?
Само по договореном поступку располагања. Сачувајте први резултат, идентификујте разлог и услове за поновно тестирање и задржите овлашћење и исход. Каснији пролаз не би требало тихо да избрише ранији неуспех или да дозволи поновљено тестирање док се не појави жељени резултат.
Да ли је испитивање цурења укључено у сваку аутоматску машину за ливење дувањем?
Не. Циклус аутоматског обликовања не дефинише обим контроле низводно. Техничка понуда треба да идентификује тестер, уређаје, опрему за пренос, одбацивање, контролне интерфејсе и рад на пријему. Потврдите те ставке за наручени систем уместо да их закључујете из речи „аутоматски“.
Заједно разговарајте о обликовању и обиму инспекције
Пошаљите цртеж боце, материјал, захтев за затварање, циљну долазну стопу и квар који инспекција мора да идентификује. Додајте репрезентативне узорке и тренутне записе о испитивању где су доступни, тако да дискусија о опреми почиње са дефинисаним захтевима производње.
Разговарајте о захтевима за производњу и инспекцијуНингбо Кинггле Мацхинери Цо., Лтд. ·Подаци о компанији