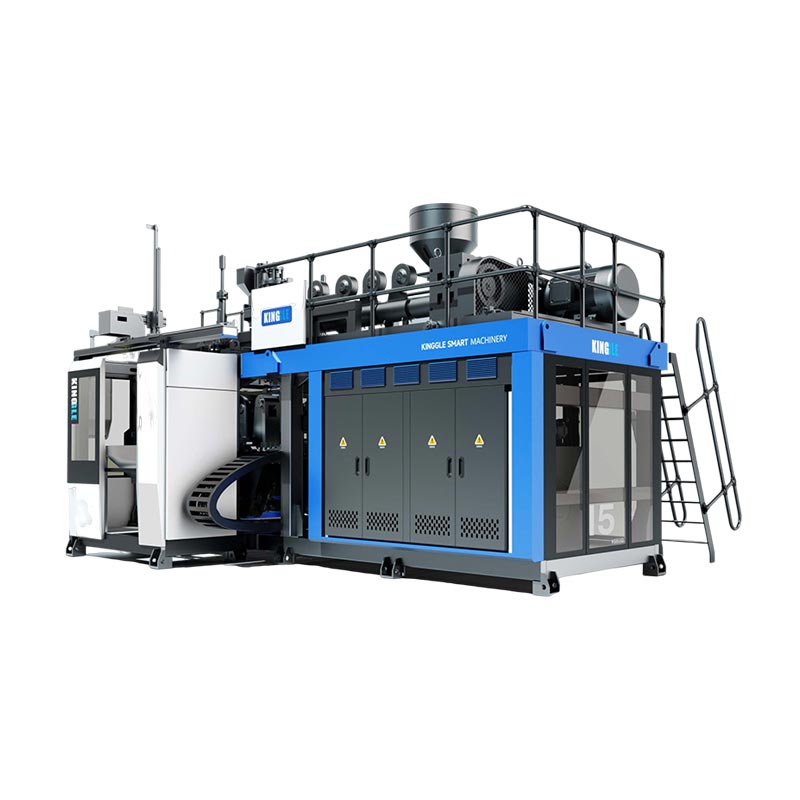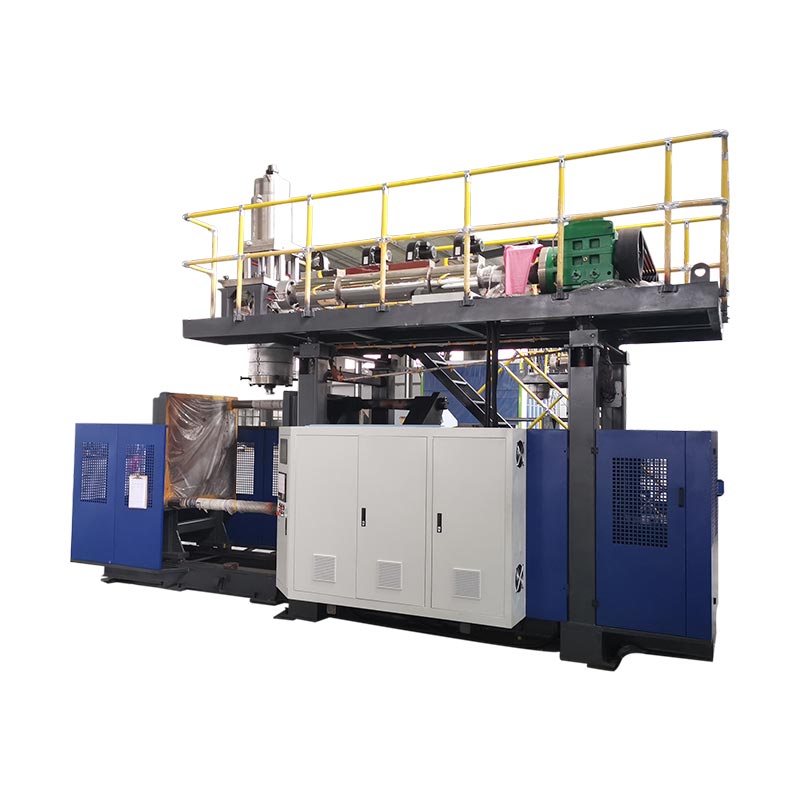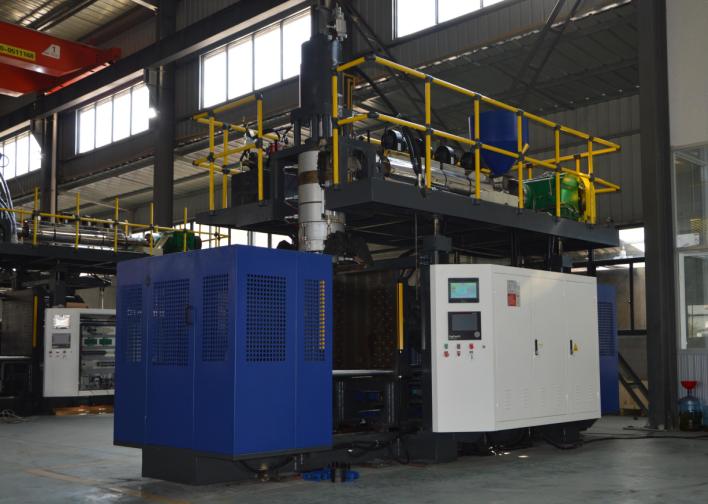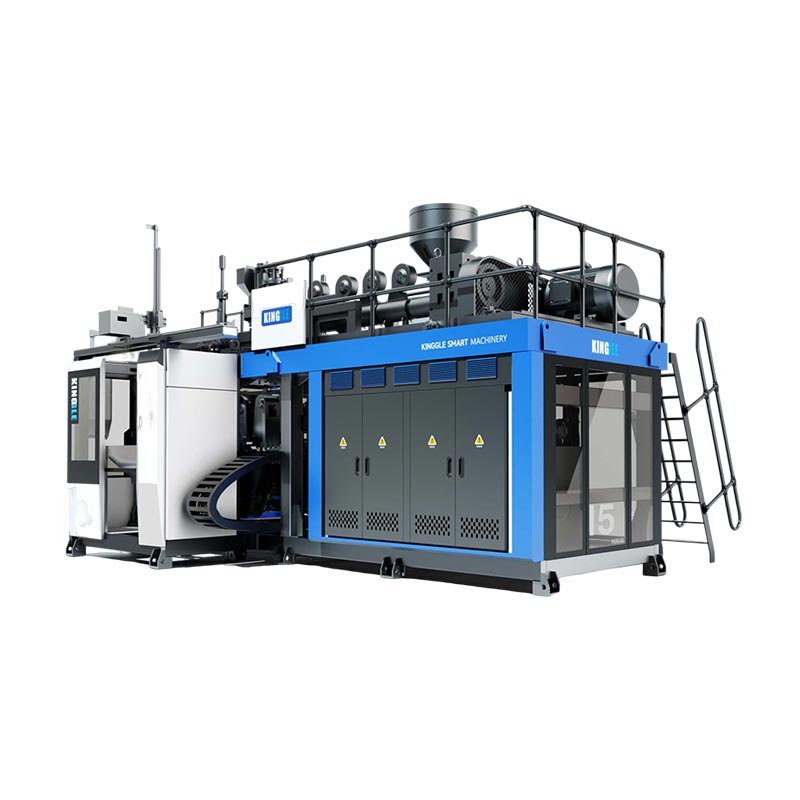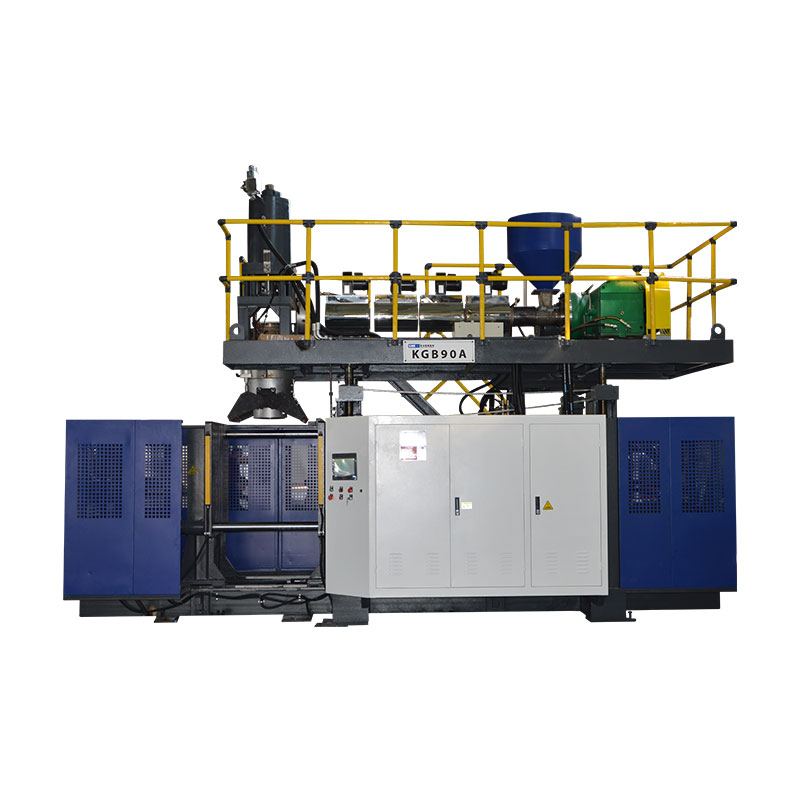
Замена машине за ливење дувањем је завршена само када су нови калуп, путања материјала, алати, рецептура и низводно подешавање исправно идентификовани и када нови део прође дефинисане провере.Покретање аутоматских циклуса је средња прекретница, а не доказ завршетка. Најсигурнији и најбржи практичан метод је припремити све што је могуће пре заустављања, изоловати опасну енергију за изложени рад, вратити функције у контролисаном редоследу и мерити време до првог прихваћеног производног периода, са дефиницијом прихватања, губитком транзиције, одговорним одобраваоцем и потребним доказима пре него што тим започне следећу производну кампању са контролисане и следљиве основне линије производње.

Терминолошка напомена:Производни тимови могу описати овај рад као замену машине за ливење екструзијом, промену калупа за ливење дувањем, замену калупа, промену алата, промену линије за боце, промену боје за обликовање дувањем, промену смоле за ливење дувањем или промену рецепта за ливење дувањем. Ове ознаке се преклапају, али не описују увек исти опсег. У пакету посла треба тачно навести који ће се физички, материјални, дигитални и низводни елементи променити.
Пет одлука које контролишу прелазак
- Дефинишите завршну тачку као прихваћени део и стабилан производни прозор.
- Идентификујте сваку промењену ставку: калуп, алат за матрице, иглу за издувавање, смолу, боју, рецепт и опрему за даље.
- Преместите верификацију, постављање и документацију ван прозора заустављене машине где је безбедно.
- Користите овлашћену процедуру опасне енергије пре него што било ко уђе у изложену опасну зону.
- Забележите одобрену поставку и доказе тако да следећа серија почне од контролисане основне линије.
| Промените домен | Шта мора да одговара новом послу | Поново покрените доказе | Типична скривена зависност |
|---|---|---|---|
| Калуп и интерфејси | Исправна ревизија, монтажа, хлађење, односи надувавање-пин/језгро и извлачење | Контролисано ручно кретање и прикључци без цурења | Провођење црева, положај сензора или зазор низводно |
| Алат за матрице и парисон | Одобрени идентитет алата, механички положај и калибрација | Прави, стабилни парисон позициониран за калуп | Датотека алата не одговара инсталираном хардверу |
| Материјал и боја | Тачан степен смоле, серија, мастербатцх и одобрено правило поновног млевења | Чиста, хомогена талина и следљиви прелаз материјала | Стара смола или боја остају на путевима руковања и топљења |
| Рецепт и контроле | Објављена ревизија рецепта за инсталирани пакет производа | Команда и стварно стање се слажу кроз контролисани циклус | Стара вредност производа опстаје изван сачуваног рецепта |
| Прихватање дела и линије | Цртеж, визуелна граница, тежина, зид, димензије и функционални тестови | Дефинисан узастопни или временски заснован период прихватања | Тример, тестер цурења, транспортер или паковање и даље користе стари СКУ |
Замена је завршена тек када је нова боца одобрена
Биљке често користе ту речзаменаза неколико различитих догађаја. Један надзорник може зауставити сат када је нови калуп стегнут. Други га може зауставити када почне први аутоматски циклус. Квалитет може дефинисати завршетак као први део који пролази инспекцију, док производња може захтевати континуирани рад прихваћених делова. Ове дефиниције производе различите бројеве, тако да је поређење времена промене бесмислено док се почетна и завршна тачка не фиксирају.
За линију за екструзионо дување, корисна почетна тачка је последњи прихваћени део одлазног посла. Корисна завршна тачка је први прихваћени производни прозор за долазећи посао. Биљка мора да дефинише тај прозор. То може бити постављени број узастопних делова, дефинисано време у стабилним условима или правило узорковања између станица, шупљина или излаза матрице. Захтев припада контролисаном производу или спецификацији процеса, а не меморији оператера.
Ова дефиниција открива рад који метрика само за калуп скрива. Долазни производ може захтевати још једну матрицу или трн, иглу за дување, алат за врат, померање језгра, парисон профил, смолу, боју, правило поновног млевења, програм теста цурења, учвршћење за обрезивање, етикету, вођицу за транспортер или шаблон за паковање. Чак и када физички калуп остане инсталиран, прелазак материјала и рецептура и даље може бити потпуна промена производње пластичних боца.
Раздвојите резултат у четири мере: време заустављене машине, време до првог формираног дела, време до првог прихваћеног дела и време до прихваћеног производног периода. Снимање одбијања подешавања и количине пражњења поред тих времена. Ово не обећава да ће сваки број пасти. То чини губитак видљивим и спречава да се брзо поновно покретање пријави као успешна замена машине за екструзионо дување када низводна линија или капија квалитета још увек одбијају делове.
Планирајте нови пакет производа пре него што се машина заустави
Промена би требало да почне као провера информација док одлазни посао још увек ради. Направите један објављени пакет послова који идентификује цртеж и ревизију дела, квалитет смоле, мастербатцх, дозвољено поновно млевење, циљну тежину дела, критичне димензије, локације дебљине зида, визуелне критеријуме, функционалне тестове и очекивано паковање. Додајте калуп, алат за матрицу, иглу за издувавање, уметак, извлачење и низводне идентитете уређаја. Ако две ставке деле заједничко име, користите трајне ИД-ове или фотографије контролисане ревизије како тим за подешавање не би бирао по изгледу.
Кинггле је објавиопроцес продајетражи од купаца да доставе фотографије или цртеже производа, тежину, величину, материјал, дебљину, излаз и потребе за хемијском отпорношћу пре него што се изабере машинско решење. Исте категорије улаза су драгоцене током каснијих промена јер повезују подешавање машине са делом који се мора произвести. Производни пакет треба да буде конкретнији од првобитног упита и треба да садржи само одобрене вредности за стварну комбинацију машине, калупа и материјала.
Поставите следећи калуп и проверене помоћне предмете у одређеном простору без ометања излаза, заштите или протока материјала. Проверите тачке подизања и план подизања постројења, али немојте закључивати капацитет дизања на основу номиналне величине калупа. Уверите се да су прикључци за хлађење, ваздушни прикључци, сензори, каблови и причвршћивачи присутни и исправно идентификовани. Припремите чисту опрему за руковање материјалом и одвојене контејнере за одлазећу смолу, прелазни материјал и одбачене делове. Ако линија укључује тример, тестер за цурење, етикетирку или транспортер, укључите њен рецепт и промените делове у истом прегледу спремности.
Задржите кратку одлуку о приправности пре завршног старог дела. Поправљач калупа потврђује спремност алата и дизања, руковање материјалом потврђује исправне партије и чисту руту, оператер потврђује приступ рецепту, одржавање потврђује све планиране радове, а квалитет потврђује план узорка. Ако потребна ставка недостаје, оставите одлазни посао да ради када је то практично. Откривање проблема пре планираног заустављања претвара време застоја у време припреме без коришћења безбедносне пречице.
Контролишите опасну енергију пре рада са калупом или алатом
Промена калупа за обликовање дувањем може изложити људе кретању стезаљки, покретним плочама, иглама за дување, резачима, роботима, хидрауличном притиску, пнеуматском притиску, електричној енергији, врућем полимеру и загрејаном алату. Притиском на дугме за нормално заустављање не успоставља се безбедно стање за рад у опасној зони. Послодавац мора да одреди који задаци су сервисирање или одржавање, да идентификује све изворе енергије и да примени процедуру за контролу енергије специфичну за машину преко обученог и овлашћеног особља.
За радна места у Сједињеним Државама,ОСХА 29 ЦФР 1910.147бави се сервисирањем и одржавањем где би неочекивано укључење, покретање или ослобађање ускладиштене енергије могло да повреди запосленог. Захтева програм контроле енергије, документоване процедуре где је применљиво, обуку и периодичне инспекције.ОСХА 29 ЦФР 1910.212обезбеђује општи захтев за заштиту машина. Постројења ван Сједињених Држава морају поштовати законе, стандарде и процедуре послодавца који се примењују на њиховој локацији.
План промене такође мора да се бави задацима који захтевају привремену енергију за тестирање или позиционирање. То није дозвола за импровизацију. Одговорни послодавац мора да дефинише усаглашени редослед за чишћење алата и људи, враћање само неопходне енергије, извођење теста, поновно искључивање струје када је потребно и поновну примену контрола пре него што се изложени рад настави. Светлосна завеса, закључана врата или заустављање у нужди могу заштитити нормалан рад, али се не смеју третирати као замена за применљиву процедуру за опасну енергију.
Заштитите опрему једнако пажљиво као и људе. Кинггле је домаћинупутство за употребу машине за аутоматско дувањеупозорава да померање игле мора бити усклађено са стањем отвореног калупа и описује функције позиционирања платформе и матрице. Тачан интерфејс и логика безбедног кретања разликују се у зависности од модела, опција и верзије софтвера. Стога, тим за подешавање треба да идентификује дозвољене покрете специфичне за машину пре заустављања уместо да их открије док је присутан окачени калуп или изложен алат.
Покрените једну контролисану секвенцу преко калупа, материјала и контрола
Следећи осмостепени низ је намерно написан као контролни ток, а не као универзални механички поступак. Детаљни кораци уклањања калупа, вредности затварача, метода црева, ограничења температуре алата и тестни покрети морају доћи из стварних упутстава за машину, калуп и постројење. Вредност заједничког низа је у томе што операцијама, алатима, одржавању, материјалима и квалитету даје исте тачке преузимања.
-
Отпустите одлазни посао.Идентификујте последњи прихваћени стари део, сачувајте потребну евиденцију процеса и ускладите одлазну смолу, етикете и рад у процесу. Сачувајте одобрени узорак ако га план контроле постројења захтева.
-
Зауставите се у одобреном стању.Пратите упутства за искључивање машине и смоле. Узмите у обзир задржавање топлоте и материјал који је остао у резервоару, екструдеру, глави или акумулатору уместо да претпоставите да је нормална пауза погодна за промену смоле.
-
Изолујте за изложени рад.Овлашћено особље примењује процедуре опасне енергије и лифтова на локацији. Проверите изолацију и адресирајте ускладиштену хидрауличку, пнеуматску, гравитациону и топлотну енергију пре него што било ко уђе у дефинисану опасну зону.
-
Уклоните и заштитите одлазеће компоненте.Искључите, подигните и одложите калуп и припадајућу алатку према њиховим контролисаним упутствима. Затворите или заштитите чисте спојеве и забележите оштећења, цурење или абнормално хабање уместо да их преносите на следећу вожњу.
-
Прегледајте уобичајене интерфејсе.Проверите монтажне површине, карактеристике поравнања, прикључке за хлађење и ваздух, сензоре, каблове и приступачну заштићену област. Проблем са скривеним интерфејсом може пратити нови калуп и изгледати као грешка у рецепту.
-
Инсталирајте верификовани долазни пакет.Ускладите физичке ИД-ове са објављеним пакетом послова. Усмерите везе да бисте избегли опасност од прикљештења, топлоте и кретања, а затим довршите наведене провере монтаже и везе.
-
Врати функције ауторизацијом.Очистите особље и алате, поново инсталирајте штитнике, пратите одобрени процес поновног напајања и докажите дозвољене ручне покрете у контролисаним условима. Потврдите да се команда, повратна информација и физички покрет слажу.
-
Увести материјал и квалификовати производ.Завршите одобрени прелаз смоле или боје, учитајте објављен рецепт, формирајте дијагностичке делове, исправите један по један доказани узрок и пустите производњу тек након што прође дефинисани период прихватања.
Власник бине треба да потпише или дигитално потврди сваку предају. Та мала контрола спречава двосмислене изјаве као што су „калуп је спреман“ када хлађење није повезано или „рецепт је учитан“ када један помоћни уређај још увек држи претходни СКУ. Такође показује где је време заправо изгубљено: чекање на ауторизацију, лоцирање хардвера, исправљање интерфејса, брисање старе боје, стабилизација парисона или понављање теста квалитета.
За више детаља о односу алата, користите Кингглеводич за дизајн калупа за екструзију дувањем. За контролисан повратак из заустављене машине у производњу, користитеКонтролна листа за покретање машине за обликовање дувањем. Ти чланци проширују појединачне фазе; ова страница за прелазак поседује вишефункционални пренос са једног одобреног посла на други.
Третирајте смолу и промену боје као одлуку о материјалном путу
Промена материјала за обликовање дувањем није завршена када следећа врећа стигне у резервоар. Одлазећа смола или боја могу остати у транспортним линијама, утоваривачима, резервоарима, блендерима, грлима за напајање, пуж и бачва, адаптери, глава за екструзију, токови акумулатора и алати за калупе. План транзиције треба да идентификује који од тих волумена је укључен и где ће се сакупљати мешани материјал или материјал без боје. Такође треба да наведе да ли се транзициони материјал може повратити, мора ли бити у карантину или мора бити одложен према правилима о материјалу у фабрици.
Пратите упутства за искључивање, пуштање у рад и чишћење које је одобрио добављач смоле, као и упутства за машину. Немојте претпостављати да универзални материјал за чишћење, температура или количина ради за сваки полимер, боју и систем за екструзију. Прелазак са природног на тамни материјал представља другачији проблем видљивости од тамног до природног. Промена између класа истог полимера и даље може да промени снагу топљења, набубри, хлађење и парисон понашање. Промена између породица полимера може захтевати конкретнији преглед компатибилности и деградације. Кинггле'сХДПЕ наспрам ПП водич за обликовање дувањемобјашњава зашто се део, процес и пакет валидације морају поново размотрити уместо да се третира назив материјала као једноставна замена.
ЛионделлБаселл'сводич за решавање проблема са обликовањем дувањемидентификује спољну контаминацију и деградирану смолу као изворе матрица, пруга, честица ван боје и рупа. То посебно указује на руковање материјалом у домаћинству, контаминирано поновно млевење, лоше прочишћавање између смола и лошу праксу гашења или покретања као могућег доприноса. Ово су дијагностички односи, а не радне тачке Кинггле-а.
Уградите позитивну идентификацију материјала у примопредају. Забележите добављача смоле, класу, серију, мастербатцх, однос, извор поновног млевења и време када је нова мешавина ушла у систем напајања. Чувајте етикете или записе са бар кодовима са задржаним узорцима када је то потребно. Ако први нови делови показују црне мрље, пруге или преношење боје, временска ознака и запис о путањи материјала помажу да се разликује предвидљиви прелаз од контаминације или деградације. Тхеекструзионим дувањем дефекти водичпружа ширу матрицу симптома до доказа.
Вратите рецепт без увоза претпоставки старог производа
Сачувани рецепт је користан само када су његов идентитет и обим јасни. Долазни запис треба да садржи ревизију производа, комбинацију калупа и алата, квалитет смоле, релевантну датотеку контролера, статус одобрења и последњи верификовани датум. Права приступа би требало да разликују објављене производне рецепте од развојних проба. Пре учитавања датотеке, оператер треба да потврди да физичко стање машине одговара датотеци уместо да користи назив рецепта као доказ да је хардвер исправан.
Обим рецепта се може поделити на различите системе. Главни ХМИ може садржати отворене и затворене позиције калупа, брзине кретања, кашњења, време дувања, време хлађења, логику извлачења и избор функција. Одвојени контролер дебљине зида може да садржи информације о удару или циклусу, вредности зазора и парисон профил. Низводна опрема може задржати подешавања за обрезивање, испитивање цурења или транспортне траке. Кинггле је домаћинУпутство за Моог ДигиПацк ИИИобјашњава да ускладиштене датотеке контејнера могу укључивати програмирани профил Парисон и информације о калибрацији алата. Такође се наводи да је прецизна калибрација алата у отвору за отворе важна када се прелази из једног контејнера у други.
Тај доказ подржава витално правило: не одвајајте софтверску датотеку од алата за које је калибрисана. Исти приручник за контролор напомиње да промена калупа такође може захтевати промену алата у облику отвора. Датотека која је произвела прихваћени контејнер са једном матрицом, трном и калибрацијом није аутоматски валидна након промене тих ставки. Када је постројење одобрило главна подешавања, упоредите учитану ревизију са објављеним записом и документујте сваку намерну разлику. Немојте преписивати мастер док подешавате прве делове.
Користите ручни или сетуп режим да докажете само покрете дозвољене процедуром специфичном за машину. Пре аутоматског циклуса проверите зазор калупа, однос игле и језгра, положај матрице и плоче, путању за извлачење, штитнике и повратне информације. Кингглеов приручник за употребу описује ручне функције и упозорава да померање игле мора бити усклађено са отвореним калупом. Пошто се интерфејси и опционе функције разликују,ХМИ водич за подешавања и аларметреба читати уз тачан приручник за машину, а не користити као замену.
Када подешавање почне, промените једну контролисану променљиву из наведеног разлога, забележите старе и нове вредности и сачекајте одговор процеса пре него што га процените. Парисонова дистрибуција, тежина дела, понашање при екструзији, хлађење и положај калупа су у интеракцији. Тхепарисон програмски водичобјашњава како повезати профил са измереним зидним локацијама уместо да се тачке изравнавају само по изгледу.
Потврдите прве делове пре мерења успеха промене
Први затворени део одговара само на једно питање: линија може да формира нешто. Не доказује да део испуњава захтеве цртежа, функције или процеса. Третирајте ране комаде као дијагностичке узорке. Означите их по редоследу, времену, станици, шупљини или излазу из калупа према потреби. Држите их у реду довољно дуго да видите да ли се процес приближава, помера или се понавља неки бочни дефект.
Почните са идентитетом и тешким стањем. Потврдите исправан део и ревизију, смолу и боју, геометрију врата или интерфејса, комплетно формирање, руту обрезивања и очигледна оштећења. Затим примените контролисани план за тежину делова, распоред зидова, критичне димензије, изглед и потребне функционалне тестове. Тестови цурења, пада, притиска, оптерећења, отпорности на хемикалије или уклапања су специфични за производ; укључују само оне које захтева купчев цртеж, стандард или план валидације. Немојте измишљати универзалну толеранцију или број узорака.
Узорак прихватања треба да представља стварни производни аранжман. На машини са две станице, узоркујте обе стране. Код подешавања са више глава или шупљина, сачувајте идентитет главе или шупљине тако да просек не може да сакрије један неуспешан излаз. Ако је низводни тример или тестер за цурење део процеса продаје делова, квалификујте и ту опрему. Боца која прође у калупу, али пропадне након обрезивања није прихваћен производни резултат. Тхефабрички водич за тестирање прихватањапоказује како се докази о производу, процесу и тесту могу повезати заједно пре отпреме; исти принцип следљивости примењује се и приликом промене производње.
Заштита, повратне информације, услужни програми, ручни покрети и проток материјала се слажу са одобреним подешавањем.
Идентификовани узорци испуњавају цртеже, визуелне, димензионалне, зидне и функционалне захтеве који се примењују.
Дефинисани узастопни или временски засновани производни прозор у фабрици пролази кроз све релевантне резултате.
Ослободите линију само преко овлашћеног органа фабрике. Забележите прихваћене узорке и ревизију рецепта која их је произвела. Ако процес не може да достигне одобрени прозор без напуштања свог квалификованог опсега, престаните са ескалацијом подешавања и истражите алате, помоћне уређаје, материјал, стање машине или оригинални дизајн процеса. Кинггле'супутство за потребе комуналних услугапомаже да се проблем подешавања машине одвоји од нестабилног снабдевања ваздухом, водом или струјом.
Смањите време замене померањем препарата ван стајалишта
Најсигурнија прилика обично није бржи рад са кључем. То је елиминисање посла који није требало да буде унутар заустављеног прозора. Прегледајте снимљену промену и класификујте свако кашњење: чекање калупа, потврда ревизије, проналажење црева, чишћење контејнера са материјалом, преузимање датотеке, лоцирање пробног уређаја, чекање квалитета или исправљање оштећене везе. Многи од ових задатака могу бити завршени или верификовани пре последњег прихваћеног старог дела, под условом да припрема не омета производњу или чување.
Направите комплет спреман за рад за сваку поновљену породицу производа. Може да садржи проверене мапе повезивања, заштићене причвршћиваче, обележена црева, носаче сензора, одобрене референце за рецепте, планове узорака и делове за мењање низводно. Користите визуелну идентификацију која опстаје у окружењу продавнице. Складиштите калупе и алате тако да тачке подизања и прикључне површине остану доступне и заштићене. Комплет треба да смањи претраживање и тумачење; никада не би требало да подстиче замену када недостаје контролисана ставка.
Стандардизујте интерфејсе тек након инжењерског прегледа. Доследне локације црева, идентификација конектора, референце за монтажу и именовање рецептура могу да смање време одлучивања, али морају да одговарају захтевима притиска, температуре, протока, кретања и безбедности. Ако се узме у обзир функција брзе промене, процените цео систем, укључујући позитивно закључавање, повратне информације, цурење, одржавање, заштиту од грешака и процену ризика локације. Не претварајте брзи пројекат у недокументовану модификацију хардвера.
Користите запис о преласку да бисте изабрали једно по једно побољшање. Ако преовладава чишћење боје, истражите усмеравање материјала и одобрену стратегију чишћења. Ако поравнање доминира, проверите складиштење, карактеристике лоцирања и стање калупа. Ако доминира подешавање првог дела, ревизија управљања рецептом, калибрација алата и докази процеса. Ако преовладава квалитетно чекање, калибришите пре-етапе и дефинишите ко може да отпусти посао. Циљ је поновљив први прихваћени производни период, а не сува промена која поставља рекорде праћена отпадом.
Радове на одржавању такође треба експлицитно планирати. Промена може да обезбеди приступ инспекцијама, али комбиновање задатака мења обим, људе и потребе за контролом енергије. Користитеконтролна листа превентивног одржавањада одлучи шта спада у планирану интервенцију. Држите налазе одржавања одвојено од промена подешавања производа како би проблеми са опремом који се понављају остали видљиви.
Направите запис о преласку који олакшава следећу вожњу
Користан запис је довољно кратак да се заврши и довољно конкретан да се реконструише радња. Почните са идентитетом: датумом и временом, машином, одлазним и долазним ревизијама производа, ИД-овима калупа и алата, разредима и серијама материјала, ревизијама рецептура, члановима тима и ауторитетом за издавање. Додајте четири временске тачке дефинисане раније, плус количину или тежину материјала за прочишћавање, одбачене поставке и задржани производ. Ако биљка не може поуздано да измери једно поље, означите га као недоступно уместо да га процените.
Забележите изузетке у видљивом језику. „Повратак хлађења из кола Б калупа није показао проток“ је кориснији од „проблема са водом“. „Датотека рецепта 14 је учитана; низводни тестер је остао на СКУ Кс“ идентификује неуспех примопредаје. Фотографишите неочекивано хабање, цурење, оштећене конекторе или поновљиве дефекте са релевантним идентификационим маркером. Повежите корективне радове са системом одржавања или неусаглашености уместо да га закопавате у коментару оператера.
| Блок снимања | Минимум корисних поља | Питање на које ће одговорити следећи пут |
|---|---|---|
| Идентитет посла | Ревизија машина, производа, калупа, алата, материјала и рецептура | Да ли се физички и дигитални пакет подударају? |
| Време | Последњи прихваћени стари део, први формиран нови део, први прихваћени део, стабилно издање | Где је заустављени интервал постао време квалификација? |
| Губитак | Количина прочишћавања, одбијања подешавања, задржани производ и рад по улози | Да ли је краће заустављање једноставно преместило губитак на друго место? |
| Код одлагања | Чекање, претрага, поправка, чишћење, подешавање, тестирање или ауторизација | Које припремно или системско питање треба побољшати? |
| Прихватање | ИД узорака, мерења, тестови, одобрење и коначна ревизија рецептура | Који докази потврђују да је линија пуштена? |
| Изузетак | Уочени проблем, власник, задржавање и повезана радња | Шта се мора исправити пре него што се исти посао врати? |
Прегледајте поновљене промене по породици производа уместо да се ослањате на једно најбоље покретање. Потражите средњу вредност и ширење сваке временске фазе, понављајуће изузетке и поновљене режиме биљешке. Један необично брз догађај је можда изоставио проверу, имао користи од идеалних услова или користио другачију дефиницију прихватања. Сврха података је побољшање стандарда и припреме, а не притисак на оператере да заобиђу заштитне мере.

Затворите запис са тренутно одобреном основном линијом и следећом радњом. Ако је промена довела до бољег подешавања, проследите ревидиране вредности кроз процес одобрења фабрике пре ажурирања мастера. Ако је открио проблем са дизајном, држите привремени заштитни простор видљивим док га инжењеринг не затвори. Ова дисциплина претвара сваку замену машине за обликовање дувањем у употребљив доказ, а не у још један изоловани догађај промене.
Често постављана питања о замени калупа за дување
Шта је укључено у замену машине за ливење дувањем?
Потпуна замена може укључити калуп, матрицу и трн, иглу за издувавање, језгро или уметке, смолу, мастербатцх, правило за поновно млевење, ХМИ рецепт, профил дебљине зида, извлачење, тример, тестер за цурење, вођице транспортера, етикете и паковање. Тачан обим зависи од разлика између одлазних и долазних пакета производа. Дефинишите те разлике пре заустављања. Ако је наведен само калуп, тим може поново да почне са старом рутом материјала, фајлом контролера или поставкама низводно.
Када време промене треба да почне и да се заустави?
Практична дефиниција почиње од последњег прихваћеног дела одлазног посла и завршава се у првом прихваћеном производном прозору за долазни посао. Такође забележите међувремена за први формирани део и први прихваћени део. Постројење мора да дефинише производни прозор, као што је одређени број узастопних делова или временски заснован узорак у свим релевантним станицама, шупљинама или главама. Коришћење исте дефиниције чини будућа поређења смисленим.
Како постројење може безбедно да смањи време промене калупа за обликовање дувањем?
Преместите идентификацију, постављање, чишћење, верификацију рецептура, припрему мерача и планирање квалитета ван заустављеног интервала где се ове активности могу обављати без ометања производње. Означите интерфејсе, заштитите складиште, припремите комплете специфичне за посао и доделите власнике за сваку примопредају. Анализирајте време чекања и корекције одвојено од физичког рада на калупу. Немојте скраћивати време заобилажењем штитника, прескакањем контрола опасне енергије, коришћењем опреме за дизање без ограничења или прихватањем делова пре него што прођу потребне провере.
Да ли учитавање сачуваног рецепта завршава подешавање?
Не. Сачувани рецепт мора одговарати инсталираном калупу, алату за матрицу, клини за дување, ревизији материјала и производа. Нека подешавања такође могу да живе у засебном парисон контролеру или машини која се налази испод. Потврдите комплетан сет датотека, докажите дозвољене ручне покрете и упоредите стварно понашање машине са објављеном основном линијом. Моог-ов ДигиПацк ИИИ ручно повезује ускладиштене датотеке контејнера са информацијама о калибрацији парисон-профила и дие-гап алата, због чега идентитет хардвера и идентитет датотеке морају остати повезани.
Зашто се црне мрље или пруге у боји појављују након промене материјала?
Могући узроци укључују стари материјал који остаје на путу руковања или топљења, контаминирану смолу или поновно млевење, деградирану смолу ослобођену из стагнирајуће области, неравномерно мешање боја, кварове грејача или неодговарајуће гашење и прочишћавање. Сачувајте запис смоле и прелаза пре промене подешавања. Следите одобрену процедуру добављача машине и смоле, прегледајте пут материјала и класификујте да ли је квар насумичан или фиксиран око парисона. Немојте претпостављати да је једна универзална метода чишћења сигурна за сваку смолу и главу.
Које информације треба послати Кинггле-у о тешкој промени?
Пошаљите идентификацију машине и контролера, одлазне и улазне цртеже производа, ИД калупа и алата, разреде и серије смоле, детаље о мастербатцху и поновном млевењу, ревизије рецептура, историју аларма, очитавања комуналних услуга, временску линију промене, фотографије обележених узорака и измерене податке о грешкама. Укључите видео само када се може снимити без уласка у зону опасности. Специфични докази омогућавају дискусији да ефикасније одвоји проблем путање материјала, алата, контроле, корисности или дизајна делова.
Планирајте машину око паковања производа
За проблем са новим калупом, новим материјалом или поновљеном заменом, пошаљите стварни цртеж дела, смолу, тестове циља, детаље о калупу и алату, тренутне информације о машини и забележени запис о промени. Кинггле може разговарати о машини, алатима, контролама и производним захтевима из истог скупа доказа.
Пошаљите информације о вашем пројектуПроверени извори и метода доказа
Кинггле странице прве стране и приручници које хостује Кинггле коришћени су за изјаве о машинском интерфејсу, уносу пројекта и обуци. Приручник произвођача контролера је коришћен за односе ускладиштене датотеке и алата-калибрације. Званични водич за произвођаче смоле је коришћен за путеве контаминације и деградације материјала. Прописи ОСХА коришћени су само за описивање безбедносних граница Сједињених Држава. Ниједан извор у наставку није представљен као универзални рецепт.
- Приручник за употребу аутоматске машине за ливење дувањем коју хостује Кинггле, приступљено 8. септембра 2026.
- Моог ДигиПацк ИИИ Парисон Приручник за контролу дебљине зида, МРЈ06301, чији је домаћин Кинггле, приступљено 8. септембра 2026.
- Кинггле процес продајеиСервис након продаје, приступљено 8. септембра 2026.
- ЛионделлБаселл, Како решити проблеме са дувањем, приступљено 8. септембра 2026.
- ОСХА 29 ЦФР 1910.147, Контрола опасне енергије, приступљено 8. септембра 2026.
- ОСХА 29 ЦФР 1910.212, Општи захтеви за све машине, приступљено 8. септембра 2026.