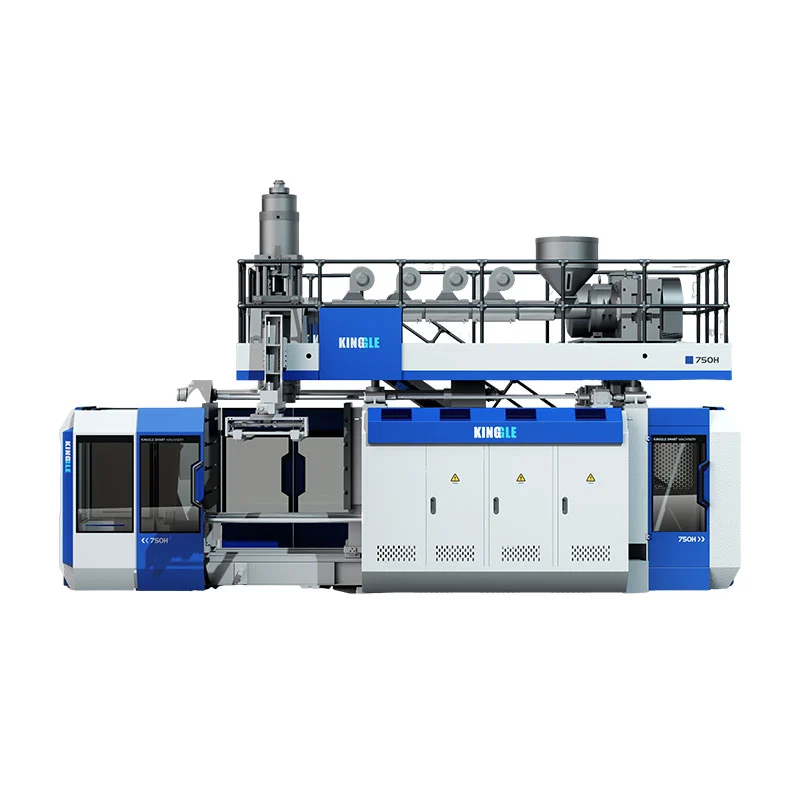
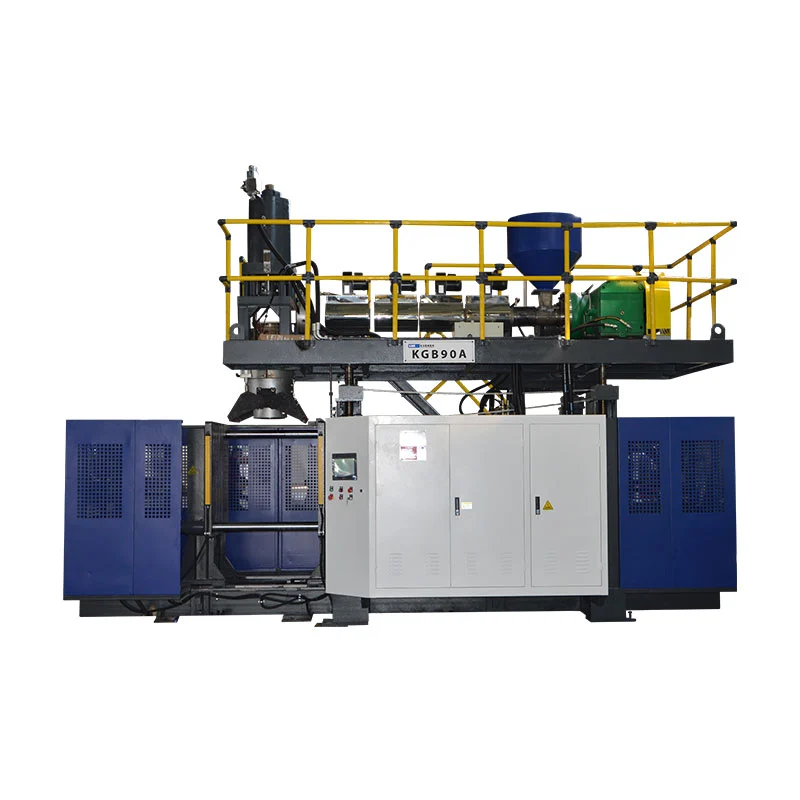
Парисон програмирање мења зазор у калупу током екструзије тако да се материјал поставља тамо где је потребном готовом делу. Добар профил штити углове, ручке, рамена и делове убода, а да не отежава цео контејнер.

Шта парисон програмирање заправо контролише
Код екструзионог дувања, растопљена пластика излази из калупа као цев која се зове парисон. Гравитација, снага топљења, матрица набубри, растеже и геометрија калупа утичу на то како та цев постаје део. Равномерни зазор ретко ствара уједначен готов зид када део има рамена, углове, ручку или дубоко извлачење.
Контролер помера алате да би изабрани делови били дебљи или тањи. Циљ је контролисана дистрибуција материјала: довољно материјала у високо растегнутим или високо оптерећеним подручјима, са мање непотребне тежине у деловима који се лако формирају.
| Акција профила | Ефекат процеса | Шта проверити |
|---|---|---|
| Повећајте отварање на одабраним тачкама | Додаје материјал том делу парисона | Танки углови, корени дршке, рамена, дно и подручје за одсецање |
| Смањите отварање на одабраним тачкама | Смањује материјал у том делу | Тешки равни зидови, зоне спорог хлађења и вишак тежине дела |
| Померите профил | Помера дебеле и танке зоне дуж паризона | Да ли је програмирана зона усклађена са предвиђеним делом |
| Измерите укупну тежину профила | Мења цео профил | Укупна тежина и минимални зид, не само просек |
Користан производни запис чува профилну датотеку заједно са бројем калупа, квалитетом смоле, бојом или стањем поновног млевења, температурним рецептом, величином ударца, временом хлађења и одобреним мерењима делова.
Континуални и акумулаторски системи користе различите референце
На амашина за континуално дување, парисон се континуирано формира. Профил је нормално синхронизован са временом или дужином парисона. Стабилност екструзије је важна јер промена у излазу може померити програмирану тачку дуж дела.
На анмашина за дување акумулатора, талина се складишти и гура кроз калуп. Профил се може везати за положај акумулатора. Величина ударца, конзистенција пуњења и калибрација сонде постају део проблема дебљине зида.

СлужбеникУпутство за МООГ ДигиПацк ИИИдокументује и акумулаторску и континуалну екструзију. То не значи да свака Кинггле машина користи исти контролер. Потврдите модел контролера, капацитет профила, актуатор и алат у понуди пројекта.
Контролисана секвенца подешавања
- Потврдите тачан рецепт.Ускладите калуп, материјал, матрицу и ревизију производа.
- Стабилизирајте топљење.Пустите да се стварне температуре слегну и потврдите доследно храњење и екструзију.
- Проверите нулу и распон алата.Прегледајте кретање да ли постоји залепљивање, цурење или неусклађеност.
- Подесите дужину и величину ударца.Парисон мора достићи тачан положај при затварању калупа.
- Почните са једноставним профилом.Широке промене је лакше дијагностиковати него многе оштре корекције.
- Обликујте неколико стабилних циклуса.Не судите о првом делу након велике промене процеса.
- Измерите фиксне локације.Забележите минимални зид, тежину дела, изглед и функционалне резултате.
- Мењајте једну по једну област.Сачувајте нову ревизију тек након поновљивог побољшања.
Решавање проблема са дебљином зида према симптомима
| Симптом | Инспецт | Следећи корак |
|---|---|---|
| Танко дно или раме | Положај профила, парисон саг, истезање и време ударца | Потврдите поравнање пре додавања укупне тежине |
| Једна страна је константно тања | Центрирање калупа, поравнавање калупа, хлађење и контакт са парисоном | Исправите асиметрични физички узрок |
| Дебљина помера циклус у циклус | Температура топљења, излаз, величина ударца, повратна информација и хидрауличка стабилност | Стабилизујте процес пре уређивања тачака |
| Тежак зид, али слаба одбојност | Локација материјала, дизајн штипања и парисон позиција | Померите материјал у зону стезања уместо подизања тежине целог дела |
| Добра дистрибуција, али вишак тежине | Укупна размера и непотребно тешки делови | Смањите измерене кораке док штитите минималне зидне локације |
| Команда се мења, али део не | Погон, вентил, ожичење, калибрација или ограничење | Упоредите команде и повратне информације, а затим пређите на одржавање |
Фабрички поглед: поновљивост је важна више од једног савршеног узорка
Профил је спреман за производњу само када преживи нормалне варијације, као што је топло поновно покретање, промена серије материјала, промена смена и очекивани опсег услова расхладне воде. Један добар контејнер доказује да машина може да направи део; стабилан рад доказује да се процесом може управљати.
Пре прихватања, договорити места мерења, количину узорка, функционалне тестове и одобрену ревизију рецептуре. Заштитите основни фајл док обученим оператерима дајте документовану руту да изврше и обрну контролисана подешавања.
Ако се појави нестабилност профила уз аларме, неслагање положаја или промене редоследа, користитеХМИ и водич за аларме. Купци који још увек дефинишу опрему могу почети од Кингглеводич за избор машине.
Често постављана питања
Шта је парисонско програмирање?
Парисон програмирање мења отвор зазора током екструзије тако да различити делови парисона добијају различите количине материјала.
Може ли парисон програмирање да реши сваки проблем са танким зидовима?
Не. Не може поуздано да исправи неусклађеност калупа, нестабилно екструзију, оштећену алатку, лоше хлађење, нетачан дизајн калупа или неисправан актуатор.
Да ли прво треба да променим појединачне поене или укупну тежину?
Користите укупну тежину само када је цео део константно лаган или тежак. Користите локалне промене тачака када мерења покажу поновљив проблем у одређеној области.
Зашто се профил помера на делу?
Уобичајени узроци укључују промене у брзини екструзије, дужини парисона, конзистентности акумулатора, температури материјала, кашњењу почетка или калибрацији сензора.
Колико тачака профила је потребно машини?
Потребан број зависи од геометрије дела и конфигурације контролера. Више поена не надокнађује нестабилан процес.