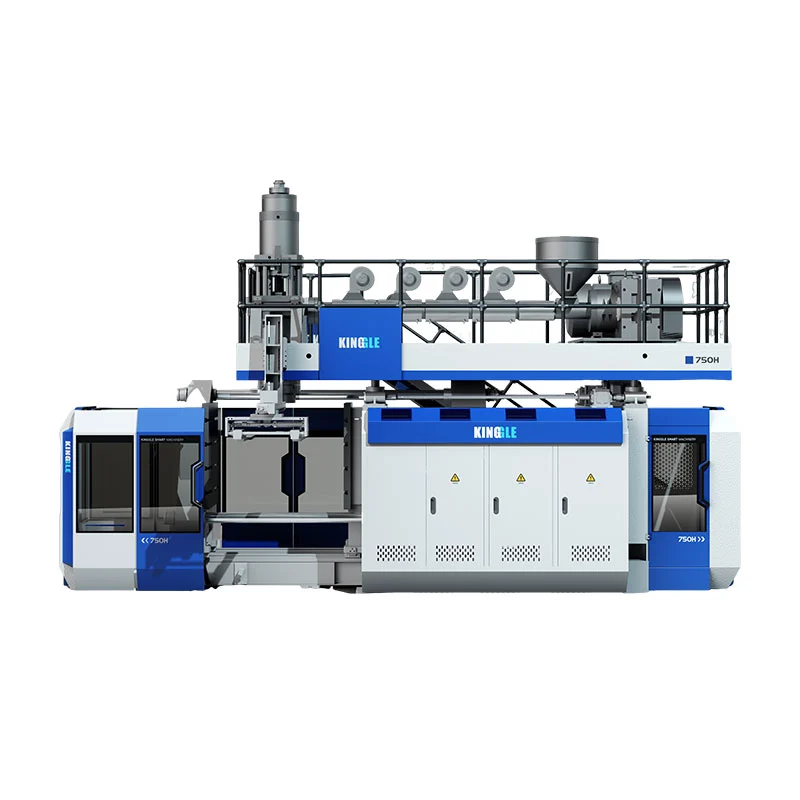
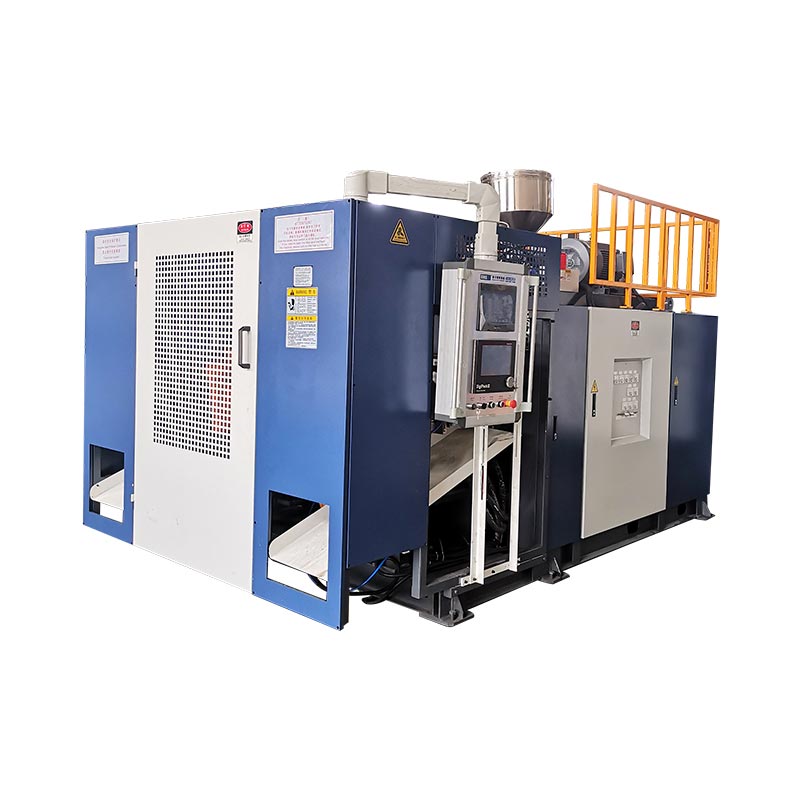
Друга станица мења начин на који машина користи екструзију, хлађење и време руковања калупом. Он не удвостручује аутоматски производ који се може продати, смањује енергију по боци или производи већи производ. Три упарене величине машина Кинггле показују где се појављују праве разлике.

Правиједнострука наспрам двострука станица машина за дувањепоређење је стога студија комплетне ћелије, а не број носилаца. Одлука мора да повеже боцу, распоред производње, бруто потражњу за топљењем, секвенцу са две станице и захтев за прихваћеним делом.
Шта се мења између једне и две станице?
У машини за континуалну екструзију дувањем са једном станицом, један положај калупа и стеге захвата парисон, формира део, хлади га и ослобађа. Следећи догађај обликовања мора да се уклапа у секвенцу те једне станице.
Машина за екструзионо дување са двоструком станицом или са две станице мења две позиције калупа око заједничког система екструзије. Једна станица може бити у фази дувања, хлађења или делимичног уклањања, док се друга припрема да ухвати следећи парисон. Због тога се опрема са двоструком станицом на неким тржиштима описује и као машина за двострано или шатл дување.
Ова поједностављена секвенца објашњава прилику, а не коначну стопу производње. Путовање станице, формирање парисона, затварање калупа, издувавање, издувавање, хлађење, избацивање, обрезивање и пренос низводно и даље морају да се уклапају заједно. Независна литература о шатл машинама такође наводи једностране и двостране конфигурације одвојено од једноструких и вишеструких матрица, поткрепљујући да су то различити избори опреме.
Немојте мешати број станица, број глава, број шупљина и број слојева
Многе грешке у цитатима почињу зато што се „двоструко“ користи а да се не каже шта је удвостручено. Машина са две станице није нужно машина са две главе, калуп са две шупљине или двослојна линија.
| Термин | Шта се рачуна | Шта мења | Питање за добављача |
|---|---|---|---|
| Једнострука или двострука станица | Положаји калупа и стезања који раде у низу | Редослед машина, захтеви за постављање калупа, излазни потенцијал, отисак и руковање | Колико комплетних калупних станица се смењује на овој машини? |
| Матрица са једном или више глава | Парисонс екструдиран на једном догађају обликовања | Колико шупљина калупа може да се храни одједном и потребан излазни корак | Колико је утичница укључено и која је њихова средишња удаљеност? |
| Калуп са једним или више шупљина | Делови формирани у једном калупу се затварају | Делови по догађају обликовања, величина калупа, баланс хлађења и обрезивање | Колико продајних делова треба да произведе један догађај калупа? |
| Једнослојни или вишеслојни | Слојеви материјала у зиду дела | Екструдери, архитектура матрице, руковање материјалом и контрола процеса | Који материјали и структура слојева су укључени у понуду? |
ТхеТехнички лист Р&Б континуираног екструзијског шатла, на пример, наводи једноструке и вишеструке матрице одвојено од конфигурација стезаљки са једном или две станице. Мулти-парисон алат је једна излазна полуга; друга калупна станица је друга. Предлог може да користи било коју полугу или да комбинује оба, тако да понуда мора да идентификује сваки засебно.
Терминологија се такође мења по регионима. Купци могу тражити амашина за дување са двоструком станицом, машина за дување са две станице, машина за дување флаша са две станицеилидвострани шатл дувачки калуп. Потврдите физичку секвенцу уместо да бирате само по имену.
Оригинално поређење: три упарене величине машина Кинггле
Следећа анализа користи спецификације објављене на шест актуелних страница Кинггле производа. Сваки пар има исти номинални максимални капацитет контејнера, што чини разлику између станица лакше уочљивом. Цифре су каталошке референце, а не гаранција за производњу за сваку боцу, смолу, главу за матрице или опциони пакет.
| Капацитет и модел | Станице | Објављена излазна ознака | Капацитет топљења ХДПЕ | Димензије машине (Д×Ш×В) | Једноставна Д×Ш коверат* | Тежина | Сила стезања |
|---|---|---|---|---|---|---|---|
| 2ЛКГБ2Л | Сингле | 600 ком/х циклус сушења | 30 кг/х | 3,1 × 1,7 × 2,5 м | 5,3 м² | 2,5 т | 40 кН |
| 2ЛКГБ2Д | Двоструко | 600 × 2 ком/х циклус сушења | 55 кг/х | 3,1 × 2,2 × 2,5 м | 6,8 м² | 4,5 т | 40 кН |
| 5ЛКГБ5Л | Сингле | 500 ком/х циклус сушења | 55 кг/х | 3,1 × 2,2 × 2,5 м | 6,8 м² | 3,0 т | 65 кН |
| 5ЛКГБ5Д | Двоструко | 500 × 2 ком/х циклус сушења | 80 кг/х | 3,2 × 2,2 × 2,5 м | 7,0 м² | 5,2 т | 65 кН |
| 15ЛКГБ15Л | Сингле | 450 ком/х циклус сушења | 100 кг/х | 4,5 × 2,2 × 2,8 м | 9,9 м² | 7,5 т | 165 кН |
| 15ЛКГБ15Д | Двоструко | 450 × 2 ком/х циклус сушења | 120 кг/х | 4,8 × 2,9 × 2,8 м | 13,9 м² | 12,5 т | 165 кН |

Шта откривају упарени подаци
1. Број станица не дефинише максималну величину дела
Унутар сваког Кинггле пара, називни капацитет контејнера и објављена сила стезања остају исти: 2Л и 40 кН, 5Л и 65 кН, или 15Л и 165 кН. Друга станица мења секвенцу производње; не претвара платформу од 5Л у платформу од 15Л.
Ова разлика је важна приликом избора машине. Запремина дела, пројектована површина, димензије калупа и потребна обујмица и даље морају да одговарају платформи. Кинггле'сводич за избор машине за обликовање дувањемпочиње од контејнера пре избора броја станица.
2. Двоструки парови додају капацитет растапања, али не за један фиксни однос
Објављени ХДПЕ капацитет топљења расте са 30 на 55 кг/х у пару од 2Л, са 55 на 80 кг/х у пару од 5Л и са 100 на 120 кг/х у пару од 15Л. Та повећања нису идентична и не би требало да се претварају у универзални „множилац двоструке станице“.
Ово је најважнија лекција о капацитету података. Две станице могу створити више могућности за обликовање, али екструдер и даље мора да обезбеди бруто паризонску масу. Тежа боца, више бљескалица, више излаза или краћи интервал догађаја повећава потражњу за топљењем. Када екструзија постане уско грло, додавање доступности станице то не може решити.
3. Тежина и инсталациони омотач се различито повећавају по величини
Прелазак са једноструког на двоструки модел повећава објављену масу машине са 2,5 на 4,5 тоне при 2Л, 3,0 на 5,2 тоне при 5Л и 7,5 на 12,5 тона при 15Л. Израчунати Д×В омотач машине се мења од око 5,3 до 6,8 м², 6,8 до 7,0 м², односно 9,9 до 13,9 м².
Подна површина стога није безбедно описана као „скоро иста“ или „два пута већа“. Резултат зависи од платформе. Ни калкулације машинског омотача нису фабрички распоред: приступ сервису, снабдевање материјалом, расхладни разводници, управљачки ормари, испуштање делова и руковање калупима и даље захтевају простор. Користите Кинггле'сводич за струју, ваздух, воду и распоредпре замрзавања плана локације.
4. Ознака сувог циклуса је сигнал за поређење, а не обећање испоруке
Суви циклус бележи кретање машине без доказивања услова производње готовог дела. Стварни учинак мора да обухвати формирање парисона, време издувавања и издувавања, хлађење, избацивање, обрезивање, губитак квалитета и планирана заустављања. Дебела канта од 15Л и лагана боца од 500мл не могу да добију исти учинак само зато што раде на машини са истим бројем станица.
Израчунајте излаз из догађаја обликовања и биланса масе
Почните са производом и радите уназад. Немојте почети множењем каталошког броја са сатима смене.
Корак 1: дефинишите потребан добар излаз
Претворите потврђену потражњу у добре делове по сату користећи планиране сате производње, планиране промене и претпоставке о расположивости саме фабрике. Држите сценарије потражње одвојеним – основни, сезонски врхунац и будући раст – тако да вишак капацитета буде видљив, а не скривен унутар једног оптимистичког циља.
Корак 2: измерите један комплетан догађај обликовања
За предложени калуп забележите број парисона, формираних делова, бруто паризонску масу, масу готовог дела, путању флешовања/поновног млевења, стабилан интервал догађаја и прихваћен резултат квалитета. Догађај обликовања значи да један калуп хвата парисон материјал и производи свој сет делова.
Добри делови/х = догађаји обликовања/х × делови по догађају × прихваћени разломак
Бруто потражња за топљењем (кг/х) = догађаји обликовања/х × бруто парисон маса по догађају (кг)
Прихваћени разломак мора произаћи из договореног испитивања или поштене претпоставке биљке. Бруто парисон маса укључује материјал који улази у процес обликовања, а не само готову боцу. Ако се блиц поново меље, његово руковање и поновно увођење и даље утичу на линију.
Корак 3: тестирајте уска грла као једну линију
Упоредите бруто потражњу за топљењем са предложеним екструдером испод стварног материјала. Затим потврдите хлађење калупа, издувавање ваздуха, уклањање делова, обрезивање, испитивање цурења, транспорт, паковање и капацитет млевења. Најнижи одрживи степен поставља линијски излаз.
За ширу логику излаза континуалне машине, погледајте Кингглеводич машине за континуално дување. Ако се тежина дела или дистрибуција зида промени током испитивања брзине, користитепарисон програмски водичи проверите исте локације зида у сваком услову.
Која конфигурација одговара плану производње?
Једна станица је обично ужи избор за чистију када…
- верификована потражња одговара једној калупној станици са прихватљивом радном маргином;
- промене производа су честе или су производни циклуси кратки;
- један сет калупа је пожељан из разлога буџета, одржавања или валидације;
- део, калуп или метода уклањања чини наизменични распоред мање практичним;
- фабрички простор, приступ лифту или аутоматизација низводно су ограничени;
- пројекат улази на тржиште где потражња још није доказана.
Двострука станица заслужује пуну линијску студију када…
- стабилна потражња за понављањем премашује реалну излазну снагу једне станице;
- две подударне станице за калупе могу покренути поновљив процес;
- екструдер и глава матрице могу обезбедити потребну бруто стопу топљења;
- хлађење оставља корисно време за наизменични рад калупа;
- обрезивање, тестирање и руковање материјалом могу прихватити повећан проток;
- Додатни обим калупа, машине и услужних програма има оправдан пословни случај.
Ниједна листа не замењује пробну верзију производа. То спречава уобичајену грешку у набавци: третирање друге станице као самосталног излазног прибора. То је системска одлука која мења алате, контроле, пуштање у рад и проток делова кроз фабрику.
Комуналне услуге и опрема низводно могу избрисати предност станице
Линија са двоструком станицом може послати више топлоте у систем за хлађење калупа и створити догађаје обликовања ближе заједно. Компримовани ваздух мора да одржи притисак и обезбеди проток када то захтева линија, а не само у празном ходу. Вода за хлађење мора да стигне до оба круга калупа са стабилним условима. Електрична дистрибуција, хидраулично хлађење и окружење ормара морају одговарати коначној конструкцији.
Не рачунајте услуге постројења из упоредне табеле. Неке тренутне Кинггле веб спецификације користе недоследну типографију јединица, а просечне бројке енергије не описују идентичан тест производа. За наручену конфигурацију затражите специфичан технички лист, електрични цртеж и цртеж општег распореда.
Проверите сваки процес након отварања калупа
- Може ли опрема за понети примити делове са наизменичних станица?
- Може ли исецање да издржи стварну геометрију блица и врата/дна?
- Може ли тестер цурења да прегледа сваку шупљину потребном брзином?
- Могу ли транспортери спречити колизију, накупљање и деформацију делова?
- Да ли млин и блендер могу да поднесу блиц без дестабилизације пропорције поновног млевења?
- Да ли оператери могу безбедно да стигну до обе станице ради одобрене инспекције и рада на промени?
Ако брже трчање ствара нестабилну дебљину зида, блиц, изобличење хлађења или понављање аларма, повежитеевиденција о превентивном одржавањуса КингловимХМИ метод за решавање проблемапре сакривања физичког уског грла са променама рецептура.

Упоредите укупне трошкове инсталације, а не само цену машине
Купац који тражи цену машине за прављење пластичних флаша може добити две понуде које нису еквивалентне. Један може укључити други сет калупа, вађење и испитивање цурења; други може да прикаже само машину за обликовање базе. Нижа насловна цена стога може описати мање комплетну производну ћелију.
| Слој трошкова | Питање за једну станицу | Двоструко питање |
|---|---|---|
| Машинска платформа | Који екструдер, стезаљка, контроле и стандардна помоћна опрема су укључени? | Која додатна опрема за носаче, стезаљке, ударце и контролу је укључена? |
| Калупи и глава за умирање | Да ли је укључен један комплетан калуп и исправан излазни пакет? | Да ли су укључене две упарене станице за калупе и да ли су број главе и излазни нагиб идентични плану алата? |
| Фабричке услуге | Која снага, ваздух, вода и под/утовар су потребни? | Да ли постојеће услуге могу да подрже бржи низ догађаја под истовременим фабричким захтевима? |
| Низводна ћелија | Који кораци вађења, сечења, тестирања, транспорта и млевења су ручни или аутоматски? | Може ли сваки низводни степен прихватити делове са наизменичних станица без акумулације? |
| Промена и валидација | Колико дуго траје једна промена калупа и рецептуре у поступку купца? | Како се две станице усклађују, квалификовају и обнављају након промене производа? |
| Оперативни ризик | Који излаз се губи ако се станица са једним калупом заустави? | Да ли се било која станица може безбедно изоловати и шта се дешава са дељеном секвенцом екструзије? |
Корисно економско поређење користи исту границу пројекта на обе стране. Укључује машину за ливење, калупе, главу за калупљење, помоћне елементе, инсталацију, пуштање у рад, обуку и фабричке модификације. Затим процените рад, комуналне услуге, планирано одржавање, губитак при промени, губитак квалитета и време застоја користећи сопствене пословне претпоставке купца.
Цена по добром делу = укупни трошкови током периода поређења ÷ прихваћени делови произведени у истом периоду
Бројилац и именилац морају користити исти временски оквир и обим. Немојте стављати капиталну цифру са двоструком станицом изнад излаза сувог циклуса са једном станицом, нити упоређивати аутоматизовану двоструку линију са основном једном машином која искључује сечење и тестирање. Ако потражња не може да искористи додатни излаз, капацитет у стању мировања остаје трошак. Ако потражња премашује способност једне станице, пропуштена производња и прековремени рад су такође трошкови.
Цена је и даље важеће ограничење куповине, али припада након техничког прилагођавања. Замолите Кинггле-а да идентификује сваку укључену компоненту и сваки артикл који купац испоручује тако да се понуда може поредити ред по ред.
Бољи РФК одваја гарантоване услове од каталошких референци
Пошаљите исти улазни лист сваком добављачу. У супротном, два цитата могу користити различите претпоставке и и даље изгледати упоредиво.
| РФК поље | Потребан унос | Зашто мења одлуку станице |
|---|---|---|
| Парт | Цртеж или узорак, максималне димензије, врат/завршна обрада, ручка, линија раздвајања и захтеви за обрезивање | Дефинише пристајање калупа, кретање и рад низводно |
| Материјал | Тачан степен смоле, боја, адитиви, план поновног млевења/ПЦР и подаци о добављачима | Мења понашање топљења, бруто проток и хлађење |
| Маса и зид | Завршна тежина, бруто парисон/фласх процена, критичне локације зидова и толеранција | Претвара циљеве циклуса у доказе о стопи потражње и квалитету |
| Потражња | Добри делови по сату, смени, години и врхунцу сезоне; СКУ/план промене | Показује да ли друга станица може бити продуктивно напуњена |
| Алати | Број станица, излази из калупа, шупљине, централно растојање, сетови калупа и распоред хлађења | Спречава да „двострука станица“ сакрије другачију претпоставку о глави или шупљини |
| Квалитет | Тестови тежине, димензија, зида, цурења, пада, оптерећења или други договорени тестови | Дефинише добар излаз уместо брзине кретања |
| Фабрика | Стандард снаге, услови ваздуха/воде, ограничења пода и плафона, путања за подизање и опрема низводно | Тестира да ли се пуна ћелија са двоструком станицом може инсталирати и подржати |
Забележите ове ставке током пробе прихватања
- Идентитет машине, калупа, матрице, смоле и рецептуре.
- Стабилан интервал обликовања-догађаја за сваку станицу - а не један најбржи догађај.
- Бруто парисон маса, тежина готовог дела и флеш рута.
- Прихваћени делови по шупљини и станици преко договореног испитног прозора.
- Критични зид, димензионални и функционални резултати.
- Стварни услови ваздуха, воде и струје под приказаним оптерећењем.
- Запис аларма, заустављања и ручне интервенције током суђења.
Овај запис претвара „један насупрот двострукој станици“ у одлуку засновану на производу купца. Такође пружа основу за пуштање у рад за будуће решавање проблема и превентивно одржавање.
Често постављана питања
Шта је брже: машина за дување са једном или са две станице?
Машина са две станице има већи излазни потенцијал јер се две станице за калупе смењују око заједничког система екструзије. Стварна добра излазна снага и даље зависи од капацитета талине, броја парисона, хлађења, уклањања делова, опреме низводно и прихваћеног квалитета.
Да ли машина за дување са две станице удвостручује производњу?
Не аутоматски. Објављене бројке сувог циклуса могу показати две наизменичне станице, али продајна производња може бити ограничена бруто потражњом за топљењем, хлађењем, сечењем, тестирањем, заустављањем или одбијањем. Проверите машину са стварним производом и материјалом.
Да ли је машина са две станице исто што и машина са две главе?
Не. Број станица описује положаје калупа и стезаљки. Број глава описује колико је парсона екструдирано за догађај обликовања. Машина може да комбинује две станице са једним или више излаза за калупе.
Могу ли две станице да раде различите калупе?
Немојте претпостављати да могу ефикасно покренути неповезане производе. Станице деле услове екструзије и процеса, тако да маса производа, време парења, хлађење и низводни рад морају бити компатибилни. Потврдите тачан распоред током инжењеринга.
Да ли да изаберем једноструку или двоструку станицу за контејнере од 5Л?
Волумен контејнера само идентификује платформу. Изаберите број станица на основу проверене потражње за добрим деловима, тежине производа, дужине рада, плана калупа и матрице, доступних комуналних услуга, фабричког распореда и капацитета низводно.
Како треба израчунати излазну снагу машине за обликовање дувањем?
Користите догађаје обликовања по сату помножене деловима по догађају и прихваћеним разломком. Проверите резултат у односу на бруто потражњу за топљењем, хлађење и сваки низводни корак. Немојте користити само циклус сушења као производни учинак.
Које информације су потребне за понуду једне наспрам двоструке станице?
Наведите цртеж дела, разред материјала, готову и бруто паризонску масу, захтеве за зидове и квалитет, циљ добрих делова, СКУ план, концепт калупа и шупљина, комуналне услуге, распоред и опрему за низводно.