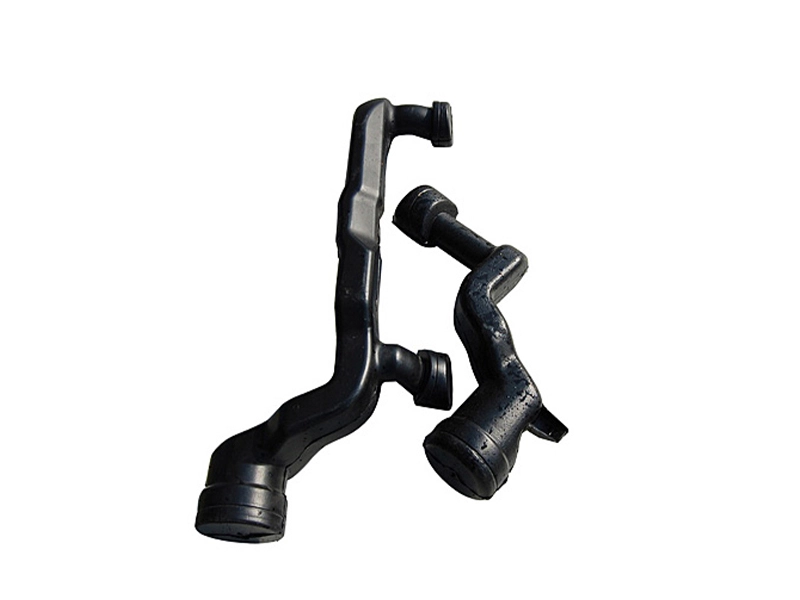
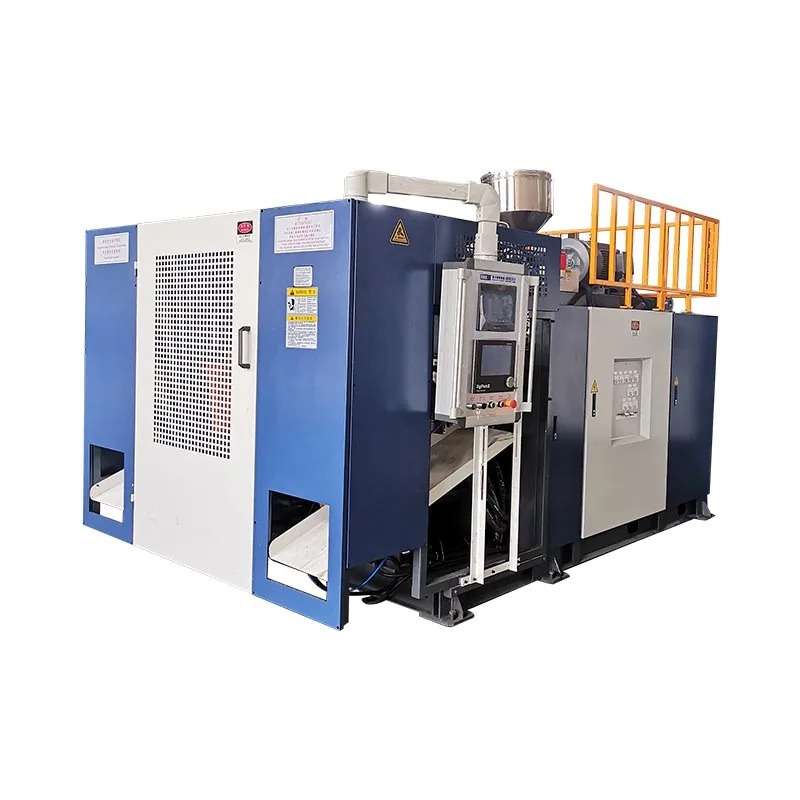
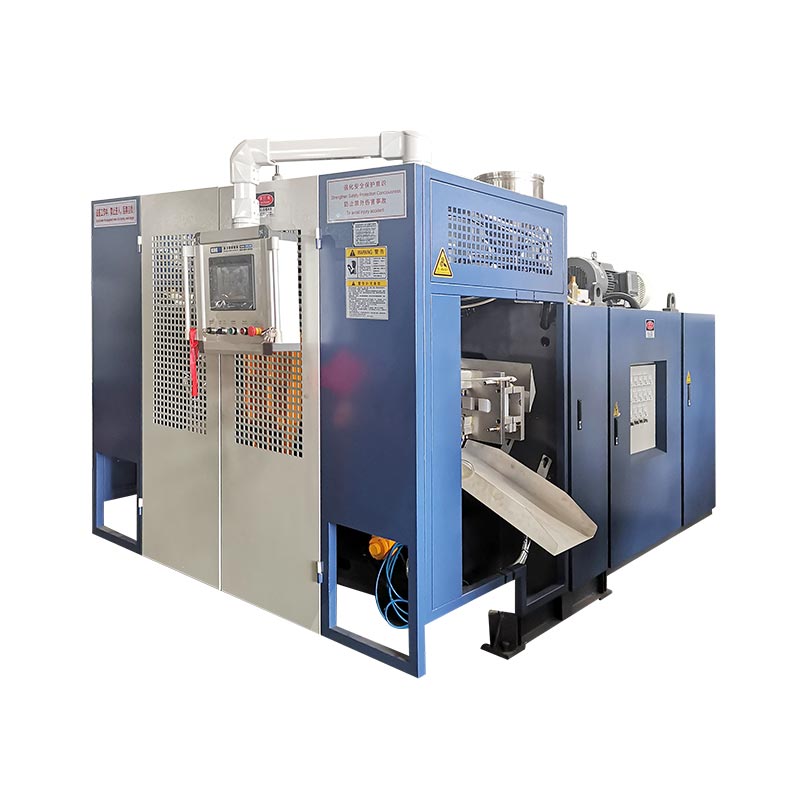
1000Л ИБЦ машина за дување формира пластичну унутрашњу посуду. Сам по себи не доказује комплетан ИБЦ. Изаберите и прихватите машину у односу на одобрену унутрашњу боцу, кавез, палету, затвараче, систем материјала, калуп, низводно склапање и потребне тестове паковања.
Велики капацитет чини да ИБЦ пројекат изгледа као вежба величине машине. Тежак посао лежи на интерфејсима. Горњи отвор мора да одговара затварачу. Доњи излаз мора да одговара вентилу и приступу кавезу. Обликовано тело мора правилно да стоји на палети. Кавез мора да штити унутрашњу посуду без стварања штетног контакта.
Овај водич претвара те интерфејсе у машинске улазе и фабричке тестове. Користи Кингглеову тренутну ИБЦ платформу од 1000Л као објављену референцу опреме.

Производ је један склопљени систем
Унутрашња боца одговара кавезу, палети, вентилу и прикључку за пуњење.
Глава, парисон профил, калуп и хлађење чине одобрену зидну мапу.
Вађење, обрезивање, монтажа и тестирање одржавају тражени прихваћени учинак.
Проба повезује сваку прихваћену јединицу са материјалом, подешавањима, мерењима и резултатима испитивања.
КГБ1000Л-ИБЦ, док његова табела спецификација користиКГС1000Л-ИБЦ. Приказује се и ред сувог циклуса150 Л, што није употребљива стопа. Овај чланак назива опрему Кинггле 1000Л ИБЦ платформом све док страница уживо и цитат не користе један потврђени код модела и излазну јединицу.Дефинишите шта испоручује 1000Л ИБЦ машина за ливење дувањем
Машина за дување прави пластично тело. У ИБЦ терминологији, то тело се често назива унутрашња боца, унутрашњи контејнер, облога или унутрашња посуда. Језик претраге варира у зависности од тржишта. Технички споразум треба да користи један контролисани термин.
Комплетан композитни ИБЦ садржи више од тог обликованог тела. Спољна структура може укључивати метални кавез и палету. Затварачи, заптивке, доњи испусни вентил, етикете и идентификационе ознаке употпуњују паковање. Опрема за монтажу и испитне станице могу се налазити изван ћелије за обликовање.
Разлика има практичан ефекат. Добављач машине може доказати процес обликовања и димензије укључене у договорено испитивање. Потпуни власник ИБЦ-а мора доказати да све испоручене компоненте раде заједно. Ако кавез, палета или вентил долазе од другог добављача, купцу је потребна контрола интерфејса у свим компанијама.
Тренутна правила Сједињених Држава пружају јасан пример.49 ЦФР 178.707описује композитни ИБЦ као круту спољашњу амбалажу која обухвата пластичну унутрашњу посуду. Каже да унутрашња посуда и спољна амбалажа чине интегрални пакет. Такође каже да унутрашња посуда није намењена да обавља своју функцију задржавања без спољашњег паковања.
То правило је специфично за тржиште, али лекција из инжењерства добро пролази. Не прихватајте унутрашњу боцу у изолацији ако је комерцијални производ састављени ИБЦ. Укључите производни кавез, палету, горњи затварач, вентил и заптивке у план квалификације.
Понуда треба да садржи границу између добављача машине. Именујте испоручени калуп, робот, испуцавање, тестер цурења, транспортере и алате за монтажу. Означите све компоненте и услуге које је испоручио купац. Цртеж граница у боји је кориснији од дугачке листе „стандардних додатака“.
Контролишите унутрашњу боцу, кавез, палету и вентил на једном цртежу
Цртеж унутрашње боце не би требало да се заустави на спољним димензијама. Мора показати како боца одговара остатку ИБЦ-а. Направите један контролни цртеж интерфејса са референцама на одобрене цртеже компоненти.
Почните од врха. Забележите отвор за пуњење, интерфејс навоја или затварача, заптивну површину, зазор поклопца и приступ кавезу. Додајте висину горње површине у односу на кавез. Затварач може задовољити сопствени мерач, али постаје тежак за уградњу када је унутрашња боца превисоко или прениско.
Пређите на доњи излаз. Прикажите средишњу линију излаза, угао, ослонац, прикључак вентила и зазор кроз кавез. Укључите однос палета. Топла боца може променити облик током хлађења, па измерите интерфејс након договореног периода кондиционирања.
Мапирајте контакте кавеза. Означите радијусе углова, зоне панела и све локалне ослонце. Контакт се може променити када се напуњена јединица рукује или слаже. Унутрашња боца треба да стоји тамо где дизајн очекује да седи. Не би требало да се ослања на случајно испупчење за подршку.
| Интерфејс | Контролисани докази | Одлука о машини или калупу |
|---|---|---|
| Горње отварање и затварање | Завршни цртеж, заптивна површина, зазор мерача и поклопца | Алат за врат, распоред дувања, хлађење и трим |
| Доњи излаз и вентил | Централна линија, угао, подршка, заптивка и приступ кавезу | Уметак калупа, локални зидни профил, хлађење и завршна обрада |
| Спољни кавез | Унутрашњи омотач, шинске локације и контактне зоне боца | Геометрија боце, зидна мапа и стање ослобађања |
| Палета или база | Геометрија локатора, потпорна површина и простор за руковање | Основни облик калупа, подршка за вађење и уређај за накнадно хлађење |
| Означавање и обележавање подручја | Равност, положај и потребна идентификација | Површина калупа, профил зида и руковање низводно |
Означите сваки интерфејс. Користите исте бројеве у цртежу калупа, плану инспекције и извештају о фабричком испитивању. Када једна димензија поквари, тим може да је прати до алата, хлађења, уклањања или склапања без расправљања о томе која контрола цртежа.
Кинггле'спроцес продајетражи фотографије производа, цртеже, тежину, величину, материјал, дебљину, излаз и хемијску отпорност. За ИБЦ пројекат, додајте цртеже кавеза, палете, вентила и затварача том пакету.
Прочитајте објављену машинску коверту од 1000Л без претераног читања
Кинггле'сСтраница производа од 1000Л ИБЦпружа коверту за поређење. Наведена је максимална класа контејнера од 1000 Л, машина од 55 т и машина величине 9,5 к 5,1 к 6,5 м. Завршном распореду и даље је потребан приступ, одржавање и помоћни простор.
У јавној табели за стезање наводи се 1000 кН, плоча од 1800 к 1600 мм и максимална величина калупа од 1600 к 1500 мм. Даје опсег дебљине калупа од 1200 до 1400 мм. Ове бројке подржавају рани преглед уклапања калупа. Они не замењују комплетан цртеж склопа калупа.
Одељак за екструзију наводи два завртња од 100 мм са 32 Л/Д односа. Објављени ХДПЕ капацитет топљења је 180 кг/х по вијку. У одељку са матрицом наведени су акумулатор од 45 Л и референтна тежина ПЕ акумулатора од 33 кг.
| Објављена ставка | Вредност веб локације | Потребна провера пројекта |
|---|---|---|
| Класа контејнера | 1000 Л | Одобрена унутрашња боца, груби ударац, калуп и пут уклањања |
| Величина и тежина машине | 9,5 к 5,1 к 6,5 м; 55 т | Коначни ГА цртеж, темељ, транспортни поделе и план подизања |
| Сила стезања | 1000 кН | Пројектована површина, притисак ударца, одсецање и маргина |
| Максимална величина калупа | 1600 к 1500 мм | Пуни калуп, разводници, црева, покретни делови и простор за роботе |
| Дебљина калупа | 1200 до 1400 мм | Интерфејс затвореног слагача и плоче |
| Сцревс | 100 мм к 2; 32 Л/Д | Структура слоја, класе смоле и стварна уређена путања топљења |
| Објављени ХДПЕ капацитет талине | 180 кг/х к 2 | Стабилан опоравак са одобреном формулацијом |
| Референце акумулатора | 45 Л; 33 кг ПЕ | Бруто парисон маса, резерва, смолна основа и профил |
| Дувајте ваздух | 0,8 МПа; 2 м³/мин | Максимални проток, пријемник, квалитет ваздуха и притисак у машини |
| Вода за хлађење | 0,3 МПа; 120 Л/мин | Температура, топлотно оптерећење, квалитет воде и равнотежа кола |
| Објављена референца снаге | Просечна снага од 110 до 150 кВ | Граница мерења, производ, подешавања и прихваћени излаз |
Тренутно се приказује ред сувог циклуса на страници150 Л. Литри нису циклус циклуса. Не претварајте тај ред у 150 комада на сат или другу тврдњу о излазу. Замолите Кинггла да потврди жељени број и јединицу у понуди.
Сваки ред одговара на једно уско питање. Максимална ширина калупа не доказује зазор робота. Маса акумулатора не доказује готову унутрашњу тежину боце. Бројка капацитета талине није једнака прихваћеном излазу. Повежите редове кроз одобрени производ и пробни план.
Затражите и распоред повезаног оптерећења. Редови мотора и грејача описују главне компоненте, али коначно инсталирано оптерећење може такође укључивати контроле, пумпе, робота, руковање материјалом и наручене помоћне елементе.
Изградите одлуку о акумулатору на основу измереног биланса масе
Готова унутрашња боца је само део сваког снимка. Парисон такође формира горње бљескалице, доње репове, облоге излаза и друге процесне отпатке. Акумулатор мора снабдети цео паризон на основу одобрене материјалне основе.
Измерите познати производни узорак ако постоји. Уклоните затвараче, вентиле и све одвојено састављене делове. Затим измерите или процените сваки ток трим. Држите процену везану за предложени дизајн калупа и стезања.
готова унутрашња посуда + горњи блиц + доњи репови + излазна облога + други профилисани отпад
Упоредите овај резултат са објављеном референтном тежином ПЕ акумулатора од 33 кг. Немојте упоређивати само готову тежину. Пројекту је потребна и оперативна резерва. Одабрана смола, боја и распоред слојева могу променити корисну основу масе.
Волуме ствара још једну проверу. На страници се наводи акумулатор од 45 Л. Однос између запремине и масе зависи од стварног растапања и дефиниције произвођача. Немојте претварати 45 Л директно у тежину готовог производа без прорачуна добављача.
Време пражњења акумулатора је важно јер дуга и тешка парисон може да пропадне. Глава мора да испоручи програмирани парисон пре него што гравитација промени дистрибуцију зида ван контроле. Забележите прозор пражњења, стање топљења и профил зазора током испитивања.
Опоравак је такође важан. Два екструдера морају припремити следећи снимак унутар производног циклуса. Упоредите измерено време опоравка са хлађењем и низводним радом. Висока каталошка стопа топљења не може помоћи ако се одобрени систем материјала споро опоравља или је низводна ћелија већ пуна.
Користите масовну евиденцију са Кинггле-омпарисон програмски водич. Маса вам говори колико је материјала ушло у калуп. Зидна карта показује где је тај материјал отишао.
Дајте сваком слоју писмени задатак пре него што наручите два екструдера
Страница производа описује вишеслојну производњу и наводи два екструдера. То је доказ мулти-стреам платформе. То није потпуна спецификација слоја.
Напишите функцију сваког слоја. Један слој може да обезбеди контролисану контактну површину. Други може да носи одобрено поновно млевење у процесу. Заштита у боји или УВ зрачењу може да стоји у дефинисаном току. Тачан дизајн зависи од производа, садржаја, тржишта и одобреног програма тестирања.
Затим дефинишите дозвољене материјале. Наведите класе смоле, мастербатцх, адитиве и извор поновног млевења. Забележите да ли поновно млевење долази само из истог производног процеса. Немојте користити реч „рециклирано” као замену за контролисану спецификацију материјала.
Тренутни захтеви Сједињених Држава илуструју зашто је ово важно. Одељак 178.707 захтева познате пластичне спецификације за композитне ИБЦ унутрашње посуде. Такође ограничава коришћени материјал осим ако није одобрен, док дозвољава остатке производње или поновно млевење из истог производног процеса под наведеним условима. Друга тржишта могу да примењују другачија правила.
Однос слоја захтева циљ и радни опсег. Наведите како ће се однос поставити и проверити. Гравиметријски записи напајања, провере излаза екструдера или анализа деструктивног пресека могу подржати план контроле. Изаберите метод пре фабричке пробе.
Цртеж главе треба да покаже путању топљења. Идентификујте који екструдер храни сваки слој. Забележите број пролаза и редослед на коцки. Додајте процедуре чишћења и промене материјала. Ако ће пројекат покретати и једнослојне и вишеслојне производе, дефинисати процедуру конверзије и проверу њене прихватљивости.
Опис машине
Два објављена завртња од 100 мм и вишеслојна изјава показују правац платформе. Они не дефинишу уређене функције слоја или односе.
Спецификација пројекта
Дијаграм слоја именује сваки ток материјала, функцију, циљни однос, дозвољени опсег, метод верификације и правило контроле промене.
Не обећавајте ниже трошкове или дужи животни век од вишеслојне конструкције без одобрене формуле и доказа о тестирању. Ови резултати зависе од одабраних материјала, дистрибуције и завршеног ИБЦ дизајна.
Проверите калуп, стезаљку и стазу паре као један механички систем
Калуп од 1000Л заузима више од каталошке ширине и висине. Укључује разводнике за хлађење, црева, алате за врат, излазне уметке, области укљештења, тачке подизања и све покретне детаље. Роботу и врућој унутрашњој боци је потребан јасан пут за уклањање.
Прекријте комплетан цртеж калупа на цртеж плоче. Проверите вучне шипке, средишњу линију стезања, хардвер за издувавање и сервисне везе. Прегледајте затворену дебљину и секвенцу отварања. Калуп може да стане између плоча и још увек блокира кретање црева или робота.
Избор стезаљки треба да користи пројектовану површину и притисак дувања. Објављених 1000 кН је референца на страници машине. Затражите прорачун пројекта. Укључује силе штипања и наведену маргину. Велики равни панели могу да произведу захтевну пројектовану површину чак и када је унутрашња боца лагана за своју запремину.
Парни пут захтева једнаку пажњу. Потврдите средишњу линију калупа, дужину пражњења, секвенцу хватања калупа и затварања. Дугачак парисон се може заљуљати или истегнути пре хватања. Профил мора узети у обзир раме, углове, излазну зону и базу.
Подручјима штипања је потребно довољно материјала за заваривање, али вишак материјала повећава обрезивање и хлађење. Излазном уметку је потребна локална контрола. Горњем отвору је потребна стабилна геометрија за његово затварање. Ове карактеристике припадају нумерисаној зидној мапи.
Вентилација и завршна обрада утичу на ослобађање и изглед. Кавез може сакрити неке панеле, али не може да поправи дефект у калупу. Прегледајте сваки контакт и област етикете која остаје функционална након склапања.
Кинггле'сводич за дизајн калупапоклопци се уклапају, одвајају се, одзрачивање и хлађење. Користите га са коначним цртежом склопа, а не као генеричку контролну листу калупа.
Одобрите калуп тек након што се добављач машине, произвођач калупа, добављач кавеза и власник ИБЦ договоре о интерфејсима. Забележите сваку одобрену ревизију цртежа у датотеку куповине.
Заштитите ИБЦ геометрију хлађењем, уклањањем и кондиционирањем
Велике површине настављају да се крећу након отварања калупа. Унутрашња боца може изгледати прихватљиво приликом отпуштања и померања док се хлади. Тај покрет може променити висину затварања, положај вентила или контакт кавеза.
Пројектовати расхладна кола око термичких зона. Рамена, углови, вратови, излазни уметци и основни носачи могу захтевати другачији проток. Именујте свако коло на цртежу калупа. Додајте циљну улазну температуру и проток. Једно очитавање притиска не може доказати уравнотежено хлађење.
Измерите услове снабдевања и враћања током пробе. Проверите проток у сваком кругу где систем дозвољава. Забележите температуру калупа на договореним локацијама. Ако једна зона остане врућа, немојте је скривати тако што ћете продужити цео циклус без испитивања кола.
Подршка за изношење је део хлађења. Дефинишите где робот хвата и где боца слеће. Топла плоча се може деформисати испод уске хватаљке или транспортне шине. Доњи излаз мора да избегава удар. База треба да остане подупрта док део достигне снагу руковања.
Подесите време кондиционирања пре провере димензија. Наведите стање околине када је то важно. Користите исто време за пробне узорке и инспекцију производње. Мерење једне боце вруће и друге хладне ствара буку која изгледа као померање процеса.
Страница производа наводи 0,3 МПа и 120 Л/мин као референце воде за хлађење. Ове бројке помажу у планирању везе. Они не наводе температуру воде или укупни капацитет одвођења топлоте. Питајте за машину и излијте топлотна оптерећења.
Пратите време хлађења у односу на квалитет. Кинггле'сводич за време циклусараздваја хлађење, опоравак и руковање. Корисни циљ је најкраћи стабилан циклус који испуњава димензионални и функционални план.
Докажите обликовану боцу на производном кавезу, палети и деловима вентила
Користите компоненте са намером производње током квалификације. Прототипни кавези или ручно модификоване палете могу сакрити грешке интерфејса. Забележите добављача, број дела и ревизију за сваку компоненту склопа.
Започните са сувим налетом. Ставите кондиционирану унутрашњу боцу у кавез и палету. Проверите контакт локатора, зазор плоче, приступ отварању на врху и положај излаза. Инсталирајте вентил и горњи затварач помоћу дефинисаних алата и методе обртног момента где је то могуће.
Измерите склопљену јединицу на интерфејсима. Не понављајте сваку обликовану димензију. Фокусирајте се на оно што контролише пуњење, пражњење, руковање, слагање и припрему теста. Користите мераче за кретање или забрану кретања где смањују процену руковаоца.
Прегледајте контакт након руковања. Подигните или померите јединицу одобреном методом. Потражите нове ознаке, локалне тачке притиска или кретање. Унутрашња боца и кавез треба да функционишу како дизајн намерава, а не само да се уклапају док мирују.
| Провера монтаже | Шта снимати | Могуће процесно повезивање |
|---|---|---|
| Убацивање кавеза | Размак, интерференција, оријентација и начин уметања | Димензије каросерије, хлађење, деформација на извлачење |
| Седиште од палета | Подршка контакта, љуљање, уклапање локатора и висина излаза | Основни облик, носач за хлађење и уметак калупа |
| Горње затварање | Резултат мерача, заптивна површина и инсталирана висина | Алат за врат, трим, скупљање и руковање |
| Доњи вентил | Централна линија, угао, стање заптивача и приступ кавезу | Излазни уметак, зидна дистрибуција и завршна обрада |
| Завршена јединица | Идентификација, визуелно стање и ревизије компоненти које се могу пратити | Монтажне контроле и завршни преглед |
Тестирање цурења треба да користи одобрено подешавање. Дефинишите које су компоненте инсталиране, тест медијум, притисак или вакуум, стабилизацију, трајање и правило одбијања. Метода мора одговарати применљивом програму производа. Брза провера у радњи не замењује аутоматски формални тест.
Задржите један одобрени склоп као гранични узорак. Сликајте интерфејсе. Сачувајте податке о обликованом рецепту, серији материјала, ревизији кавеза, ревизији палете, вентилу и затварању уз запис узорка.
Одвојите машину ФАТ од потпуног ИБЦ одобрења типа дизајна
Фабрички пријемни тест доказује да је наручена ћелија за калупљење у складу са уговореним производом и условима. Не даје одобрење за сваки састављени ИБЦ, супстанцу за пуњење или тржиште.
ТхеУНЕЦЕ УН Модел Регулатионс Рев. 24је актуелна глобална референтна публикација за 2025. Његово поглавље 6.5 се бави конструкцијом и тестирањем ИБЦ. Национална и модална правила могу усвојити посебно издање или додати захтеве. Пре замрзавања плана валидације потврдите надлежни орган и квалификовану руту тестирања.
Немојте почети са једном висином пада која се налази на мрежи. Тип дизајна, материјал, предвиђени садржај, група паковања, припрема, кондиционирање, затварачи и комплетна секвенца тестирања утичу на програм. Надлежни орган или квалификована лабораторија треба да дефинише тражене доказе.
Квалификација машина би и даље требало да створи корисне доказе узводно. Забележите спецификације материјала, распоред слојева, бруто и нето масу, зидну мапу, димензије, резултат цурења, ревизију рецептура и компоненти. Задржите узорке из тестиране серије. Ове информације помажу у повезивању процеса производње са каснијим тестирањем пакета.
Одвојите три документа. Извештај ФАТ машине покрива перформансе изградње и процеса. Извештај о квалификацији монтаже обухвата кавез, палету, вентил и затварање. Извештај о регулаторном испитивању покрива одговарајући тип дизајна. Сваки извештај треба да наведе свој обим и ограничења.
Контроле производње се настављају након одобрења. Управљајте променама смоле, пигмента, инхибитора, поновног млевења, односа слојева, калупа, затварача, вентила, кавеза и палете кроз одобрени систем квалитета. Мала промена може утицати на основу која се користи за тестирање.
За мању регулисану линију за паковање,КГБ200Л/ЛП водич за ћелије хемијског бубњапоказује исту разлику између машинског доказа и одобрења пакета.
Измерите излаз на последњој прихваћеној капији ћелије
Тренутна страница производа не даје употребљиву стопу производње. Приказује се ред сувог циклуса150 Л, тако да овај чланак не закључује комаде по сату. За пројекат је потребан прихваћени излазни циљ заснован на стварној унутрашњој боци и комплетној ћелији.
Прво изаберите излазну границу. Обликоване унутрашње боце на сат мери ћелију за обликовање. Састављени и тестирани на цурење ИБЦ на сат мери већи систем. Оба броја могу бити корисна, али не би требало да деле једну ознаку.
унутрашње боце пролазе договорену инспекцију обликовања ÷ посматраних минута к 60
састављене јединице пролазе кроз договорену коначну капију ÷ посматране минуте к 60
Бројите сва стартовања, одбијања и заустављања. Класификујте узроке. Опоравак екструзијом, хлађење, руковање роботом, трим, уметање кавеза, инсталација вентила и испитивање цурења могу сваки да подесе брзину ћелије. Најспорија стабилна капија одређује готови резултат.
Потражња за материјалом треба да користи бруто масу сачма и догађаје обликовања. Завршној унутрашњој тежини боце недостаје обрезивање и губици при покретању. Пријавите бруто килограме по прихваћеној боци као и комаде по сату.
Енергији је потребна иста граница. Кинггле објављује 110 до 150 кВ као просечну референцу снаге за платформу. То није кВх по ИБЦ. Забележите изабрану тачку мерења, стање производње, трајање рада и прихваћени број. Тхеводич за мерење енергијеобјашњава ту разлику.
Користите довољно дугу пробну верзију да бисте открили редове за опоравак и низводне редове. Кратак рафал може показати кретање машине, али пропустити одношење материјала, неравнотежу хлађења или акумулацију у кавезу.
Корисна контролна табла укључује прихваћене обликоване боце, прихваћене комплетне ИБЦ, принос при првом пролазу, бруто килограме по прихваћеној боци, масу трима, просечан циклус, избројано време застоја и енергију по прихваћеној јединици. Дефинишите сваки термин у протоколу о прихватању.
Планирајте зграду око тренутног цртежа општег уређења
Машини од 55 т потребно је више од површине пода. Зграда мора да подржава инсталацију, одржавање, кретање материјала и безбедан приступ. Почните са тренутним општим цртежом добављача за наручену ревизију.
На јавном столу је наведена машина димензија 9,5 к 5,1 к 6,5 м. Цртеж странице производа приказује сопствене димензије. Третирајте цртеж као визуелну референцу док Кинггле не потврди која ревизија цртежа одговара цитату. Немојте користити веб слику за дизајн темеља.

Означите пут калупа. Укључите величину врата, капацитет пода, висину куке за кран, тачке за подизање и складиште. Покажите простор за повлачење завртња и приступ глави акумулатора. Додајте сигурне степенице и приступ платформи око повишене опреме.
Мапирајте ток материјала од складишта до сваког екструдера. Додајте мастербатцх, поновно млевење, транспорт, млевење и контролу прашине. Чувајте чисту облогу одвојено од мешаног отпада. Покажите како ће се сервисирати пун резервоар или блокиран повратни вод.
Користите услужне листове специфичне за пројекат. На страници се наводи 0,8 МПа и 2 м³/мин за дувачки ваздух. Наводи 0,3 МПа и 120 Л/мин за воду за хлађење. Планирајте притисак на машини, вршни проток, пријемнике, третман, доводну температуру, стање поврата и одбацивање топлоте.
За електрично пројектовање потребно је повезано оптерећење, напон, фреквенција, заштита, кабловске трасе и помоћна оптерећења. Објављена просечна референца од 110 до 150 кВ није повезано оптерећење. Укључите расхладне уређаје, компресоре, материјалну опрему, млевење, монтажне и испитне станице у укупно постројење.
Користите Кинггле'супутство за потребе комуналних услугада се изгради гранични лист. Замрзните тај лист са распоредом и цртежом основе.
Пратите једну следљиву ИБЦ партију кроз фабрички тест прихватања
Користан ФАТ почиње пре него што машина почне. Договорите цртеж унутрашње боце, ревизије компоненти, смолу, структуру слоја, зидну мапу, план узорка, границе излаза и границе прихватања. Наведите инструменте и методе испитивања.
- Потврдите наручену платформу.Проверите коначну шифру модела, екструдере, акумулаторску главу, стезни распоред, контролер, робота, хардвер за дување, заштиту и помоћне елементе према уговору.
- Потврдите комуналне услуге и калибрацију.Снимите снагу, ваздух и услове хлађења. Наведите мерне инструменте и статус калибрације.
- Оптерећење контролисаних материјала.Забележите сваку класу смоле, серију, боју, адитив и ток поновног млевења. Проверите пут довода до сваког екструдера.
- Стабилизирајте процес обликовања.Достигните поновљиво обнављање, пражњење, хлађење калупа, уклањање и обрезивање пре него што формални рад почне.
- Замрзните почетни рецепт.Сачувајте температуре, брзине, подешавања слоја, парисон профил, тајминге, притиске и низводне поставке у једној ревизији.
- Покрените договорени производни рок.Бројите стартове, прихваћене флаше, одбијене и свако заустављање. Задржите специфичне шифре разлога.
- Измерите обликовани план.Проверите нето и бруто масу, трим, зидну карту, отворе, излаз, базу, геометрију каросерије, изглед и резултат цурења.
- Саставите производне компоненте.Поставите одобрени кавез, палету, горњи затварач, вентил и заптивке. Завршите мерење интерфејса и провере склопа.
- Затворите пакет доказа.Задржите означене узорке, извезите коначни рецепт и забележите свако отворено одступање са власником и методом поновног тестирања.
Изаберите узорке са почетка, средине и краја формалног циклуса. Означите их временом и ревизијом рецепта. Сачувајте ревизије кавеза, палете, вентила и затварача са записом узорка.
Користите стварне низводне станице када је то могуће. Ручно обрезан узорак може проћи док производна опрема оштећује излаз. Лабораторијски тест цурења може сакрити ред на планираном испитивачу линије.
Немојте мешати регулаторно одобрење у општи ФАТ потпис. Ако сте присуствовали формалном тесту, приложите посебан протокол испитивања и извештај. Наведите тип дизајна, припрему узорка и ауторитет.
Фотографишите натписну плочицу машине, идентификацију калупа и задржане узорке. Сачувајте историју аларма и бројач производње на крају рада. Забележите сваку ручну интервенцију која је променила флашу, чак и када је прошла последња инспекција. Ови детаљи помажу тиму сајта да репродукује прихваћено стање након инсталације.
Кингглеов продајни процес укључује инспекцију и позив за придруживање тестирању. Користитемашински ФАТ водичда дефинише запис. Прегледајте доступне снимке опреме на Кинггле'свидео страницупре посете како би тим могао да припреми фокусирана питања.
Пошаљите датотеку ИБЦ пројекта спремну за понуду уместо самог волумена
Захтев који каже само „1000Л ИБЦ машина“ оставља важан посао недефинисаним. Пошаљите одобрени цртеж унутрашње боце и фотографије. Додајте физички узорак када је то практично. Наведите називни капацитет и предвиђени садржај.
Укључите нето обликовану тежину, процену бруто ударца, мапу тримова и мапу дебљине зида. Именујте сваки ток смоле, адитив, боју и правило поновног млевења. Приложите дијаграм слоја и метод верификације.
Додајте цртеже кавеза, палете, горњег затварача, доњег вентила и заптивке. Означите контролисане интерфејсе. Наведите ко испоручује сваку компоненту током испитивања калупа, ФАТ-а и покретања локације.
Наведите све провере производа. Укључите димензије, мере, време кондиционирања, метод цурења и провере монтаже. Идентификујте било који применљив програм типа дизајна, надлежни орган или лабораторију за испитивање. Немојте лепити генеричку листу тестова са другог тржишта.
Дефинишите прихваћени излаз на исправној капији. Наведите планирани распоред смена и годишњу потражњу. Опишите вађење робота, тримовање, подршку за хлађење, уметање кавеза, затварање и склоп вентила, испитивање цурења, обележавање и проток палете.
Обезбедите фабрички напон, фреквенцију, расположив ваздух и хлађење, услове околине, надморску висину, тлоцрт, податке о дизалици и приступну руту. Затражите коначни генерални аранжман, оптерећење темеља, помоћни лист и транспортну подјелу.
Одговор добављача треба да именује коначни модел машине и ревизију. Требало би да укључује архитектуру екструдера и главе, основу акумулатора, омотач калупа, преглед стезаљки, помоћну границу, протокол прихватања и примопредају података.
Користите Кинггле'сцентар за преузимањеза актуелна документа. Пошаљите контролисану датотеку пројекта прекоконтакт страница. Понуда онда може да одговори на стварни ИБЦ пројекат уместо широке етикете од 1000Л.
Често постављана питања
Ови одговори се баве питањима избора машине која најчешће мењају обим, пробни или фабрички план. Објављени подаци модела остају почетна референца. Потписани технички уговор треба да контролише наручени систем.
Шта заправо производи ИБЦ машина за дување од 1000Л?
Формира пластичну унутрашњу посуду, која се назива и унутрашња боца или облога. Комплетан композитни ИБЦ такође укључује спољни кавез или паковање, палету, горњи затварач, доњи вентил, заптивке и друге сервисне или структурне делове.
Који је број модела Кинггле-ове 1000Л ИБЦ машине?
Тренутна енглеска страница је недоследна. Његов резиме производа показује КГБ1000Л-ИБЦ, док табела спецификација приказује КГС1000Л-ИБЦ. Потврдите коначан код модела и ревизију у цитату, цртежима, натписној плочици и приручницима.
Да ли објављена вредност акумулатора од 33 кг значи готову боцу од 33 кг?
Не. На страници је означено 33 кг као референтна тежина ПЕ акумулатора. Бруто парисон маса укључује готову унутрашњу посуду и све обликоване украсе. Потврдите основу смоле, резерву, структуру слоја и комплетан прорачун ударца.
Колики је производни учинак Кинггле 1000Л ИБЦ платформе?
Тренутни ред сувог циклуса приказује 150 Л, што није употребљива јединица стопе производње. Не закључујте комаде по сату. Дефинишите прихваћене обликоване боце или прихваћене комплетне ИБЦ по сату и докажите ту стопу током договореног производног испитивања.
Зашто кавез и палета морају бити присутни током испитивања машине?
Боца мора стати и функционисати унутар комплетног склопа. Производни кавези, палете, затварачи и вентили откривају грешке у висини, положају излаза, ослонцу, размаку и руковању које изолована инспекција боца може пропустити.
Које информације треба да пошаљем за понуду ИБЦ машине од 1000Л?
Пошаљите цртеж унутрашње боце, узорак, тежину, зидну мапу, материјале, дизајн слоја и процену украса. Додајте цртеже кавеза, палете, затварача и вентила, тестове, циљ излаза, низводни опсег, фабрички изглед и услове коришћења.
Направите предлог машине око комплетног ИБЦ-а
Пошаљите Кингглеу контролисану унутрашњу датотеку боце, интерфејсе компоненти, план материјала и слојева, циљ излаза, тестове и фабричке услужне програме. Инжењерски тим тада може потврдити платформу од 1000Л, калуп, помоћне елементе и обим прихватања.
Затражите решење за ИБЦ машину од 1000Л