Изаберите Кинггле КГБ90А када одобрени производ може да користи објављени распоред са једним екструдером и не захтева два тока растапања КГБ90АП, након што се дефинишу тестови његовог материјала, излаза и производа.Изаберите КГБ90АП када спецификација производа заиста захтева двослојно или двобојно екструзију, јер се на његовој тренутној страници производа наводе два завртња од 70 мм и два тока материјала морају да се прегледају одвојено. Пре било којег избора, потврдите омотач калупа, бруто парисон масу, смолу, структуру зида, прихваћени излаз и фабричке комуналије у односу на готов део, уместо да се ослањате само на ознаку капацитета 60Л.

Пет одлука које треба донети пре него што затражите понуду
- Један или два тока топљења
- Максимална бруто маса парисона
- Готова величина калупа и интерфејси
- Прихваћени излаз са стварним производом
- Машина и комплетан опсег услужних програма
КГБ90А
Објављено са једним шрафом од 90 мм и мотором екструдера од 45 кВ. Почните овде за концепт производа једног тока, подложан потврди пројекта.
КГБ90АП
Објављено са два завртња од 70 мм и два мотора екструдера од 22 кВ. Његова наведена намена је двослојна или двобојна производња.
| Објављена ставка | КГБ90А | КГБ90АП | Значење избора |
|---|---|---|---|
| Максимални капацитет контејнера | 60 Л | 60 Л | Називни капацитет не доказује да одређени део одговара. |
| Распоред екструдера | Један вијак од 90 мм | Два завртња од 70 мм | Ово је главна разлика модела за структуру зидова и боја. |
| Снага мотора екструдера | 45 кВ | 2 к 22 кВ | Инсталиране оцене мотора нису енергетски резултати производа. |
| Објављени ХДПЕ капацитет топљења | 130 до 160 кг/х | 130 до 160 кг/х | Потврдите капацитет са стварном смолом и бруто потражњом за парисон. |
| Капацитет акумулатора | 6,6 Л | 6,6 Л | Проверите запремину и масу ударца у односу на комплетан парисон. |
| Објављена тежина ПЕ акумулатора | 4,95 кг | 4,95 кг | Само део тежине искључује блиц, репове и процесни додатак. |
| Сила стезања | 280 кН | 280 кН | Пројектована област и потражња процеса и даље захтевају ревизију. |
| Максимална величина калупа, Ш к В | 700 к 980 мм | 700 к 980 мм | Готов склоп калупа мора одговарати обема димензијама. |
| Опсег дебљине калупа | 460 до 550 мм | 460 до 550 мм | Укључује уметке, задње плоче и детаље за монтажу. |
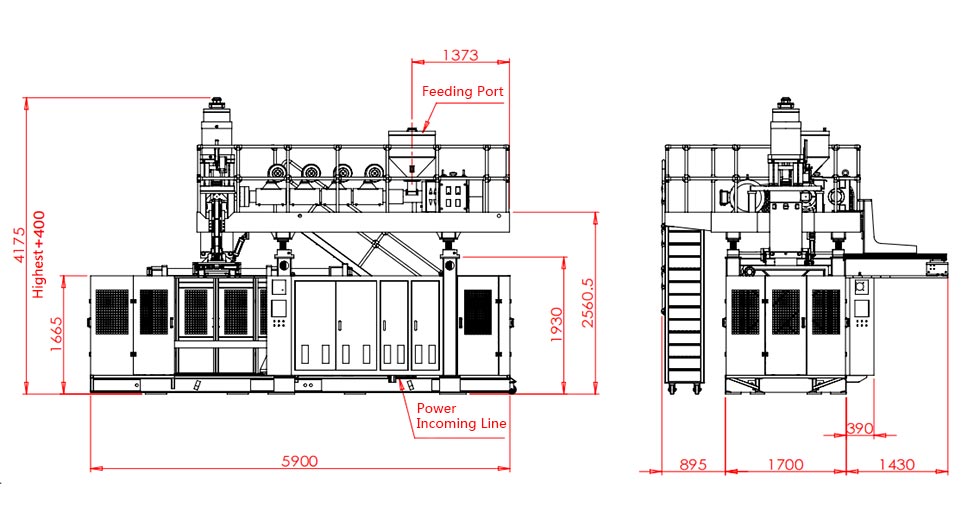
| Величина машине, Д к Ш к В | 5,45 к 3,5 к 4,2 м | 5,45 к 3,5 к 4,2 м | Ово је омотач машине, а не пуна производна ћелија. |
| Тежина машине | 14 т | 15 т | Користите коначни општи аранжман за темељ и руковање. |
Извор: актуелни КингглеСтраница производа КГБ90АиСтраница производа КГБ90АП, проверено 9. септембра 2026. Бројке су објављене референце, а не гаранција за сваку конфигурацију.
Прва одлука је зидна структура, а не ознака од 60Л
Оба модела имају исти номинални капацитет од 60Л. Та заједничка ознака их не чини заменљивим. Табела производа КГБ90А наводи један вијак од 90 мм. Табела КГБ90АП наводи два завртња од 70 мм. Кинггле наводи да је систем двоструке екструзије намењен за двослојну или двобојну производњу.
Почните са цртежом производа. Означите сваки потребан слој зида, регион боје и ток материјала. Наведите зашто сваки од њих постоји. Други екструдер је оправдан захтевима производа. Не треба га додати само зато што сложенија машина звучи способније.
За једноструки производ, КГБ90А је једноставнија објављена архитектура. Коначан предлог још увек треба да прегледа материјал и алате. На страници су наведени ПЕ, ПП и АБС као породице материјала, али та листа не доказује да ће се свака оцена обрадити са истим учинком. Понашање топљења, геометрија производа и тестови прихватања остају улазни подаци пројекта.
За одређени двослојни или двобојни производ, КГБ90АП обезбеђује два објављена тока екструзије. Цитат мора ићи даље. Требало би да идентификује која смола или боја храни сваки ток. Такође треба да наведе однос циљног слоја, метод покретања и план инспекције. Два екструдера стварају способност. Они сами не дефинишу спецификацију готових зидова.
Избегавајте мешање слојева са отворима за калупе или шупљинама калупа. Слој пролази кроз зид производа. Излаз матрице чини један парисон. Један део чини шупљина. Кинггле'сглава, шупљина и водич слојевараздваја та бројања. Ставите сваки број на своју линију РФК.
Шта две објављене табеле говоре о заједничкој платформи
Актуелне табеле модела показују уобичајени омотач за формирање. Оба наводе силу стезања од 280 кН и плочу калупа 960 к 980 мм. Оба показују максималну величину калупа од 700 к 980 мм. Објављени опсег дебљине калупа је од 460 до 550 мм. Наведени капацитет акумулатора је 6,6 Л, са тежином ПЕ акумулатора 4,95 кг.
Ове сличности чине распоред екструдера видљивијим. КГБ90А користи један вијак од 90 мм са наведеним мотором екструдера од 45 кВ. КГБ90АП користи два завртња од 70 мм са два мотора од 22 кВ. Обе странице објављују опсег капацитета топљења ХДПЕ од 130 до 160 кг/х.
Немојте додавати две бројке капацитета КГБ90АП осим ако табела експлицитно не представља одвојене излазе. Није. Објављени асортиман већ описује модел. Распоред са двоструким екструдером може поделити укупну талину између токова, али одобрени однос слојева одлучује о стварним потребама сваког тока. Фабрици је потребан тај однос пре димензионисања руковања смолом и пробе.
Димензије машине су такође објављене као једнаке 5,45 к 3,5 к 4,2 м. Наведена тежина се мења од 14 т за КГБ90А до 15 т за КГБ90АП. Та разлика од једне тоне је корисна за рано планирање. Није довољно за коначну основу, план подизања или отпреме.
Два стола такође носе исту ознаку сувог циклуса. Третирајте га само као референцу за кретање машине. Не идентификује посуду за тестирање, смолу, тежину дела, време хлађења или правило одбијања. Чланак о производу треба да јасно стави ту границу уместо да претвара каталошку линију у обећање производње.
Где је КГБ90А директнија полазна тачка
КГБ90А је модел са једним екструдером у овом поређењу. Његова објављена страница наводи један вијак од 90 мм, однос Л/Д од 24 и мотор екструдера од 45 кВ. Кинггле такође наводи МООГ 100 контролер дебљине, роботску руку и систем за дување одоздо као део стандардног описа модела.
Овај распоред је практична почетна тачка када одобрени производ користи један ток растапања. Могуће примене које наводи Кинггле укључују бурад за паковање хемикалија, канте за слагање, спољне резервоаре за воду, резервоаре за аутомобиле, играчке, ауто делове, кутије за алате и саобраћајне баријере. Листа показује ширину производа. То не потврђује да свака ставка у тим групама одговара једном калупу или једном рецепту.
Пошаљите стварни део пре него што се уклопи. Уски резервоар од 60Л и широка кутија за алат од 60Л могу имати веома различите пројектоване површине. Њихови калупи се такође могу разликовати по ширини, висини и дебљини. Ручке, дубока извлачења, уметци и линије за раздвајање утичу на потребну оптерећење држања и стезаљке. Максимална запремина производа је само једна вредност скрининга.
Распоред са једним екструдером такође олакшава дефинисање путање материјала. Постоји један главни ток смоле за сушење, пуњење, бојење и чишћење. То не уклања рад процеса. Промене смоле, промене боје и правила поновног брушења и даље утичу на покретање и замену. ТхеХДПЕ и ПП водичобјашњава зашто сами називи материјала не одређују рецепт.
Изаберите КГБ90А само након што га захтеви производа подржавају. Ако купац касније дода други слој или посебан видљиви ток боја, та промена може утицати на комплетан пакет за екструзију и матрице. Јефтиније је подмирити зидну структуру пре него што се дизајн машине замрзне.
Шта КГБ90АП додаје, а шта му још треба од купца
Кинггле описује КГБ90АП као модел двоструке екструзије за рад у два слоја или у боји. Његова тренутна табела наводи два шрафа од 70 мм и два мотора екструдера од 22 кВ. Објављени максимални капацитет контејнера, подаци о стезању, омотач калупа и бројке акумулатора одговарају табели КГБ90А.
Додатни ток екструзије је главна разлика. Омогућава пројекту да доведе два специфицирана тока растопљене струје у систем матрице. Ти токови могу представљати две боје или дизајнирану структуру слоја. Купац мора да обезбеди пар материјала и потребан однос између њих. Компатибилност не треба претпостављати из речи „двоструки слој“.
Контрола слојева такође захтева метод инспекције. Одлучите да ли ће фабрика проверити укупну дебљину зида, дистрибуцију појединачних слојева, границу боје, изглед или тест перформанси специфичног за производ. Наведите где ће се део делити или мерити. За резултат пролаза потребан је цртеж или контролни план, а не визуелно мишљење на машини.
Објављена страница КГБ90АП такође наводи кутије са алатима, хемијска паковања и играчке као апликације. Сваки од њих може поставити различите захтеве за облик зида и постављање боја. Кутија са алатима може имати дубоке карактеристике и широку пројектовану површину. Паковање хемикалија може захтевати дефинисани материјал и спецификацију перформанси. Делови играчака могу донети захтеве за изглед и границе боја. Предлог машине мора да прати стварни део.
Домаћин је КингглеУпутство за МООГ ДигиПацк ИИИобјашњава да су профили зида акумулатор-машина повезани са положајем акумулатора током извлачења. То подржава постављање профила дуж парисона. Не контролише аутоматски однос слојева купца. Дизајн екструзије и матрице мора да одговори на тај посебан захтев.
Производ од 60Л још увек мора да стане у калуп и акумулатор
Називна запремина је лош тест коначног уклапања. Два шупља производа могу задржати исту запремину док захтевају веома различите калупе. Почните са максималном ширином, висином и дубином дела. Додајте линију за раздвајање, одвојиће, џепове за флеш, интерфејс за врат или доњи део, уметке, прикључке за хлађење и монтажне плоче.
Упоредите готов склоп калупа са објављеним прозором машине. Обе странице од 60Л наводе максималну величину калупа од 700 к 980 мм и опсег дебљине од 460 до 550 мм. Плоча је наведена на 960 к 980 мм. Ове бројке омогућавају рани скрининг. Одобрени цртежи машина и калупа морају потврдити коначни интерфејс.
Затим проверите парисон. Бруто парисон маса укључује готов производ, флеш, репове и било који процесни материјал ухваћен током формирања. Обе странице производа наводе тежину ПЕ акумулатора од 4,95 кг. Не упоређујте тај број само са тежином готовог дела. Употријебите комплетан груби снимак и потврдите стварну смолу.
Паризон такође мора достићи потребну дужину и облик пре него што га гравитација или хлађење изобличе. Зидно програмирање дистрибуира материјал дуж те дужине. Дубоки углови, ручке и широки делови могу различито растегнути парисон. Кинггле'спарисон програмски водичпоказује како профил треба да се провери у односу на измерене зидне локације.
На крају, прегледајте потражњу стезаљки и отварање калупа. Пројектована површина, притисак ударца и геометрија дела утичу на оптерећење формирања. Умеци и уклањање делова утичу на простор за отварање. Тхеводич за дизајн калупа за екструзију дувањемпружа потпунију контролну листу интерфејса.
Не продајте цифру сувог циклуса као готов производ
Обе тренутне странице производа наводе "500 ПЦ/ХР" као излаз сувог циклуса. Ознака је битна. Суви циклус не доказује да било који модел може да направи 500 прихваћених производа од 60Л на сат. Не укључује идентификовани део, бруто паризонску тежину, материјал, дебљину зида, захтев за хлађење или низводни процес.
Стварна производња почиње са комплетним производним циклусом. Акумулација и парисон пусх-оут морају одговарати затварању калупа. Дување, хлађење, издувавање, отварање и уклањање делова морају се завршити. Тримовање и руковање низводно такође морају да иду у корак. Одбијени део не припада прихваћеном излазу.
Објављени опсег капацитета топљења ХДПЕ је још једна граница. Обе стране наводе 130 до 160 кг/х. Упоредите тај опсег са бруто потражњом за материјалом, а не само са тежином готовог дела. Бруто сатна потражња укључује сваку паришку компоненту и планирану стопу догађаја. Стварна смола и стање процеса могу променити резултат.
Користите Кинггле'сводич за време циклусада идентификује ограничавајући догађај. Затим пребројите прихваћене делове током стабилног рада. Забележите тежину дела, распоред зидова, димензије и потребне функционалне тестове. Брзо кретање машине има малу вредност када је производу потребно више хлађења или линија одбија делове.
Енергија треба да користи исти именилац прихваћеног излаза. Два јавна стола означавају распон од 35 до 45 кВ као просечну потрошњу енергије. Киловати описују просечну снагу, а не енергију по делу. Тхеводич за мерење енергијеобјашњава како се мери кВх по прихваћеном производу. Држите тај резултат везан за стварно суђење.
Производна ћелија је већа од објављеног омота машине
Две странице од 60Л објављују исте димензије машине: 5,45 м дужине, 3,5 м ширине и 4,2 м висине. То је корисна прва провера. Не приказује сервисне пролазе, системе материјала, позиције руковаоца, руковање калупима, испуштање делова или опрему низводно.
Изградите ћелију око тока производа. Означите где смола улази и где излазе готови делови. Оставите простор за робота, тримовање, преглед и одбачени материјал. Покажите пут промене калупа. Одржавајте приступ грејачима, хидраулици, глави матрице и контролном ормару. Коначни општи аранжман треба да идентификује ове интерфејсе.

Услужни програми такође припадају изабраној конфигурацији. Питајте за коначно прикључено оптерећење, напон напајања, потребу за ваздухом на улазу у машину и потребу за расхладном водом. Укључите све локалне помоћне јединице. Немојте дизајнирати биљку из стола сличног модела. Опције и локални електрични дизајн могу променити коначни пакет.
Кинггле'супутство за потребе комуналних услугаодваја прикључено оптерећење од оперативних захтева. Такође покрива проток компримованог ваздуха, хлађење и распоред. Користите га уз помоћни лист пројекта и коначни машински цртеж. План локације треба да буде одобрен пре него што машина буде отпремљена.
Проверите вертикалну руту пажљиво као и под. Објављена висина не укључује сваку акцију подизања или препреку на локацији. Прегледајте врата, кровну конструкцију, приступ дизалици и путању која се користи за руковање калупом. Прикажите платформе за одржавање и отворене штитнике на распореду. Машина може да стане у зграду и још увек је тешко инсталирати или сервисирати.
Завршите преглед низводном линијом. Великом делу је потребан простор за стабилизацију, подрезивање и кретање без оштећења. Потврдите тачку пада робота, ширину транспортне траке и позицију инспекције. Ако процес врати блиц у млин, означите и ту руту. Ови детаљи често одлучују где машина може да седи.
Направите РФК око осам доказа о производу
Захтев за моделом без пакета делова оставља највеће одлуке отвореним. Кинггле'спроцес продајетражи фотографије или цртеже производа, тежину, величину, материјал, дебљину, излаз и потребе за хемијском отпорношћу. За одлуку КГБ90А и КГБ90АП, организујте те информације овим редоследом.
- Пошаљите цртеж контролисаног дела.Укључите укупне димензије, детаље о врату или интерфејсу, границе линија раздвајања и најновију ревизију.
- Наведите бруто и готову масу.Одвојите тежину готовог производа од флеша, репова и другог материјала за процес.
- Дефинишите сваки материјални ток.Наведите класу смоле, добављача, боју, правило поновног млевења и све потребне односе између токова.
- Опишите структуру зида.Означите један ток, двоструки слој или двоструку боју. Додајте метод инспекције и границе прихватања.
- Обезбедите пакет калупа.Пошаљите коначну ширину, висину, дебљину, тежину, распоред хлађења, тачке монтаже, уметке и интерфејс за дување.
- Подесите прихваћени излаз.Дефинишите продајне делове по сату, планиране смене, третман одбијања и низводни процес који мора да иде у корак.
- Наведите фабричке услове.Укључите напон, фреквенцију, компримовани ваздух, расхладну воду, висину плафона, приступ за подизање и доступну површину пода.
- Договорите се о суђењу.Наведите смолу, калуп, трајање теста, провере квалитета, број излаза, енергетску границу и документе потребне пре прихватања.
Затражите одговор који одваја податке стандардног модела од података специфичних за пројекат. Стандардна табела помаже у поређењу платформе. Технички уговор треба да описује наручену конфигурацију. Задржите бројеве ревизије на цртежу производа, цртежу калупа, услужном листу и плану пријема.
Користитефабрички водич за тестирање прихватањада дефинише трчање. Ако је енергија везана за производ део одлуке, ЕУРОМАП 46.2 обезбеђује метод мерења за дату машину, калуп и одређени производ. Метод такође захтева да производ испуни захтеве купаца.
Кинггле'сстраница за преузимањепружа табеле параметара и документе контролера за преглед. Потврдите да сваки документ одговара коначном моделу и контролном пакету. Упутство за сличну машину је корисна позадина, али не замењује наручени технички фајл.
Замолите обе стране да потпишу исти скуп података пре почетка производње. Промењена структура зида може променити избор екструдера. Тежи парисон може да промени преглед шута. Већи калуп може променити пристајање машине. Контрола ревизије спречава да рана понуда случајно постане коначна основа за прихватање.
РФК такође треба да наведе које ставке остају отворене. Типични примери укључују финалну смолу, прикључке за хлађење калупа или аутоматизацију низводно. Дајте свакој отвореној тачки власника и датум доспећа. Фабрика тада може да одвоји потврђене улазне податке о дизајну машине од информација за које још увек треба одобрење купца.
Изаберите модел који одговара одобреном производу
КГБ90А и КГБ90АП деле многа објављена ограничења формирања. Избор модела стога почиње архитектуром екструзије. Користите КГБ90А као полазну тачку за одобрени концепт једног тока. Користите КГБ90АП када су потребна два тока екструзије за наведени слој или структуру боја.
Немојте користити сложеност модела као замену за дефиницију производа. Машини за двоструко екструзију су потребна два пута за руковање материјалом, дефинисан метод покретања и план инспекције слојева или боја. Ако производу нису потребне те функције, оне додају посао без стварања предности прихваћеног производа.
Не бирајте КГБ90А само зато што је наведена тежина машине мања. Прилагођавање калупа, бруто потражња и прихваћени излаз су важнији. Производ са једним протоком и даље може захтевати пажљиво програмирање зида, хлађење и руковање деловима. Проба производа мора доказати потпуни резултат.
Ако купац очекује будуће производе, наведите их сада. Проверите највећи калуп и најтежи брусни парисон. Означите све будуће двослојне или двобојне захтеве. Затим одлучите да ли додатна архитектура припада првој куповини или каснијој линији. Непотврђене будуће идеје држите одвојено од тренутног теста прихватања.
Пре отпреме извршите уговорени део са уговореним материјалом. Забележите рецепт, резултате квалитета, прихваћени излаз и услове коришћења. Користитеконтролна листа за покретањеза пуштање у рад иводич за прелазаккада породица производа укључује неколико калупа или боја.
Често постављана питања
Која је главна разлика између КГБ90А и КГБ90АП?
Тренутна табела КГБ90А наводи један вијак од 90 мм и мотор екструдера од 45 кВ. Табела КГБ90АП наводи два шрафа од 70 мм и два мотора од 22 кВ. Кинггле описује КГБ90АП као опцију двоструке екструзије за двослојне или двобојне производе. Многе објављене димензије формирања су иначе исте.
Да ли оцена капацитета 60Л значи да ће сваки производ од 60Л стати?
Не. Волумен је само почетна вредност за скрининг. Готови калуп мора одговарати плочи, максималним димензијама калупа, опсегу дебљине и распореду отвора. Бруто парисон мора одговарати захтевима акумулатора. Пројектована површина, потражња за стезаљкама, уметци, хлађење и уклањање делова такође захтевају ревизију.
Може ли се објављених 500 комада на сат користити као производни производ?
Не. Обе странице означавају ту цифру као излаз сувог циклуса. Не идентификује изливени производ, смолу, тежину, време хлађења, правило одбијања или низводно подешавање. Производни учинак треба мерити као прихваћени делови током договореног испитивања са стварним производом и материјалом.
Када купац треба да изабере модел КГБ90АП са двоструком екструзијом?
Изаберите КГБ90АП када одобрени производ захтева два тока растапања за одређену двослојну или двобојну структуру. Дефинишите оба материјала, намеравани однос између токова и методе инспекције. Немојте додавати други екструдер само као општу надоградњу.
Које информације о производу су потребне Кинггле-у за предлог машине од 60Л?
Пошаљите цртеж или фотографије производа, димензије, готову и бруто масу, квалитет смоле, структуру зида, захтеве за дебљином, циљни излаз и функционалне тестове. Додајте детаље о калупу и фабричке услужне програме када су доступни. Ове информације омогућавају машини, матрици, калупу и пробном плану да користе исту основу производа.
Како треба поредити потрошњу енергије између ова два модела?
Измерите сваки модел док правите исти прихваћени производ под једнаким условима. Машина за снимање кВх, прихваћени излаз, екструдирана маса и укључена помоћна средства из истог временског прозора. Немојте упоређивати вредности повезаних мотора или суви циклус као да су то резултати енергије производа.
Пошаљите производ пре избора модела
Поделите цртеж, смолу, бруто паризонску масу, структуру зида, информације о калупу, прихваћени излаз и фабричке комуналне услуге. Кинггле тада може да потврди да ли КГБ90А, КГБ90АП или нека друга платформа одговара пројекту.
Затражите понуду засновану на производуПроверени извори за овај водич
- Кинггле КГБ90А 60Л машина за акумулативно дување, тренутни опис производа и објављена табела, проверено 9. септембра 2026.
- Кинггле КГБ90АП 60Л Акумулаторска машина за дување, опис двоструке екструзије и објављена табела, проверено 9. септембра 2026.
- Моог ДигиПацк ИИИ Упутство за употребу, метода контроле профила положаја акумулатора, којој се приступа преко Кинггле-а.
- ЕУРОМАП 46.2, верзија 1.0, јануар 2014, мерење енергије у вези са производом за одређени производ и калуп.
- Кинггле процес продаје, тражене информације о производу за предлоге машина, проверено 9. септембра 2026.