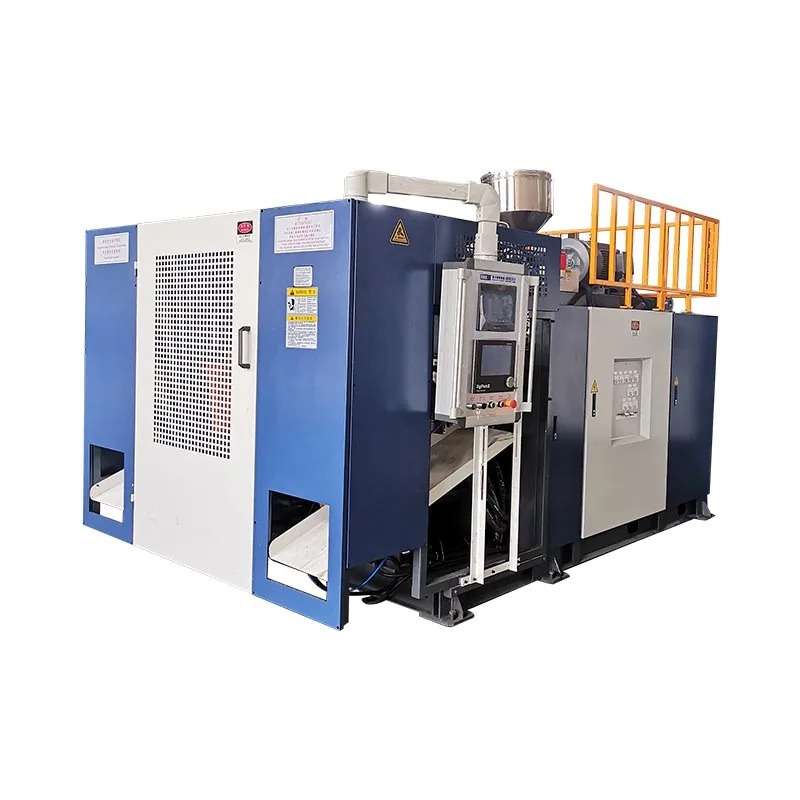
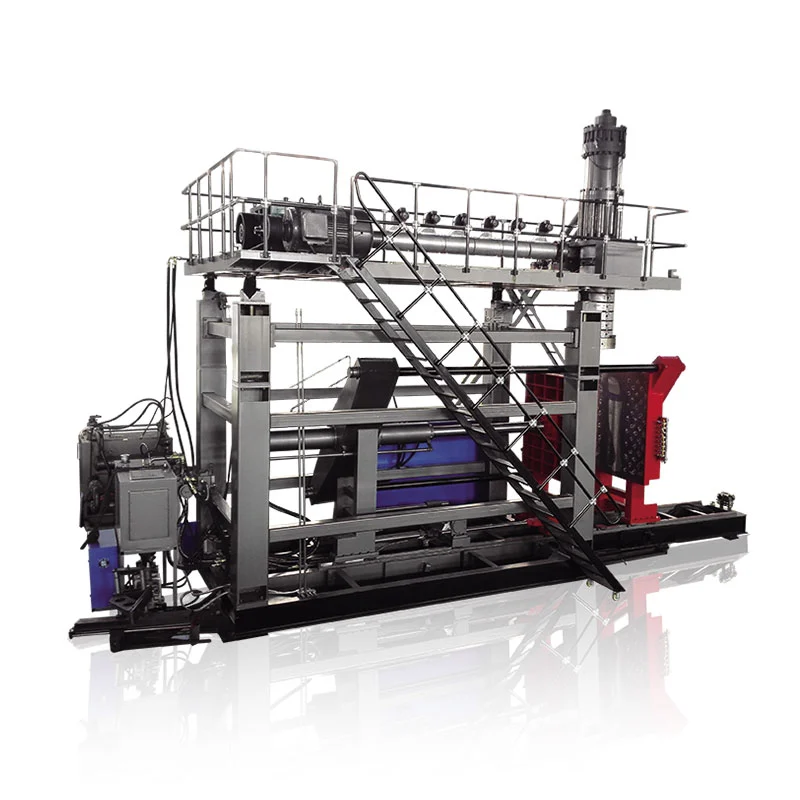
Изаберите аутоматску машину за обликовање дувањем према производу који мора да испоручи и операцијама које су укључене након обликовања - а не према речи „аутоматски“ на понуди. За екструзионо дување, наведите смолу, алате, вађење, обрезивање, инспекцију и трансфер као један производни систем. Препоручујемо да одобрите конфигурацију у односу на прихваћене контејнере на коначној тачки испуштања, а не каталошку цифру сувог циклуса.
Машина за калупљење може покренути аутоматски циклус док људи и даље уклањају блиц, проверавају боце или пуне кутије. То може бити прави аранжман за мали асортиман производа који се мења. Погрешан је аранжман ако се у случају улагања претпоставља да су ти послови нестали. Дефинишите границу пре поређења цена.
Пет одлука које су важне пре наредбе
- Ускладите процес обликовања са делом пре него што упоредите нивое аутоматизације.
- Дефинишите сваку операцију преноса и завршне обраде, укључујући рад који остаје ручни.
- Уравнотежите брзину обликовања са капацитетом обрезивања, прегледа и паковања.
- Тестирајте отклањање грешака и промене, а не само непрекидну производњу.
- Упоредите укупну цену линије по прихваћеном контејнеру под истим условима.

Шта „аутоматско“ покрива у дувању?
„Аутоматски“ описује како се контролишу операције. Не идентификује како се пластични део формира. Аутоматска машина за екструзионо дување и машина за дување ПЕТ боца могу да покрећу програмиране секвенце, али им је потребна различита припрема материјала, алати и завршне обраде. Купац који тражи потпуно аутоматску машину за дување треба прво да реши питање процеса.
Код екструзионог дувања, машина формира растопљену цев која се назива парисон. Калуп захвата ту цев, а ваздух формира шупљи део. ПЕТ калуповање растезљивим дувањем користи преформу која је растегнута и надувана. Ти различити почетни облици објашњавају зашто водич за пуњење ПЕТ преформе није комплетан водич за куповину линије ХДПЕ детерџента.
| Одлука | Екструзионо дување | ПЕТ растезљиво дување |
|---|---|---|
| Почетни образац | Екструдирани растопљени парисон | ПЕТ преформа |
| Уобичајени контекст куповине | ХДПЕ боце, контејнери за руковање и индустријски шупљи делови | Прозирне боце за пиће направљене од предформи |
| Питања о аутоматизацији | Отпуштање делова, уклањање блица, исецање, тестирање и пренос | Руковање преформама, секвенца загревања/развлачења и преношење боца |
Референца процеса:Кинггле-ов водич за машину за обликовање дувањем. Геометрија производа и квалитета смоле одређују коначни избор процеса.
Одвојите машину, ћелију и линију
Аутоматски циклус на нивоу машине покрива договорени редослед обликовања. Аутоматизована ћелија додаје дефинисано руковање или завршну обраду око те машине. Производна линија повезује узастопне операције кроз договорену границу прихваћеног производа. Паковање може бити унутар те границе или може остати посебна фабричка операција.
Ово су корисне разлике у куповини, а не обећање да ће сваки добављач користити исту терминологију. Ставите стварне операције у спецификацију. „Потпуно аутоматски“ без листе опреме оставља превише простора за различита тумачења.
Дајемо предност специфичном опису као што је „аутоматско обликовање, оријентисано вађење, отпуштање и испуштање тестирано на цурење“ у односу на широку етикету. Купцу говори где се готов производ појављује и на шта још треба обратити пажњу. Допуњавање материјала, узимање узорака, руковање отпадом и промена картона такође захтевају власнике, чак и када се нормална секвенца обликовања одвија без понављања ручног руковања.
Исто тако, аутоматска контрола није исто што и потпуно електрични погон. Тип погона, распоред станице, број глава и обим аутоматизације су одвојени избори. Прегледајте сваки у односу на посао уместо да их третирате као једну премиум спецификацију.
Почните са делом и распоредом производње
Номинална запремина боце није довољна да одреди њену производну линију. Уска округла боца и контејнер са широким ручкама могу носити исту запремину течности, али су им потребни различити калупи, алати за вађење и носачи. Линија мора да се носи са стварним спољашњим обликом, а не са апстрактним „производом од 2 Л“.
Почните са цртежом дела и готовим стањем које се очекује при испуштању. Забележите завршетак врата, отвор ручке, димензије каросерије, циљну тежину и критичне захтеве квалитета. Потврдите тачан степен смоле, пакет боје и договорено стање рециклирања или поновног млевења. Ови детаљи чине предложено испитивање релевантним за намеравани посао.
Преведите план продаје у производни захтев
Дефинишите прихваћене контејнере по смени заједно са бројем смена, величинама серија и учесталошћу промене. Висока сатница је мање корисна ако су већини поруџбина потребни кратки рокови и велике промене алата. Спорија, али лакша за промену ћелија може боље да одговара тој производној мешавини. Ни један закључак се не може доћи само из максималног каталошког излаза.
Наведите породицу производа, не само прву боцу за лансирање. Идентификујте најшири део, најтежи део и део који је најтежи за ухватити или подрезати. То могу бити различити СКУ-ови. Затим одлучите који производи морају да раде на почетној верзији, а који захтевају будући алат или засебну опрему.
- Замрзните пробни чланак:ревизија цртежа, смола, готова тежина и потребна испитивања.
- Подесите услове испоруке:обрезане, прегледане, оријентисане, пребројане или упаковане.
- Дефинишите распоред:добри контејнери по смени, радни сати и планиране промене СКУ.
- Проверите породицу алата:калупи, нагиб главе, хватаљке, гнезда за обрезивање и испитне заптивке.
- Одобре коверат ћелије:комуналне услуге, заштита, приступ услугама и проток производа.
Број станица, излазне отворе и шупљине треба засебно прегледати. Две станице не значе два излаза. Машина за дување са више глава не чини сваки облик боце компатибилним са излазним размаком. Вишеслојна глава описује конструкцију зида, а не број готових контејнера по догађају.
Кинггле'свишеглава у односу на водич са више шупљинаобјашњава те конфигурацијске разлике. Користите тај преглед пре поправљања распореда аутоматизације. Када је распоред шупљина уређен, опрема за извлачење и завршну обраду мора да сачува сваку позицију кроз проверу преноса и квалитета.
Најкориснији упит стога укључује цртеж, спецификацију материјала, распоред производње и дефиницију квалитета. За производну линију ХДПЕ боца, захтев за „аутоматском машином за прављење пластичних боца“ без тих улаза не може да успостави прави обим линије.
Проверите системе машина који одређују квалитет производа
Аутоматизација на нижем току не може да поправи нестабилни парисон, неодговарајући отцеп или део који оставља калуп превише меканим за руковање. Процес обликовања мора да произведе поновљив производ пре него што систем преноса може да пружи поновљиве резултате. У супротном, робот постаје прецизан начин за померање неконзистентних делова.
Важни делови машине за ливење дувањем укључују екструдер, главу калупа, стезну јединицу, систем дувања, расхладне кругове и контроле. Прегледајте њихов допринос одобреном делу уместо да бирате само по називима компоненти. Препознати бренд ПЛЦ-а, на пример, не успоставља испоручене функције рецепта или комуникацију на нижем току.
| Систем | Шта прегледати | Доказ за тражење |
|---|---|---|
| Глава за екструзију и калуп | Погодност смоле, бруто парисон потражња и излазни биланс | Производни узорци и утврђени материјални услови |
| Париска контрола | Дистрибуција зида на критичним локацијама дела | Мерења специфична за позицију и сачувани рецепт |
| Калуп и стезање | Прилагодба алата, зазор за отпуштање и отпуштање | Одобрени цртежи и преглед профилисаних делова |
| Хлађење и руковање | Делимична крутост на планираним тачкама ослобађања и хватања | Пренос пробног дела са стварним делом |
| Контроле | Секвенца, аларми, обим рецепта и низводни сигнали | Демонстрација функција и листа интерфејса |
Конкретна референца: Кингглеова машина са једном станицом од 2 Л
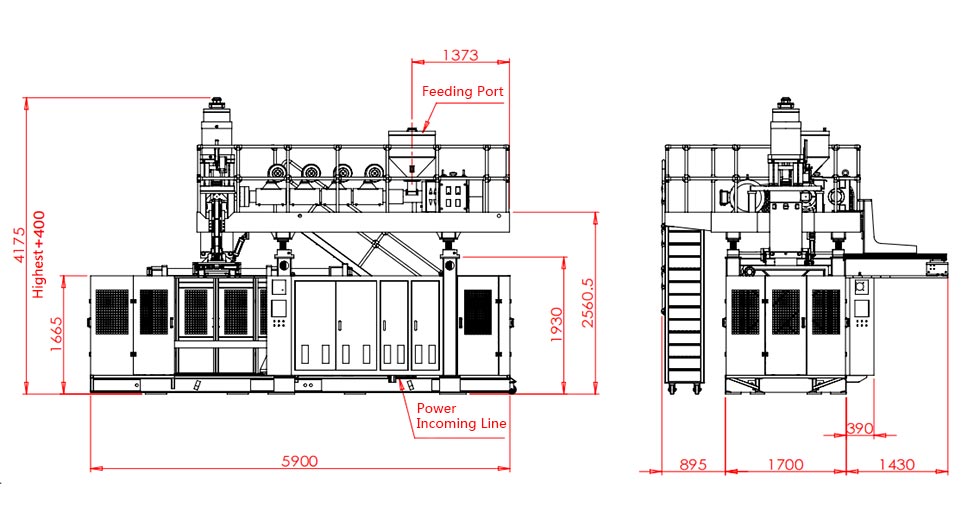
ТхеСтраница производа КГБ2Лнаводи максимални капацитет контејнера од 2 Л, шраф од 50 мм, капацитет топљења ХДПЕ 30 кг/х и максималну величину калупа од 360 × 380 мм. Такође описује конфигурације са два, три и четири излаза за мање боце у опсегу од 100 мл–1 Л. Ове вредности помажу да се прикаже предложени посао; они не замењују преглед алата.
Иста страница означава 600 ПЦ/ХР као „Излаз (суви циклус)“. То није прихваћени излаз идентификоване боце шампона, калупа и завршне линије. Производни захтев захтева стварни материјал, време хлађења, активне позиције и стање инспекције. Третирајте унос сувог циклуса као објављену референцу кретања.
За предлог са више излаза, проверите комбиновану бруто парисон масу као и уклапање шупљине. Тежина готове боце искључује блиц који екструдер такође снабдева. Више излаза може повећати потражњу за екструзијом, хлађењем и завршном обрадом заједно. Сам број запослених не може утврдити употребљиву стопу производње.
Ми бисмо одобрили систем калупа тек након што мерења критичних делова и преносно понашање буду стабилни под договореним условима. Додавање транспортера пре решавања тих проблема помера проблем даље низ линију. За зидну дистрибуцију користитепарисон програмски водичпоред цртежа производа.
Наведите линију од храњења до прихваћених контејнера
Најјача спецификација за аутоматизацију дувања прати производ кроз сваку операцију. Каже шта сваки модул прима, шта испоручује и ко је власник везе са следећим модулом. Ово је корисније од дугачке листе робота, транспортера и сензора без договорене границе процеса.
Кинггле је објавиомогућности аутоматизацијеукључују низводно обрезивање, инспекцију и паковање. За пројекат флаше, преведите ту способност у дефинисани опсег. Аутоматско отпуштање, обрезивање врата, испитивање цурења и паковање су различите функције; ниједну не треба прећутно претпоставити из присуства другог.
| Операција | Питање за решавање | Провера прихватања |
|---|---|---|
| Храњење | Ко снабдева транспорт, мешање и контролу на нивоу материјала? | Одобрени материјал стиже у резервоар без непланираног прекида снабдевања. |
| За понети | Где је део захваћен и која оријентација напушта јединицу? | Нема пропуштеног преноса или неприхватљиве ознаке на артиклу за тестирање. |
| Дефласхинг и триминг | Које функције блица и завршне обраде су уклоњене? | Потребне ивице, отвори врата и ручке задовољавају дефиницију дела. |
| Инспекција и одбијање | Који тестови су уграђени и како се одвајају неуспели делови? | Договорени узорци изазова се идентификују и правилно усмеравају. |
| Преношење и паковање | У каквом стању и распореду флаша мора да стигне до следеће станице? | Пренос, акумулација и коначно бројање раде по договореној стопи. |
Дајте свакој граници једног по имену власника интеграције. Ако добављач машине обезбеђује вађење, а други добављач тестер цурења, неко ипак мора да одобри оријентацију боце, висину преноса, размак и контролу руковања. Куповина модула компатибилног изгледа није исто што и куповина интегрисане ћелије.
Договорите се како су „спреман“, „део присутан“, „циклус завршен“ и услови квара представљени тамо где су ти сигнали потребни. Идентификујте који контролер покреће заустављање и која јединица пријављује грешку при покретању. Тачна архитектура је специфична за пројекат, али одговорност не може остати нејасна.
Проверите ток отпада одвојено од путање прихваћеног производа. Уклоњени блиц треба прикупљање и договорено располагање. Поновна употреба зависи од захтева материјала и производа; аутоматска веза за млевење не дозвољава никакав проценат поновног млевења. Држите рецепт за материјал под контролом.
За испитивање цурења боца, дефинишите метод испитивања, учвршћење, стање заптивања и договорене узорке за испитивање. Тест станица мора учинити више од приказа зеленог резултата. Потребно је поуздано да раздвоји кварове и да евидентира пребројавање без да дозволи да се одбијени делови непримећено врате на транспортер за добар производ.
Цртеж обима такође треба да приказује приступ одржавању и промени калупа. Користите Кингглепомоћни и фабрички распоредда координира снагу, ваздух, воду и простор са свим укљученим помоћним уређајима.
Хандофф може ограничити излаз пре него што то учини машина за обликовање
Производна линија за дување испоручује само оно што њене повезане операције могу да издрже. Најбржи модул не може бесконачно да компензује спорији тример, тестер или станицу за паковање. Бафери дају линији време да се опорави од кратког прекида; они не уклањају сталну неусклађеност капацитета.
Прво поставите сваку стопу опреме на исту основу. Да ли број значи догађаје обликовања, бруто делове, тестиране делове или прихваћене контејнере? Да ли покрива само континуирано трчање или укључује допуњавање и обична заустављања? Упоредите стопе тек након што се те дефиниције подударају.
Радни пример са експлицитно претпостављеном основом производње
Размислите о предложеној линији која ослобађа 480 контејнера на сат након обликовања и обрезивања. Претпоставимо да је његовом испитивачу цурења у једној позицији потребно 8 секунди за комплетан низ утовара, тестирања, одлучивања и растерећења. Његов идеалан капацитет је 3.600 ÷ 8 = 450 контејнера на сат. Ово су претпоставке планирања, а не измерени резултати Кинггле машине.
Долазна брзина: 480/х · Идеалан капацитет тестера: 450/х · Акумулација: 30/х
Чак и без заустављања тестера, долазни делови премашују његов капацитет за 30 контејнера на сат. Бафер са 15 употребљивих позиција би попунио 15 ÷ 30 = 0,5 сата или 30 минута. Покретање линије са празним транспортером може учинити да кратка демонстрација изгледа задовољавајуће. Неравнотежа и даље постоји.
Сада размислите о потпуном заустављању тестера. При претпостављеној долазној брзини од 480/х, делови стижу брзином од 8 у минути. Истих 15 слободних позиција обезбеђује само 15 ÷ 8 = 1,875 минута, око 113 секунди, пре него што се тај бафер напуни. Стопа акумулације током успоравања и током потпуног заустављања је различита.
Те калкулације су корисне само ако су позиције заиста употребљиве. Боца која се нагиње, додирује штитник или не може да очува потребну оријентацију не ствара важећи тампон положај. Контролама је такође потребан договорени одговор пре него што се достигне безбедна граница акумулације.
Проверите геометрију као и брзину
Алат за вађење и транспортери морају да рукују делом у његовом стварном стању ослобађања. Идентификујте поновљиву локацију хватања. Проверите да ли врат, тело или блиц обезбеђују ту локацију и да ли их сечење уклања пре следећег преноса. Функција доступна при првом преузимању можда неће постојати у другом.
Решили бисмо тај ланац података пре повећања брзине машине. Линија која се преноси разумном брзином и опоравља се предвидљиво је боље производно средство од оне којој је потребно поновљено ручно репозиционирање. Пожељно решење може бити ревидирана алатка, другачија секвенца преноса или додатни капацитет - не бржи циклус обликовања.
Коначно, пребројите прихваћене контејнере након договорене тачке прегледа. Задржите упстреам бруто износе за дијагнозу, али их немојте користити као цифру испоруке и излаза. Кинггле'сфабрички водич за пријемобјашњава зашто идентитет производа, границе бројања и време посматрања припадају истом запису.
Докажите да се линија може опоравити и променити производе
Углађен аутоматски рад доказује само једно радно стање. Производња такође укључује допуну, неуспеле трансфере, одбијене делове, блокиране транспортере и промене производа. Ти догађаји заслужују место у плану прихватања јер одговор одређује да ли ће се ћелија вратити контролисаној производњи.
Са фабричке стране, ми бисмо ставили опоравак квара испред углађене демонстрације. Ако флаша промаши преузимање, следеће питање није колико брзо неко може да је врати назад. Питања су шта је открило промашај, који је покрет престао и како ћелија потврђује познато стање пре поновног покретања. Поновљена корекција руке је симптом за испитивање, а не нормалан аутоматски рад.
Када се боца са танким зидовима навргне након пуштања, проверили бисмо стање држања и подршке пре него што променимо неколико подешавања процеса. Прегледајте крутост дела при преносу, контактне тачке учвршћења и редослед кретања. Затим испробајте једну контролисану корекцију и поново проверите део. Већи притисак хватања може створити другачији дефект уместо да поправи први.
Иста дисциплина се примењује када расте број одбијених цурења. Сачувајте погођене узорке и идентификујте позицију и време. Проверите тест заптивку и стање фиксирања поред профилисаног врата и укљештења. Прикључак за испитивање цурења и контејнер који цури захтевају различите корекције. Промена рецепта за обликовање без раздвајања тих узрока може изгубити време и сакрити грешку.
Дефинишите опоравак пре него што дође до грешке
- Забележите почетну грешку, погођени модул и положај производа.
- Довести ћелију у стање дефинисано одобреним контролним и сигурносним пројектом.
- Нека овлашћено особље отклони квар према прописаном поступку изолације и приступа.
- Ускладите делове у положајима преноса, прегледа и одбијања пре поновног покретања.
- Наставите кроз договорени редослед опоравка, а затим проверите потребне провере производа.
Ово су кораци планирања, а не дозвола за улазак у заштићену опрему или заобилажење блокаде. Интегрисаној ћелији је потребна процена ризика која покрива интеракције модула и предвидиве интервенције.ИСО 12100:2010утврђује опште принципе за процену ризика од машина и смањење ризика; пројекат такође мора да идентификује применљиве захтеве за машину и одредиште.
Сачувани рецепт није нужно потпуна промена
Рецепт може да се сети температуре и кретања калупа док берачи, трим гнездо и тестер остају ручно подешени. Питајте које позиције су ускладиштене, које су моторизоване и које захтевају физичку промену алата. Тецхне’сдокументација за аутоматизацију процесапружа индустријски пример подешавања везаних за формат за позиције бирача, дефласхинга и тестера цурења. То илуструје обим који треба навести; не успоставља те функције на свакој машини.
Дефинишите време преласка са коначног прихваћеног дела једног формата на први прихваћени део следећег, према договореној методи. Забележите рад алата, подешавања, прелаз материјала и ослобађање квалитета одвојено. Ово открива шта брже опозив рецепта заправо штеди, а шта остаје механички или процесни задатак.
Упоредите цену по прихваћеном контејнеру, а не ознаке за аутоматизацију
Поређење полуаутоматске и потпуно аутоматске машине за обликовање дувањем требало би да почне са истим производом и производним распоредом. У супротном, јефтинија понуда може једноставно искључити руковање, тестирање или паковање које укључује друга понуда. Упоредите једнаке границе испоруке пре него што упоредите укупне количине опреме.
Аутоматизација се може најбоље одбранити када уклони дефинисано ограничење које се понавља. То може бити ручно уклањање блица, недоследан пренос, отежана примопредаја инспекције или операција паковања која не може да држи корак. Куповина више аутоматизације без идентификовања ограничења може додати рад на одржавању и промени без побољшања прихваћеног излаза.
Држите границу трошкова широку као и граница излаза
Цена по прихваћеном контејнеру = укупни трошак унутар договорене границе производње ÷ прихваћени контејнери испоручени унутар те границе
Бројач треба да укључи трошкове релевантне за поређење: материјал, рад, комуналије, алат, одржавање и одабрани капитални или режијски третман. Користите исти рачуноводствени метод за обе опције. Низводни робот није бесплатан јер је његова цена изван понуде машине за калуповање.
Наведите људске задатке који се понављају. Неко још увек може допунити материјал, померити отпад, узорковати делове, заменити картоне, одржавати алате и реаговати на аларме. Процените оптерећење у нормалној смени, не само док се аутоматски низ ради. Одлучите да ли оператер може безбедно да опслужује више од једне ћелије без одложених провера или опоравка.
Користити електричну енергију у кВх за посматрани период и прихваћене контејнере из истог периода. Снага у кВ је друга величина. Укључите договорене помоћне елементе када упоредите комплетну линију, посебно ако се између предлога мења компресор, расхладник или млин. Тхеупутство за потребе комуналних услугаобјашњава зашто би повезана снага и радна потражња такође требало да остану одвојени.
За честе промене формата, прегледајте прибор и резервни алат потребан за сваки СКУ. Нижа почетна цена ћелије може се надокнадити тешким променама или додатним деловима формата. Насупрот томе, софистицирани систем преноса може бити непотребан за производ мале количине са практичним ручним завршним путем.
Препоручујемо рангирање предлога према ограничењу производње које уклањају, прихваћеном резултату који могу да верификују и раду који се понавља. Аутоматизованија ћелија добија своје место када се те погодности уклапају у стварни распоред фабрике. „Беспилотни“ није довољан финансијски аргумент.
Затражите случајеве осетљивости, а не универзални захтев за отплату. Упоредите очекивану потражњу, мање коришћење и чешће промене користећи сопствене трошкове купца. То чини одлуку о улагању корисном чак и када се обим продаје или микс производа промени.
Одобрите конфигурацију пре него што наручите
Претворите изабрани концепт у договорену листу опреме, распоред ћелија и протокол пријема пре наручивања. Најскупља нејасноћа често није сензор који недостаје. То је граница за коју је свака страна мислила да припада неком другом.
За пројекат компактне боце,2 Л платформа са једном станицомнуди конкретну полазну тачку. Његова објављена коверта калупа и опције за више отвора за мање боце омогућавају почетни преглед уклапања. Стварни цртеж, смола, распоред главе и низводни обим одређују предложену конструкцију. Не бирајте ту конфигурацију само из јачине звука.
Направите пробни одговор на питања о куповини
Проба треба да користи договорену дефиницију производа и укључи операције које подржавају цитирани резултат. Ако је испитивање цурења или сечење део границе испоруке, покажите то са ћелијом уместо да представљате неповезани самостални циклус. Сачувајте идентитет узорка где више позиција може сакрити слаб излаз или шупљину.
Записник о прихватању треба да повеже сваку тврдњу са методом, ограничењем и уоченим резултатом. Реч као што је „прошло“ без основног услова не може да води пуштање у рад у фабрици купца. ТхеКинггле ФАТ водичпружа потпунији оквир за те доказе.
- Изградите идентитет:машина, алат, управљачка верзија и укључени модули.
- Услови испитивања:производ, смола, активне позиције и услови употребе.
- квалитет:критична мерења, функционални тестови и разлози одбијања.
- Перформансе линије:прихваћено бројање, период посматрања, заустављања и интервенције.
- Опоравак:договорени сценарији кварова и демонстрирани редослед поновног покретања.
- Примопредаја:цртежи, приручници, информације о алатима, резервне копије и отворене ставке.
Одвојите фабричко прихватање од прихватања на лицу места где се услуге фабрике или опрема треће стране не могу репродуковати пре отпреме. Идентификујте преостале чекове унапред и доделите одговорност. Фабричко испитивање не би требало тихо да тврди да потврђује услове које није укључивало.
Обука мора да покрива уобичајен рад и послове које аутоматизација оставља за собом. Оператери треба да препознају неуспели пренос, протумаче иницирајући аларм и прате одобрени метод опоравка. За одржавање су потребни цртежи, информације о хабајућим деловима и приступ потребни за подршку ћелије.
Разговарајте о конфигурацији аутоматског екструзионог дувања са Кинггле-ом.Пошаљите цртеж контејнера, квалитет смоле, готову тежину, потребне тестове, распоред производње и планиране низводне операције крозстраница за упите о пројекту.
Контакт:салес@кинггле.цом · +86-574-87103665. Дефинисана граница производа и линије чини преглед конфигурације кориснијим од самог захтева за цену машине.
Често постављана питања
Да ли је аутоматска машина за дување исто што и комплетна производна линија?
Не. Аутоматска машина може да контролише кретање калупа док уклањање производа, обрезивање, инспекција или паковање остају одвојени. Комплетна производна линија дефинише границу трансфера, контроле и квалитета између тих операција. Затражите листу опреме и распоред који идентификује сваки укључени модул, ручни задатак и искључену услугу. Спецификација куповине, а не реч аутоматски, одређује шта ће стићи.
Да ли потпуно аутоматској машини за дување још увек требају оператери?
Да. Допуњавање материјала, квалитетно узорковање, промене алата, одржавање и отклањање кварова и даље захтевају додељене одговорности. Аутоматизација може уклонити понављајуће руковање без уклањања сваког производног задатка. Планирајте запошљавање око целе смене и стварни распоред услуге, укључујући паковање и руковање отпадом. Немојте изводити процену рада из кратке демонстрације у којој помоћно особље остаје изван оквира камере.
Да ли су аутоматско отпуштање стакла, тестирање на цурење боца и паковање укључени као стандард?
Немојте претпостављати да јесу. Понуда треба да идентификује сваку операцију, испоручену опрему, алате специфичне за производ, метод испитивања и пут одбијања. Јединица за изношење није тестер цурења, а аутоматски транспортер није аутоматски систем за паковање. За сваки цитирани модул питајте које недовршено стање прима и које прихваћено стање испоручује.
Може ли постојећа машина за екструзионо дување бити аутоматизована?
Могуће, али изводљивост зависи од постојећег система управљања, заштите, расположивог простора, отварања калупа, ослобађања производа и распореда преноса. Део такође мора да одговара предложеним елементима за хватање, обрезивање и преглед. Прегледајте целу ћелију пре него што купите робота или транспортер засебно. Ретрофит треба да укључи дефинисану одговорност за интеграцију, ажурирану процену ризика и договорено испитивање производње.
Како купци треба да провере излаз аутоматске линије?
Пребројите прихваћене контејнере на договореној коначној тачки испуштања током дефинисаног периода посматрања. Идентификујте смолу, производ, калуп, активне позиције, комуналне услуге и укључене низводне операције. Одбацивање, заустављање и ручне интервенције чувајте у евиденцији. Извештавајте о бруто излазу у калупу одвојено од прихваћеног линијског излаза. Каталошка вредност сувог циклуса није замена за ово испитивање производње.