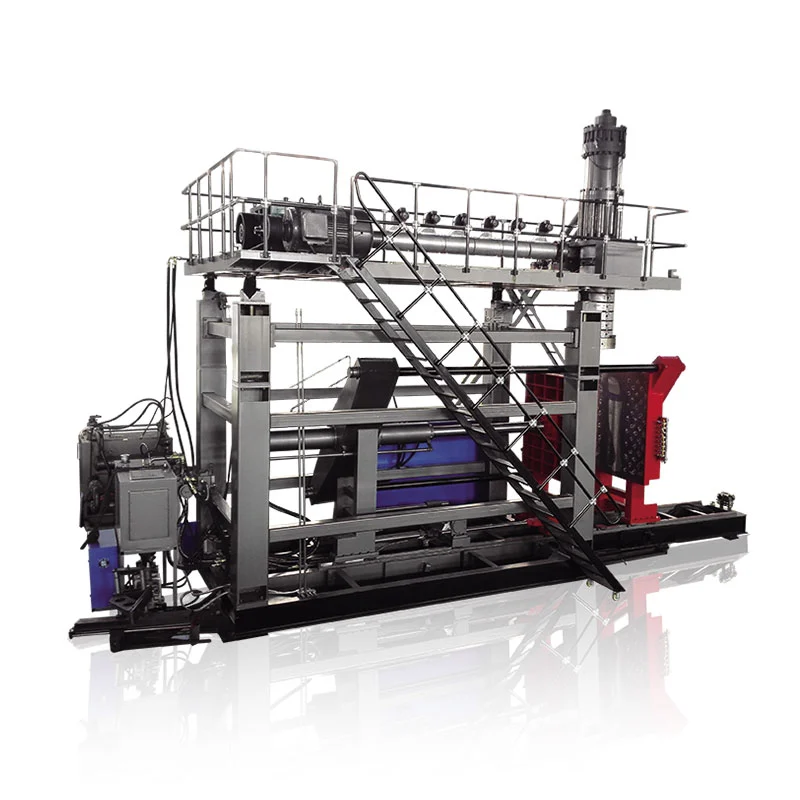
Конфигуришите КГБ110А из измереног узорка производа, а не само из назива 160Л. Забележите геометрију дела, нето тежину, мапу зида, смолу, облогу и производни циљ. Затим користите те улазе за проверу омотача калупа, бруто потражње за парисоном, опоравка екструзијом, захтева за стезаљкама и фабричких комуналних услуга.
Машина за дување од 160 литара може направити веома различите производе. Шупља путна баријера има широку пројектовану површину. Понтон може имати дугачке зоне извлачења и захтеве за заптивање. Плоча стола може бити широка, али релативно плитка. Једно име модела не уклања те разлике.
Најкориснија полазна тачка је често предмет који се већ налази на радном столу купца. Измерите га, изважите и означите подручја која су битна. Тај узорак постаје веза између дизајна производа, алата, конфигурације машине и теста прихватања.

Пример фајла од шест страница који би требало да покрене пројекат
Димензионисани цртеж дела, укупна величина, отвори, уметци и монтажни интерфејси.
Нето тежина дела, класа материјала, боја, адитиви и дозвољено поновно млевење.
Мапа дебљине зида са критичним локацијама и захтевима за тестирање производа.
Трим мапа која приказује горњи блиц, доњи реп, остатке ручке и друге губитке.
Прихваћени циљ излаза, шема смена, аутоматизација и низводни рад.
Фабричка струја, ваздух, вода, приступ, подизање и расположиви простор ћелије.
Напомена о објављеним подацима:Кингглеов тренутни наслов странице и текст апликације стављају КГБ110А у класу 160Л. Иста страница тренутно приказује 120 Л у табели са сажетком и максималном капацитетом. Овај чланак прати објављено позиционирање производа од 160Л, али тачан наручени капацитет мора бити потврђен у понуди и техничком споразуму.
Почните са узорком производа, а не са етикетом каталога
Узорак вам говори где одлука машине може да не успе. Његове спољне димензије утичу на калуп. Његова тежина и трим утичу на акумулатор. Његове широке површине утичу на пројектовану површину. Дубоки углови и ручке утичу на дистрибуцију зидова. Понашање хлађења утиче на време циклуса и уклањање.
Волумен је и даље користан. Помаже да се пројекат постави у општи опсег машина. Ипак, два производа са истом затвореном запремином можда ће требати различите главе, стеге или отвори за калупе. Кабасти пловак може да садржи више ваздуха док користи мање смоле од густог техничког панела са локалним ребрима и дебелим зонама за монтажу.
Немојте се ослањати на готов део конкурента као једини извор. Ако је могуће, додајте оригиналну датотеку дизајна и предвиђене перформансе. Копирани узорак може укључивати дебљину зида која компензује стари калуп или процес. Понављање тог зида без разумевања његовог посла може додати тежину без побољшања перформанси.
Кинггле је документованпроцес продајепочиње са фотографијама производа, цртежима, тежином, величином и материјалом. Такође тражи дебљину, излазну снагу и хемијску отпорност. Тај редослед је практичан јер препорука машине прати доказ о производу.
Датотека узорка треба да има један број ревизије. Ако се врат, ручка, уметак или укупна дужина промене, ажурирајте датотеку пре него што се машина и калуп замрзну. Овим се избегава пројекат где се понуда уклапа у рани узорак, али производни цртеж више не одговара цитираној ћелији.
Направите узорак досијеа који може преживети инжењерски преглед
Почните са основним мерењима. Забележите укупну дужину, ширину и висину. Додајте пречнике отвора, завршну обраду врата, величину прирубнице, зазор ручке и положај било ког уметка. Означите линију раздвајања и видљиве области штипања ако их узорак открива.
Измерите цео производ на калибрисаној ваги. Затим одвојите све компоненте које се могу уклонити које нису обликоване дувањем. Поклопац, чеп, метални уметак или пуњење од пене не треба да се рачунају као обликована пластика. Забележите метод идентификације материјала уместо да претпостављате полимер по изгледу.
За дебљину зида потребна је мапа локације. Нумерирајте тачке на цртежу или фотографији. Укључује углове, прелазе преко рамена, ручке, основне контакте, зоне за монтажу и широке панеле. Једна просечна дебљина сакрива танку област која може да контролише перформансе.
Затим напишите тестове производа. Пловак, саобраћајна баријера, плоча за намештај и индустријски контејнер немају исте критеријуме за пролаз. Користите стварни цртеж купца, регулаторни захтев или интерни тест. Не позајмљујте висину пада, оптерећење или тест цурења од неповезаног производа.
| Узорак доказа | Како то снимити | Утицао на одлуку машине |
|---|---|---|
| Укупна геометрија | Димензионисани цртеж или проверена 3Д датотека | Коверта калупа, средишња линија, положај главе и путања уклањања |
| Нето обликована тежина | Тежина без одвојено састављених делова | Полазна тачка за бруто паризонску масу |
| Зидна дистрибуција | Нумерисане локације са изабраним методом мерења | Парисон профил, дистрибуција шута и критеријуми суђења |
| Систем смоле | Оцена, добављач, боја, адитиви и правило поновног млевења | Погодност завртња, брзина топљења и прозор за обраду |
| Трим и флеш | Очекивани горњи, доњи, дршки и бочни отпад | Потреба акумулатора и оптерећење поновног млевења |
| Функционални тестови | Именовани метод, услов, величина узорка и граница пролазности | Дизајн калупа, хлађење, зидне мете и ФАТ опсег |
| Прихваћени излаз | Добри делови по сату или смени након прегледа | Стопа опоравка, хлађење, аутоматизација и низводни капацитет |
Узорак је доказ, а не потпуна спецификација. Можда је остарио, искривио или апсорбовао хемикалије. Користите га за постављање бољих питања, а затим поставите одобрени цртеж и стандард за тестирање изнад физичког узорка у хијерархији докумената.
Прочитајте спецификацију КГБ110А као скуп провера
ТхеСтраница производа КГБ110Аобјављује величину машине 6,6 к 4,2 к 5,2 м и масу машине од 22 т. Његов део за стезање наводи 760 кН, плочу 1100 к 1400 мм и максимални калуп 1000 к 1400 мм. Страница такође даје опсег дебљине калупа од 610 до 750 мм.
За отварање и кретање, страница приказује 600 до 1600 мм и покретни ход од 600 мм. За ове бројеве је потребан склоп калупа поред њих. Корисно питање је да ли цео охлађени део може да отпусти и остави калуп са предвиђеним роботом, уметцима и украсима и даље причвршћеним.
Одељак за екструзију наводи шраф од 110 мм, однос Л/Д 25, мотор екструдера од 75 кВ и четири грејне зоне. Објављени ХДПЕ капацитет топљења је 160 до 200 кг/х. Тај опсег припада ХДПЕ формулацији странице. То не доказује исту стопу за други материјал или формулацију.
Одељак за главу објављује капацитет акумулатора 12(20) Л и тежину ПЕ акумулатора 9(15) кг. Такође наводи максимални пречник игле од 450(600) мм. Вредности у заградама могу да одражавају изборе конфигурације, али страница не дефинише правило. У предлогу се мора навести одабрана глава, алат за матрицу и смолу.
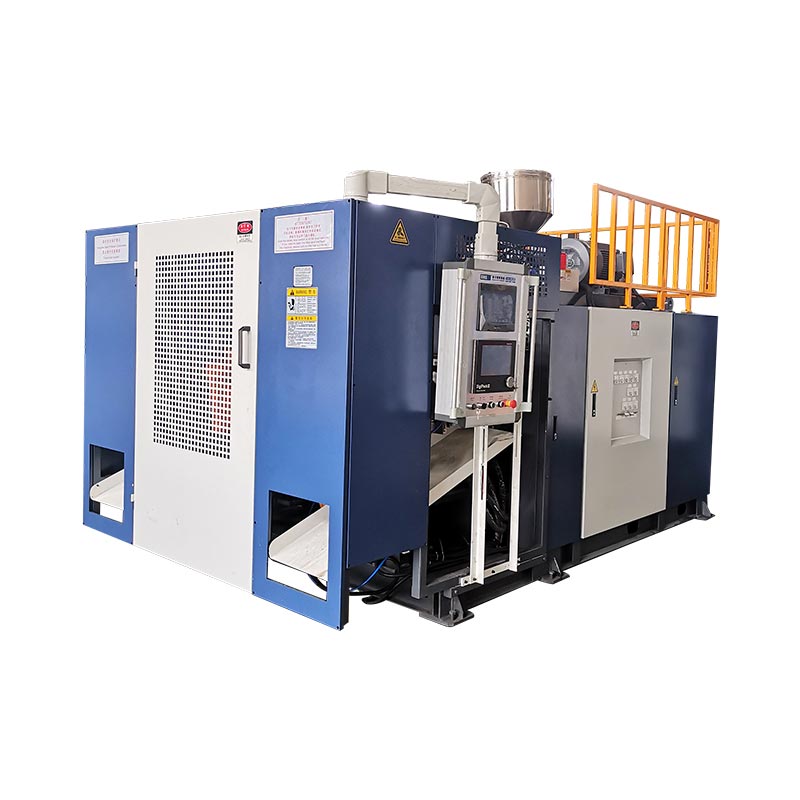
Страница описује стандардни модел са МООГ 100 контролером дебљине, роботском руком и системом за дување на дну. Ово су изјаве које су објавиле прве стране. Понуда и даље треба да именује сваку испоручену ставку, њен интерфејс и сваку промену специфичну за пројекат.
Очитавање фабрике:не копирајте табелу у налог за куповину без питања. Ставите мерење узорка, цртеж калупа или прорачун корисности поред сваке спецификације коју треба да задовољи.
Преведите облик производа у простор за пристајање и уклањање калупа
Цртеж производа постаје калуп тек након додавања стратегије скупљања, челика за шупљине, хлађења, одвајања, вентилационих отвора, алата за врат и монтаже. Добијени склоп може бити много већи од производа. Део који изгледа удобно унутар границе од 1000 к 1400 мм може постати затегнут када се додају везе и покретни уређаји.
Посебно проверите ширину, висину и инсталирану дебљину. Користите комплетан склоп, укључујући подлоге и адаптере. Потврдите шаблон монтаже према референтној плочи 1100 к 1400 мм. Покажите водене, хидрауличне, пнеуматске и електричне прикључке на њиховим постављеним позицијама.
Отварање простора је проблем кретања. Плоча стола ће можда морати да очисти дубока ребра. Баријера може напустити шупљину под углом. Понтон може остати флексибилан док је врућ и може му требати подршка током изношења. Рукохват робота и ротација делова захтевају сопствени омотач.
Планирајте пут промене калупа у исто време. Страница КГБ110А даје масу машине од 22 т, али не објављује дозвољену тежину калупа. Питајте Кинггла за коначну границу тежине калупа, тачке подизања и цртеж општег распореда. Затим проверите дизалицу, висину куке и приступ.
Хлађење калупа може контролисати цео циклус. За велике површине су потребна уравнотежена кола, док дебеле карактеристике могу захтевати фокусирано хлађење. Тхевођица калупа за калупљење екструзијом дувањемдетаљније покрива одвајање, вентилацију и планирање кола.
Израчунајте бруто парисон потражњу пре избора главе
Акумулатор мора да испоручи сав материјал који напусти калуп током једног процеса обликовања. Тежина готовог производа је само један део. Глава такође храни бљесак, репове, остатке ручке и било који материјал који се уклања током процеса тримовања.
Бруто парисон маса = нето профилисани производ + блиц и трим + документовани процесни додатак
Користите измерене вредности или вредности добијене калупом. Не постоји универзални проценат отпада за пловке, баријере, намештај и техничке делове.
Кинггле објављује 9(15) кг као линију тежине ПЕ акумулатора за КГБ110А. Третирајте га као референцу главе и материјала, а не као капацитет готовог производа. ПЕ разред, температура топљења, рециклирани садржај и подешавање калупа могу променити употребљиво понашање. Друга смола захтева сопствени преглед.
Паризонска дужина је битна за масу. Дугачак парисон може да се спусти или растегне пре него што се калуп затвори. Широка матрица може смањити потребну вучу око производа, али може променити захтеве главе и алата. Забележите величину калупа, програмирани размак, време екструзије и положај паре током пробе.
Бруто потражња такође утиче на поновно млевење. Јак блиц може да стане у акумулатор док ствара велики ток отпада. Систем гранулатора, транспорта и мешања мора да иде у корак. Ако се поновно млевење врати у производ, његов проценат и контрола контаминације спадају у одобрену формулацију.
Оставите контролни опсег за корекцију профила. Глава која се налази на својој практичној ивици може имати мало простора за дебље углове или дужи парисон. Испитивање треба да покаже стабилну бруто масу, прихватљив јастук и поновљиво постављање паризона преко дефинисаног прозора узорка.
Претворите зидну мапу у контролисани парисон профил
Зидна карта каже где је производу потребан материјал. Профил парисона каже када треба да се промени размак између матрице како парисон напусти главу. Повезивање та два записа је корисније од копирања профила из другог дела.
Нумерирајте зидне локације на цртежу узорка. Након сваке пробе, исеците или измерите исте локације истим редоследом. Забележите тежину дела и ревизију профила са сваком групом. Ако се неколико подешавања промени одједном, тим губи разлог за резултат.
Страница КГБ110А именује МООГ 100 контролер дебљине. АМоог ДигиПацк ИИИ приручник који хостује Кингглеобјашњава метод контролера који чува датотеке производа и повезује програмирану дебљину зида са позицијом машине. То је користан доказ процеса, али не идентификује тачан интерфејс контролера који се испоручује на сваком КГБ110А.
Профил не може поправити сваки недостатак. Геометрија калупа и трна, центрирање главе, температура топљења, парисон бубрење и време калупа и даље су важни. Ако парисон уђе у калуп изван центра, додавање материјала може сакрити симптом док повећава тежину.
Када део прође, сачувајте цео рецепт. Укључује материјал, боју, температуре, поставку снимања, профилну датотеку, дување, хлађење и ревизију калупа. Тхепарисон програмски водичпружа потпунију секвенцу подешавања.
Ускладите опоравак екструзије са хлађењем и прихваћеним излазом
Јавна табела наводи 160 до 200 кг/х као опсег капацитета топљења КГБ110А ХДПЕ. Питање производње је да ли одабрани шраф може да допуни акумулатор пре следећег ударца уз одржавање стабилног квалитета талине. Максимална стопа брошура не може сама по себи да одговори на то.
Израчунајте бруто сатну потражњу из комплетне паре. Користите планиране догађаје обликовања по сату и активне излазе. Затим упоредите резултат са тестираном брзином топљења за стварну смолу, боју и стање поновног млевења.
Бруто потражња за материјалом, кг/х = бруто маса паре к догађаји обликовања по сату к активни пари по догађају
Страница КГБ110А наводи 320 ком/х, али означава суви циклус. Суви циклус је референца за кретање машине. Излаз производа укључује обнављање акумулатора, формирање парисона, издувавање, хлађење, издувавање, отварање, извлачење, обрезивање и губитке у квалитету.
Велики делови често троше већи део циклуса на хлађење. То време може омогућити екструдеру да поново напуни главу. Ако боље хлађење калупа скраћује циклус, потребна брзина топљења расте. Оптимизација циклуса стога мора да провери опоравак и квалитет зида, а не само температуру калупа.
Извештај о прихваћеним деловима по сату након договорених провера. Држите суви циклус, бруто циклусе, одбацивање и заустављање у одвојеним колонама. Тхеводич за оптимизацију времена циклусапоказује како да се изгради временски буџет фаза по етапу.
Проверите 760 кН у односу на пројектовану површину и процесни притисак
Кинггле објављује силу стезања од 760 кН за КГБ110А. Тај број постаје користан само поред пројектоване површине шупљине и договореног унутрашњег притиска. Пројектована област је силуета шупљине на равни раздвајања. То није запремина или површина контејнера.
Широка баријера или плоча стола могу створити значајно оптерећење одвајања чак и када су плитке. Дубок, али узак пловак може се понашати другачије. Распоред са више шупљина или вишеделним распоредом повећава укупну пројектовану површину коју види стезаљка.
На страници производа наводи се притисак дувања од 0,8 МПа. Користите стварни производни прозор у прорачуну. Одзрачивање калупа, температура топљења, детаљи површине и дебљина зида могу променити потребан притисак. Фабрички тест треба да забележи подешени притисак и расположиви улазни притисак машине.
Стање блица је користан доказ. Растући блиц може указивати на прекомерну силу одвајања, истрошене површине укљештења, проблеме са поравнањем или вишак материјала. Немојте исправљати сваки проблем са блицевом повећањем силе стезања. Прегледајте калуп и обрадите заједно.
Добављач машина и добављач калупа треба да одобре један прорачун. Ставите пројектовану површину, процесни притисак, захтев стезаљке и претпостављени фактор у технички фајл. Ово спречава два одвојена одобрења која се ослањају на различите претпоставке.
Поново проверите прорачун ако се изглед шупљине промени. Додавањем другог дела, померањем линије раздвајања или повећањем панела може се променити пројектована површина. Умеци и бочне радње такође могу променити начин на који калуп реагује. Коначни цртеж калупа, а не рана скица производа, требало би да затвори ову проверу.
Дефинишите слојеве материјала уместо да се ослањате на фразу карактеристика
Страница КГБ110А каже да платформа може да обезбеди једнослојне производе и такође може да конструише двослојне или вишеслојне структуре. Иста табела јавних спецификација наводи један шраф од 110 мм и један мотор екструдера од 75 кВ. Вишеслојном пројекту је стога потребан цртеж конфигурације изван стандардне табеле.
Почните са разлогом производа за други слој. То може бити постављање боја, рециклирани материјал језгра или функционална баријера. Наведите материјал у сваком слоју и циљни однос. Проверите компатибилност, температуре обраде и дозвољене варијације.
Затим затражите дијаграм путање топљења. Требало би да идентификује сваки екструдер, адаптер, главни канал и контролну тачку. Предлог такође треба да прикаже величине мотора, грејна оптерећења, руковање материјалом и ревидирани укупни износ комуналних услуга. Генеричка „вишеслојна“ ознака не дефинише ову опрему.
Рад на промени расте са сваким материјалним путем. Запремина чишћења, приступ чишћењу, редослед боја и одвајање отпадака утичу на време рада. Ако производу није потребно више слојева, додатни систем може додати посао без стварања вредности за купца.
Једнослојни правац
Користите једну дефинисану струју смоле када се перформансе производа, боја и план рециклирања могу задовољити са једном зидном структуром.
Вишеслојни правац
Затражите конфигурацију коекструзије специфичну за пројекат када сваки слој има документовану функцију и опсег прихватања.
Кинггле'свишеслојни водич за коекструзијуобјашњава улоге слојева и питања која спадају у РФК.
Планирајте комплетну ћелију око машине од 22 т
Објављене димензије машине су 6,6 к 4,2 к 5,2 м. Тежина машине је 22 т. Ове вредности покрећу распоред постројења. Они не укључују сервисно чишћење, степенице, руковање калупима, опрему од смоле, компресор, систем за хлађење, извлачење или дораду.
Прво проверите вертикалну путању. Зграда треба довољно висине за машину, приступ платформи и планирано подизање. Означите пут за главу калупа и компоненте екструдера ако одржавање захтева уклањање изнад главе. Потврдите капацитет дизалице и досег куке са коначног цртежа.
Страница КГБ110А објављује 0,3 МПа и 120 Л/мин за воду за хлађење. Пројектном листу су такође потребна улазна температура, граница поврата, квалитет воде, филтрација и обим кола. Број протока без температуре не може одредити величину система за хлађење.
За компримовани ваздух, страница наводи 0,8 МПа и 1,8 м³/мин. Потврдите вршну и просечну потражњу, величину пријемника, тачку росе, филтрацију и величину прикључка. Велики догађаји издувавања могу смањити притисак када је заглавље премало.
На страници је означена просечна потрошња енергије од 52 до 60 кВ. Пошто је кВ снага, третирајте ово као објављену референцу радне снаге. Немојте га претварати у кВх по делу.ЕУРОМАП 46.2повезује мерење енергије у вези са производом за дату машину, калуп и производ у стабилним условима.
Тхефабрички услужни водичпокрива електричне границе, ваздух, воду, грађевинске радове и приступ. За одобрење инсталације користите коначни цртеж општег уређења него јавну коверту.

Докажите конфигурацију пробним производом који се може пратити
Фабричка пробна верзија би требало да поново креира посао производа описан у датотеци узорка. Одобрени калуп, смола и главне опције морају бити присутне. Ако се користи замена, забележите разлику и сходно томе ограничите закључке.
Планирајте секвенцу узорка пре покретања. Број делова по редоследу обликовања. Дефинишите када почиње стабилна производња и колико дуго траје период мерења. ЕУРОМАП 46.2 захтева стабилне машинске услове за свој енергетски метод у вези са производом и документује квалитет производа као део тестног контекста.
- Идентификујте конфигурацију.Забележите серијски број машине, опцију главе, алатне алате, ревизију калупа, контролер и инсталирану аутоматизацију.
- Проверите формулацију.Забележите квалитет смоле, добављача, боју, адитиве и садржај поновног млевења из стварног пробног материјала.
- Снимите рецепт.Сачувајте температуре, подешавања снимања, профил зида, подешавања дувања, услове хлађења и време аутоматизације.
- Затворите равнотежу масе.Измерите производ, сваки трим ток и комплетан бруто снимак. Упоредите то са цитираном основом главе.
- Измерите зидну карту.Користите нумерисане локације и договорени метод. Нека очитања буду повезана са сваким бројем узорка.
- Покрените функционалне провере.Примените само тестове специфичне за производ и ограничења написана у одобреним захтевима.
- Искрено рачунајте излаз.Одвојени суви циклус, бруто циклуси, прихваћени делови, одбијања и заустављања у договореном периоду.
- Услужни програми за снимање.Измерите снагу, ваздух и воду на дефинисаним границама док се производи прихваћени производ.
- Затворите отворене ставке.Сваком одступању дајте власника, корективне мере, доказе и рок.
Не бирајте само најбољи део за извештај. Задржите низ који показује варијацију. Ако се рецепт промени, започните нову групу узорака. Ово раздваја развој процеса од доказа прихватања.
Договорите се о мерним алатима пре теста. Забележите резолуцију скале, метод дебљине и статус калибрације где утичу на резултат. Користите исте алате за секвенцу узорка. Ако купац и добављач мере различитим методама, упоредите те методе пре него што одлучите да се делови не слажу.
Неуспешном резултату је потребан контекст. Чувајте повезана подешавања, историју аларма, број узорка и записник о инспекцији. Исправљен део може да докаже поправку, али не би требало да избрише раније одступање. Ова историја помаже тиму да одлучи да ли је поправка стабилна или привремена.
Чувајте необрађене податке, фотографије, извозе рецепата и потписане резимее заједно. Тхефабрички водич за тестирање прихватањапружа шири протокол за проверу машина, производа и докумената.
Користите четири капије да одлучите да ли КГБ110А одговара
КГБ110А спада у ужи избор када се затворе четири капије за доказе. Прво, калуп одговара плочици, омотачу, опсегу дебљине и кретању. Друго, одабрана глава може да испоручи бруто парисон са корисним контролним опсегом. Треће, опоравак екструзијом подржава циљни циклус са стварним материјалом. Четврто, фабрика може да обезбеди потребне комуналије и руковање.
Етикета од 160Л не може заменити ниједну капију. Дугачак део може пропасти проверу калупа. Тежак део може да прође проверу ударца. Кратак циклус може пропасти проверу опоравка. Фабрика са ограниченом висином може пропасти проверу инсталације.
Померите се низ опсег машина када су производ и калуп много мањи, а већа платформа не додаје корисни капацитет. Померите се нагоре или затражите другу конфигурацију када потреба за бруто ударцем, простором за калуп или обујмом премашује доказани опсег. ТхеКГБ100Б 120Л водичобезбеђује суседне инжењерске провере нижег домета.
Завршите избор са потписаном матрицом захтева. Сваки ред треба да наведе податке купца, предложену конфигурацију и доказе који ће доказати усклађеност. Непознате ставке треба да остану отворене уместо да буду замењене претпоставком из брошуре.
Модел машине је тада резултат датотеке производа. Тај налог даје дизајнеру калупа, произвођачу машина и купцу један скуп чињеница на основу којих могу да раде.
Често постављана питања
За које производе је намењена машина за дување КГБ110А 160Л?
Страница производа Кинггле наводи бурад, намештај, пловке, понтоне, играчке, ауто делове и саобраћајне баријере. Ово су породице апликација. Специфичан производ још увек треба да провери да ли се калуп уклапа, бруто парисон маса, потражња за стезаљкама, материјал, хлађење и уклањање.
Зашто да шаљем физички узорак као и цртеж?
Цртеж дефинише одобрену геометрију, док узорак помаже инжењерском тиму да прегледа тежину, линију раздвајања, трим, распоред зидова и руковање. Користите оба када је то могуће. Цртеж и писмени тестови треба да контролишу да ли се узорак разликује од тренутног дизајна.
Да ли је 320 ком/х производни учинак КГБ110А?
Не. Страница КГБ110А означава 320 ком/х као циклус сушења. Прихваћени резултати морају укључити обнављање екструзијом, формирање парисона, дување, хлађење, вађење, обрезивање, одбацивање и бројање заустављања са производним калупом и смолом.
Може ли готов ПЕ део од 15 кг да ради на КГБ110А?
Јавна табела приказује 9(15) кг као референтну тежину ПЕ акумулатора, а не капацитет готовог производа. Бруто парисон маса укључује производ и све блицеве или тримове. Потврдите изабрану главу, основу смоле и радну маргину, а затим докажите резултат у пробном поступку производа.
Да ли стандардни КГБ110А производи вишеслојне производе?
У опису производа се помињу једнослојна и вишеслојна решења, док су на јавном столу наведени један шраф и један мотор екструдера. Вишеслојном пројекту је потребан посебан цртеж путање топљења, листа екструдера, конфигурација главе, опсег односа слојева и ревидирани услужни лист.
Шта треба да буде укључено у упит КГБ110А?
Пошаљите цртеж производа, узорке фотографија, димензије, нето тежину, зидну мапу, смолу, процену украса, тестове квалитета, прихваћени излазни циљ, податке о калупу и фабричке алате. Кинггле тада може да потврди главу, простор калупа, распоред екструзије и план прихватања.
Пошаљите доказ о производу, не само том
Поделите датотеку узорка, информације о калупу, излазни циљ и услове постројења са Кинггле-ом. Пројектни тим може да искористи те чињенице да потврди конфигурацију КГБ110А и дефинише пробну верзију засновану на производу.
Затражите преглед конфигурације КГБ110АИзвори и основа прегледа
- Кинггле, 160Л акумулирана машина за дување, модел КГБ110А. Позиционирање производа, спецификације и наведене апликације, проверено 15. септембра 2026.
- Кинггле процес продаје. Захтев за информације о производу и наведени ток рада инспекције, проверено 15. септембра 2026.
- Моог ДигиПацк ИИИ упутство за употребу које хостује Кинггле. Сачувани фајлови производа и програмирана контрола дебљине зида за акумулаторске или континуалне машине.
- ЕУРОМАП 46.2, Машине за екструзионо дување, Одређивање потрошње енергије у вези са производом. Version 1.0, January 2014.
Уредничка напомена:Кинггле је произвођач и издавач овог водича. Подаци о производу су представљени као информације које је објавила прва страна. Потписана спецификација пројекта и пробно испитивање требало би да контролишу наручену машину.